


CNC加工表面处理全指南:工艺选择与应用解析
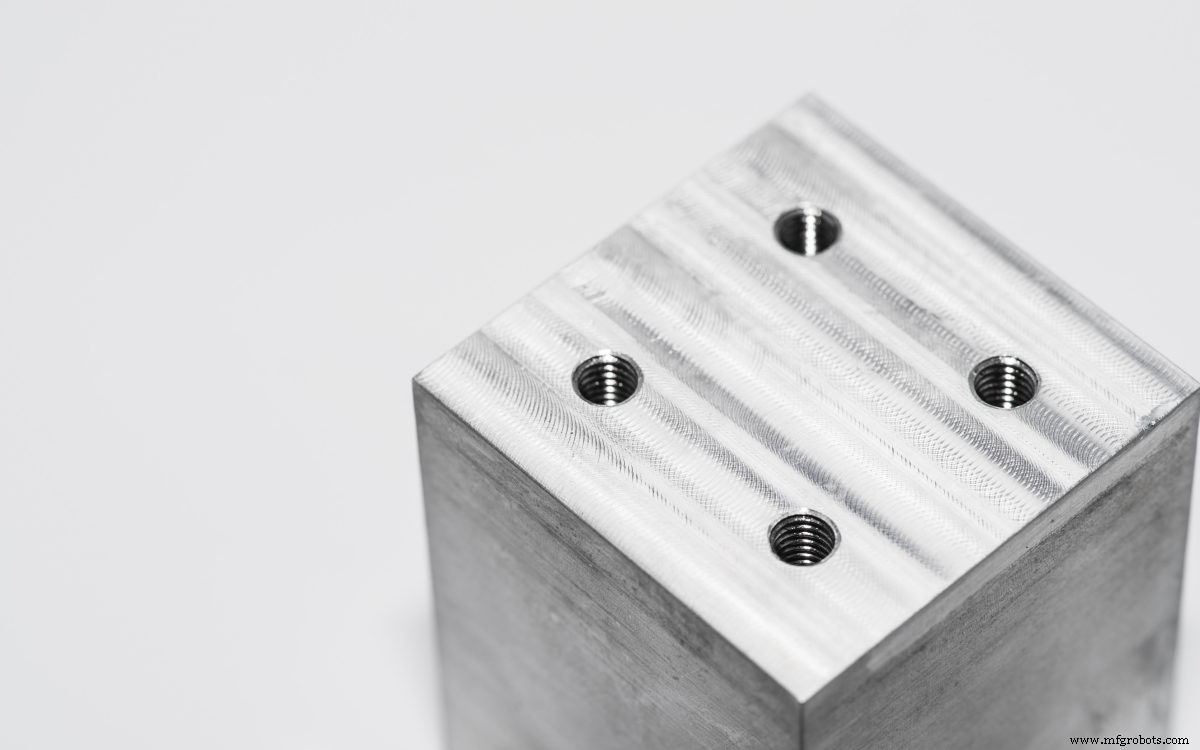
CNC加工是一种减材制造工艺,可从多种金属和塑料中生产出公差高达±0.025mm、细节精细的零件。然而,由于CNC的减材特性——与3D打印和增材制造形成对比——零件从铣床和车床上取下时往往带有可见的刀具痕迹。
这就是表面处理发挥作用的地方。应用后处理和合适的表面处理工艺,可以改善CNC加工零件的表面粗糙度、外观美观度和耐磨性。正确应用表面处理能同时提升功能性和美观度。
本文将介绍金属CNC零件最常见的表面处理工艺,帮助您根据应用需求选择最合适的方案。
Hubs平台提供哪些CNC加工表面处理?
以下是Hubs平台上最常见的表面处理工艺,均适用于金属零件:
| 原加工面 | 原加工面零件——即直接从机床上取下的零件——带有轻微可见刀具痕迹,标准表面粗糙度(Ra)为3.2μm。表面粗糙度要求可提高至1.6、0.8和0.4μm。 |
| 珠光喷砂 | 珠光喷砂零件具有带有轻微纹理的哑光表面,主要用于改善零件外观。 |
| 阳极氧化 Type II(透明或彩色) | 阳极氧化(Type II)在零件表面形成耐腐蚀的陶瓷层。仅适用于铝和钛,阳极氧化零件可染成多种颜色。 |
| 阳极氧化 Type III(硬质阳极氧化) | 阳极氧化(Type III)在零件表面形成耐磨和耐腐蚀的陶瓷层,防护性能优于Type II,可染不同颜色。仅适用于铝和钛。 |
| 粉末喷涂 | 粉末喷涂在零件表面形成耐磨和耐腐蚀的涂层,抗冲击性优于阳极氧化,颜色选择范围广,可应用于任何金属。 |
技术概览: 探索Hubs平台提供的完整表面处理列表。最快5天内完成金属和塑料零件的CNC加工及表面处理。
表面处理详解:原加工面
所有CNC加工零件都会留有沿切削刀具路径的痕迹。表面质量以平均表面粗糙度(Ra)衡量。Ra是加工轮廓偏离理想表面的平均偏差。
标准原加工面粗糙度为3.2μm(125μin)。通过精加工刀具路径可将粗糙度降至1.6、0.8或0.4μm(63、32或16μin)。这会增加生产成本,因为需要额外的加工步骤和更严格的质量控制。
原加工面可通过抛光或研磨改善表面质量和外观,但会去除部分材料,影响零件尺寸公差。
优点
最严格的尺寸公差
无额外成本(标准表面)
缺点
可见刀具痕迹
| 表面质量 | ★ ★ ☆ ☆ ☆ |
| 公差控制 | ★ ★ ★ ★ ★ |
| 防护性能 | ★ ☆ ☆ ☆ ☆ |
| 成本 | $ |
| 适用材料 | 任意材料 |
表面处理详解:珠光喷砂
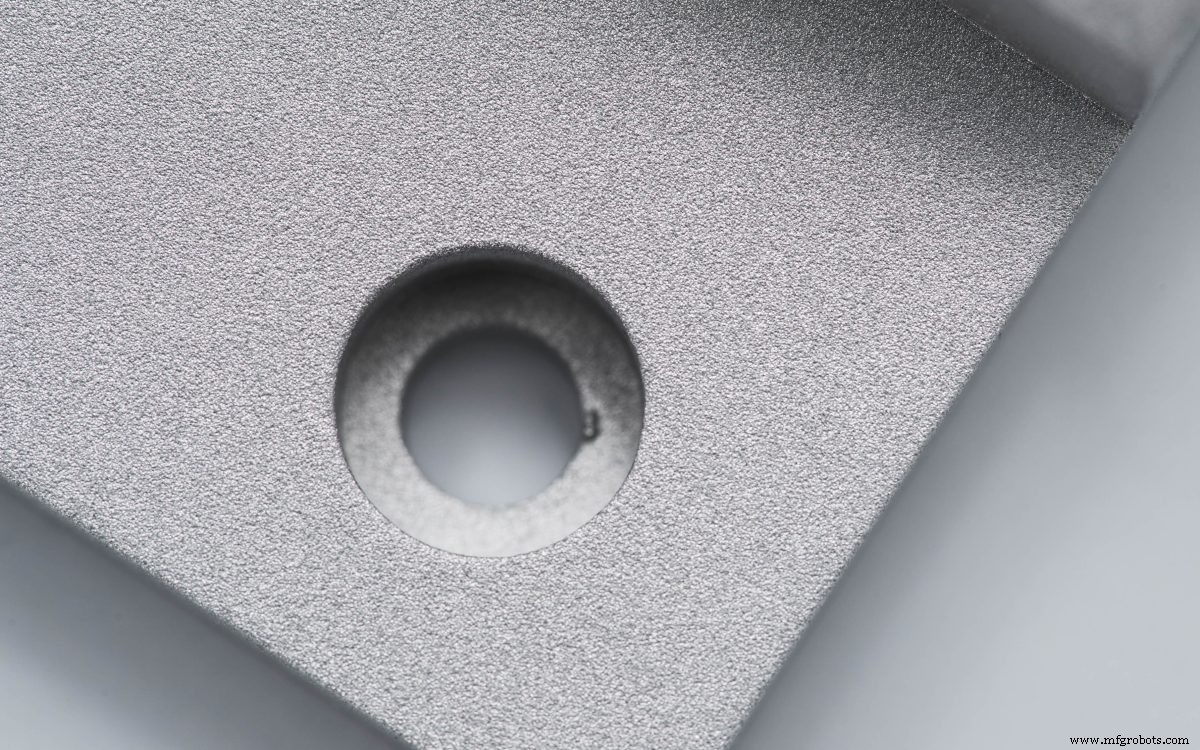
珠光喷砂为加工零件提供均匀的哑光或缎面效果,可去除刀具痕迹。其原理是用压缩空气枪高速喷射微小玻璃珠撞击零件表面,去除多余材料并使表面平滑。关键表面或特征(如孔)可通过遮蔽避免尺寸变化。
珠光喷砂主要用于美观而非功能性。作为人工工艺,结果在一定程度上取决于操作员技能。气压大小和玻璃珠尺寸是主要工艺参数。玻璃珠有不同规格(从粗到极细),类似砂纸的粒度等级。
优点
均匀哑光或缎面效果
低成本表面处理
缺点
影响关键尺寸和表面粗糙度
| 表面质量 | ★ ★ ★ ☆ ☆ |
| 公差控制 | ★ ★ ★ ☆ ☆ |
| 防护性能 | ★ ☆ ☆ ☆ ☆ |
| 成本 | $$ |
| 适用材料 | 任意材料 |
表面处理详解:阳极氧化(Type II与Type III)
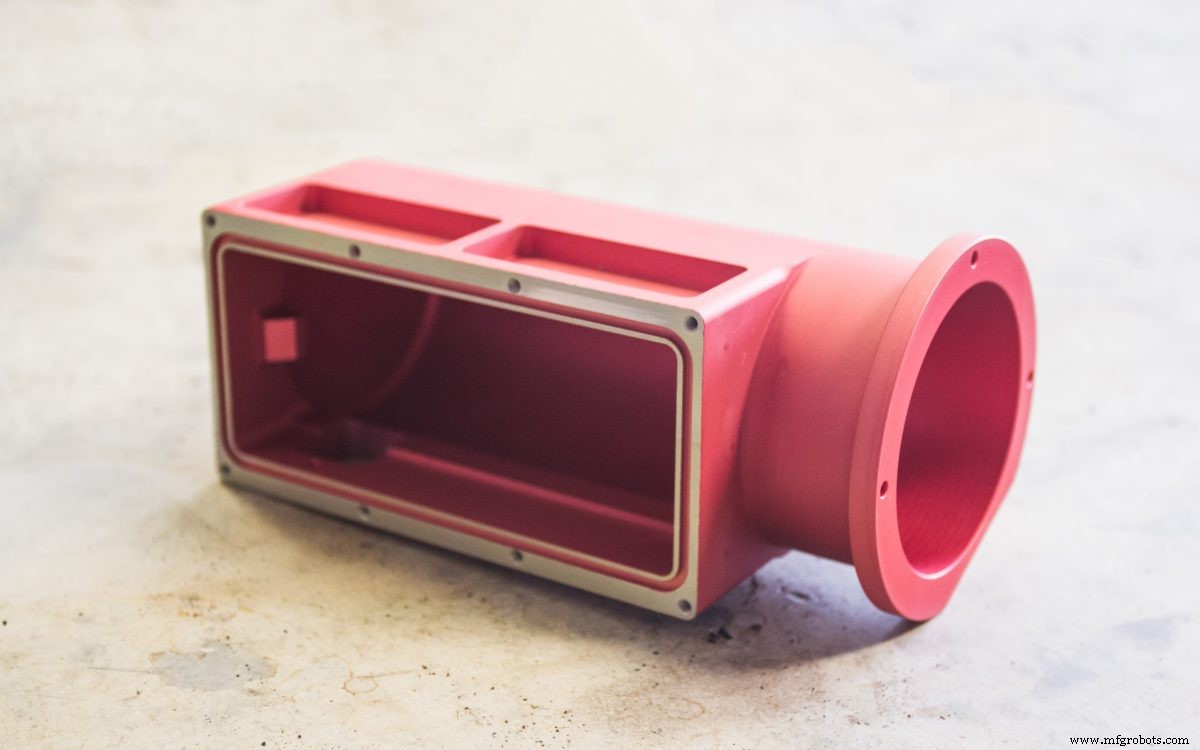
阳极氧化在金属零件表面形成薄陶瓷层,防腐蚀耐磨。阳极氧化层不导电、硬度高,可染色。仅适用于铝和钛。
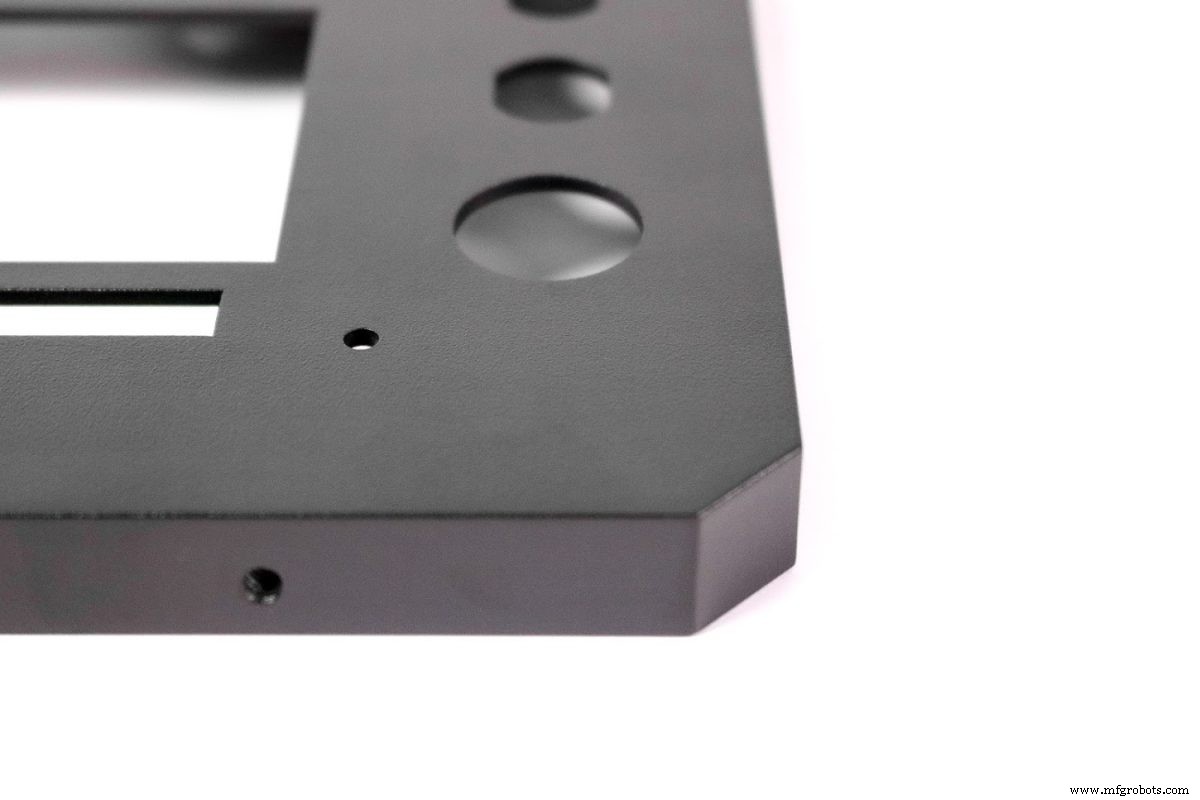
Type II与Type III阳极氧化将零件浸入稀硫酸溶液,在零件与阴极间施加电压。电化学反应消耗零件暴露表面材料,转化为硬质氧化铝或氧化钛。可对关键尺寸表面(如螺纹孔)或需保持导电的表面施加遮蔽层防止阳极氧化。阳极氧化后可在封闭前染色(如红、蓝、黑、金)。
通过调节电流、阳极氧化时间、溶液浓度和温度,可形成不同厚度和密度的涂层。
什么是Type II(透明或彩色)阳极氧化?
Type II阳极氧化又称“标准”或“装饰性”阳极氧化,涂层厚度可达25μm。典型厚度因颜色而异:黑色染色件为8-12μm,透明(未染色)件为4-8μm。
Type II主要用于获得更光滑表面,提供良好耐腐蚀性和有限耐磨性。
什么是Type III(硬质)阳极氧化?
Type III阳极氧化又称“硬质阳极氧化”,涂层厚度可达125μm。未特别指定时,典型Type III涂层厚度为50μm。
Type III产生厚实、高密度陶瓷涂层,提供优异耐腐蚀和耐磨性,适合功能性应用。需更严格工艺控制(更高电流密度、接近0°C恒温溶液),成本高于Type II。
阳极氧化专业提示
阳极氧化层双向等量生长。50μm厚涂层将使原表面外凸约25μm。阳极氧化前直径1mm的圆柱,氧化后直径变为1.05mm。更多细节请参考MIL-A-8625标准。
优点
耐用且装饰性强的涂层
高耐磨涂层,适合高端工程应用(Type III)
易于应用于内腔和小零件
良好的尺寸控制
缺点
仅兼容铝和钛合金
相比粉末喷涂相对脆性
Type III是本文讨论工艺中成本最高的
| 表面质量 | ★ ★ ★ ★ ★ |
| 公差控制 | ★ ★ ★ ★ ☆ |
| 防护性能 | ★ ★ ★ ☆ ☆ (Type II); ★ ★ ★ ★ ☆ (Type III) |
| 成本 | $$$ (Type II); $$$$ (Type III) |
| 适用材料 | 铝和钛 |
表面处理详解:粉末喷涂
粉末喷涂在零件表面形成薄层防护聚合物涂层。这是一种坚固、耐磨的表面处理,兼容所有金属材料,可与珠光喷砂结合,打造光滑均匀且耐腐蚀性优异的表面。
粉末喷涂工艺类似喷涂油漆,但“涂料”是干粉而非液体。零件先经可选的磷化或铬酸盐底漆处理以增强耐腐蚀性,再用静电喷枪喷涂干粉,最后在高温下固化(通常在200°C烤箱中)。
可喷涂多层以增加涂层厚度,典型厚度约18-72μm。提供广泛颜色选择。
优点
坚固耐磨耐腐蚀涂层,适合功能性应用
抗冲击性优于阳极氧化
兼容所有金属
多种颜色可选
缺点
难以应用于内部表面
尺寸控制不如阳极氧化精确
不适合小型零件
| 表面质量 | ★ ★ ★ ★ ★ |
| 公差控制 | ★ ★ ★ ☆ ☆ |
| 防护性能 | ★ ★ ★ ☆ ☆ |
| 成本 | $$$ |
| 适用材料 | 可耐受热固化工艺的任意材料 |
Hubs选择CNC加工表面处理的专家建议
每种表面处理都有优缺点,选择取决于哪些特性匹配您的零件需求和应用场景。
必须评估所需的功能和美观特性,并考虑零件与相邻组件的相互作用。零件是否承受反复或剧烈摩擦会影响决策。
同时考虑零件工作环境。您可能认为零件不需要强防护,但环境因素可能要求比设计阶段预想更高强度的表面处理。
各表面处理最佳实践
珠光喷砂: 适用于不关注尺寸公差的场景,留下均匀哑光表面。
阳极氧化(Type II): 为铝和钛零件提供兼具防护和装饰性的涂层,呈现天然哑光色彩。
阳极氧化(Type III): 适合高端工程应用,赋予零件高耐磨性和表面硬度。
粉末喷涂: 适用于需要高抗冲击强度的应用,也适合无法阳极氧化的零件。
常见问题解答
什么是表面处理?
表面处理是CNC加工的最后阶段。可用于去除零件缺陷、改善外观、提升特定耐磨性能、调整导电性等。
表面处理的目的是什么?
为零件应用表面处理可防磨损、改善外观,同时保持甚至提升功能性。
有哪些不同类型的表面处理?
Hubs平台提供的表面处理包括珠光喷砂、阳极氧化(Type II & Type III)、粉末喷涂、拉丝+电解抛光、拉丝等。
表面处理与表面粗糙度有何区别?
表面处理是加工后的后处理工艺,而表面粗糙度是量化表面不规则程度的方法。Ra参数代表给定面积内所有表面高度的平均值。
应用表面处理前需要什么准备?
从机床取下零件到应用表面处理之间通常有中间步骤。例如需遮蔽零件保护表面或孔,因为某些处理会增加零件厚度(额外材料层),可能干扰螺纹孔和严格公差。
可以组合多种表面处理吗?
可组合多种表面处理以利用不同特性。例如阳极氧化前先珠光喷砂,可获得更光滑哑光表面。
数控机床
- 获取精准CNC加工报价的5大要素
- 定制模塑产品表面处理选择指南
- 精通CNC加工设计:优化零件的实用策略与DFM准则
- 选择可靠CNC加工厂的实战指南:从质控到交付的全维度考察
- 精密CNC加工定制零件:快速、精准、量身定制的解决方案
- 大型零件CNC加工:突破尺寸限制的策略与实战
- 陶瓷材料CNC精密加工高阶解决方案
- 精密 CNC 加工赋能智能手机制造:从机身到配件的全链路应用
- 钛合金 CNC 加工实战宝典:航空航天/汽车/医疗领域的材料与工艺指南
- 摩托车零件CNC定制加工:精准与耐用的完美结合
- CNC 加工表面粗糙度选型指南:Ra 3.2/1.6/0.8/0.4 μm 四级应用边界与成本权衡
- 精密CNC加工:服务多行业的多元化组件