


铝合金CNC加工刀片选型专家指南:几何参数与避坑实战
铝储量丰富、跨行业适用。这类有色金属易加工,结构化学特性优,是多领域首选材料。轻量、低密度虽利于快速成型与量产,但也给CNC加工带来挑战。
高效率产出铝件,靠优化CNC软件、自动换刀、主轴选型,但最直接提升质量的手段,是选对刀具与刀片。
如何为CNC铝件选刀片?
刀片指拧装在刀体上的可更换切削刃,通过螺丝或胶粘固定。广泛用于铝件快速成型与量产。刀片适合大直径、大进给、大切深工况。
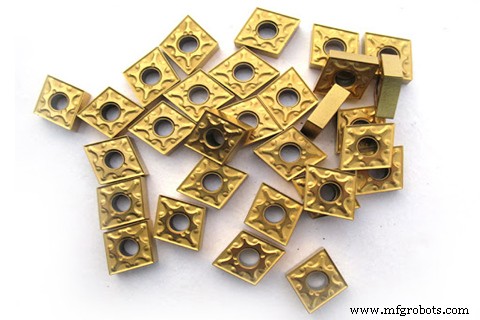
刀片几何形状
加工目标是产出满足设计/客户要求的最优零件(壁厚、承重、尺寸)。CNC通过刀具排序操控应对多样尺寸形状。量产需可转位刀具,操作员可随时换刀片,实现多工序自动化。刀片切削刃几何可兼容抛光研磨等后处理。刀片在铝加工中的表现,取决于形状、后角、前角三大参数。
刀片形状
刀具几何直接影响成品质量。铝用刀片形状有菱形、圆形、三角形、方形等,适配不同刀柄。锐角刀片利于高品质:如30°-35°刀片适合锻铝高速精铣;菱形刀片车削锻铝可获极佳表面光洁度。
铸铝表面粗糙,用锐利刀片反而光洁度差,圆形刀片更稳妥。刀片形状影响进给、切深、刀具间隙:锐角需小进给、大间隙。
前角与进给角
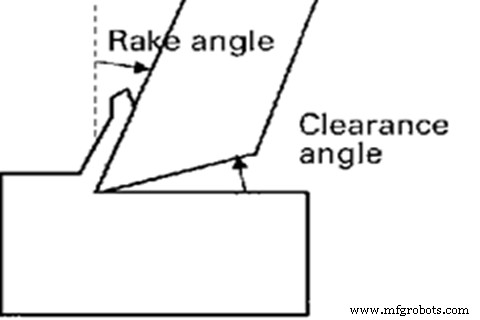
前角指刀尖相对工件的夹角,可正可负。铝加工推荐正前角:铝材软,须最小化切削阻力。正前角利于切屑排出、降低切削温度,改善加工环境与刀片寿命。
铣削不看前角,看进给角(主偏角)。因铝易切削,采用90°进给角,可面铣、槽铣、肩铣多用途。
后角(后隙角)
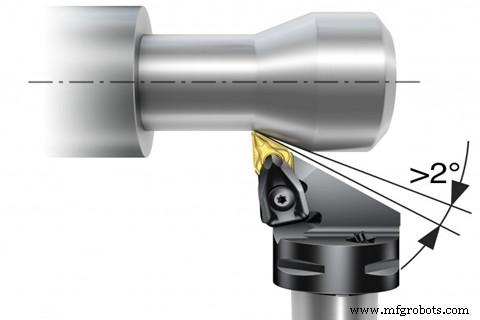
定义刀具与工件的几何关系,以刀片为基准,可正可负。铝加工建议正后角,可转位刀片可调后角。20°-30°后角利于铝件表面光洁度。
铝切屑断屑槽设计
高速铣铝易因粘性切屑堆积阻碍加工空间。断屑槽设计高度依赖前后角。量产推荐锐利宽幅断屑槽,适配多尺寸切屑。镗孔、钻孔等工序要求切屑从刃口与加工面完美排出。切屑堆积不但劣化表面,更大幅缩短刀具寿命。
铝加工刀片的核心技术痛点
最显性问题是积屑瘤(BUE):被切金属在刀片前刀面/切削面堆积,削弱切削刃、劣化表面、大幅缩短刀具寿命。对策:用更锐利刀具、匹配切削参数、选对切削液。
高速加工用圆形刀具排屑慢,需配高效断屑槽且保证足够间隙面。
数控机床