


CNC加工设计指南:提升精度、降低成本、加速生产
CNC加工常用于制造高强度、严公差的定制零件。合理的工程设计能加速精密零件制造并节省成本。设计上的微小改进能显著降低项目成本。为全面优化CNC加工零件设计,设计机械零件时应考虑以下技巧。
避免常见错误有助于改进设计、缩短运行时间、降低最终制造成本。提交生产前按此清单核对设计,可大幅节省时间和成本。
确保图纸清晰准确
有效的机加工零件设计始于清晰、准确的图纸。避免使用黄、蓝、浅灰等难以阅读和扫描的颜色。易读图纸消除制造过程中的猜测。因图纸通常是车间唯一依据,必须确保信息清晰完整,使制造商理解零件所有细节。可读性固然重要,图纸还须提供一致明确的信息。深度数据比精确比例更关键,能保证最佳精度。每张图纸应传达产品尺寸公差,并清晰标注所有所需材料和表面处理。
优先选用标准孔径
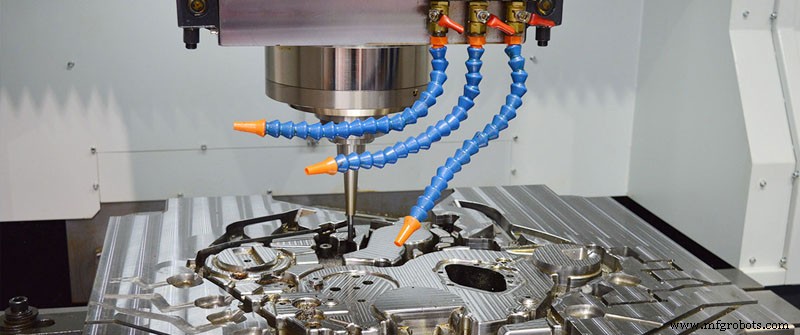
铣刀切削长度有限,通常在切削深度达到腔体直径3倍时效果最佳。为降低成本,建议将腔深限制在刀具直径4倍以内。超出此范围需特殊刀具或多轴CNC系统,成本增加。若需更大腔深,可考虑设计变深度腔体。使用标准钻头可快速准确加工孔。孔径可加工成非标准尺寸而无需铣刀或铰刀,有助于减少机床时间和成本。同样,所有孔深限制在直径4倍以内。
优先采用圆角内角
所有CNC钻头均为圆形,难以加工锐利内角。钻头会留下未加工区域,即内角半径。电火花加工等替代方法虽能加工锐利内角,但成本高昂。应尽量避免锐利内角。理想情况下,圆角半径需略大于刀具半径。若圆角半径等于成型刀具直径,会导致颤刀和刀具过早磨损。
考虑零件壁厚
尽管CNC机床能进行极精细切削,但加工极薄壁会导致稳定性不足。金属CNC加工中薄壁增加颤刀,影响加工精度和表面光洁度;塑料薄壁易翘曲软化。因此应尽量避免设计薄壁零件。
避免不必要的严格公差
零件多个表面往往对功能至关重要。严格公差特征越多,制造成本越高,因增加了加工时间和成本。故仅在关键特征和表面指定严格公差,其它次要特征采用标准公差控制。
减少小特征并拆分复杂零件
微小特征(如直径2.5mm以下的微孔)增加加工难度和时间,除非绝对必要应避免。加工多个简单零件比一个复杂零件更便宜。特别是深腔精密零件,需数小时去除材料并增加材料成本。多数车间对复杂零件额外收费,因返工复杂零件成本远高于简单零件。因此若可能,将复杂零件拆分为简单零件再组装。
慎重考虑是否添加文字
在机加工零件上添加文字虽利于识别或品牌宣传,但会增加成本,属于功能性部件的“奢侈”配置。零件可能需要加工件号、描述或公司Logo,或出于美观考虑。但添加文字会增加成本,字越小成本越高,因切削文字的微小铣刀运行速度较慢,增加运行时间和最终成本。可选方案:若零件允许,切削大号文字显著加快速度降低成本;尽可能选择凹文字而非凸文字,后者需铣削材料形成字符。
避免小深孔
机加工零件可含用钻头或铣刀加工的圆孔,孔深受限。直径超过10倍时加工难度大、成本高。铣刀通常能加工表面光洁度更好的孔并提供更大孔径灵活性,但长度有限。
制造工艺