


精通CNC加工设计:优化零件的实用策略与DFM准则
通过遵循面向制造的设计(DFM)规则,您可以充分发挥CNC加工的广泛能力。虽无行业统一标准,但遵循一些简单步骤即可优化设计。
本文提供CNC加工最佳设计实践综合指南。为汇编这份详尽的最新信息,我们征询了行业专家和CNC加工服务商的反馈。若关注成本优化,请参考《CNC加工成本效益设计指南》。
什么是CNC加工工艺?
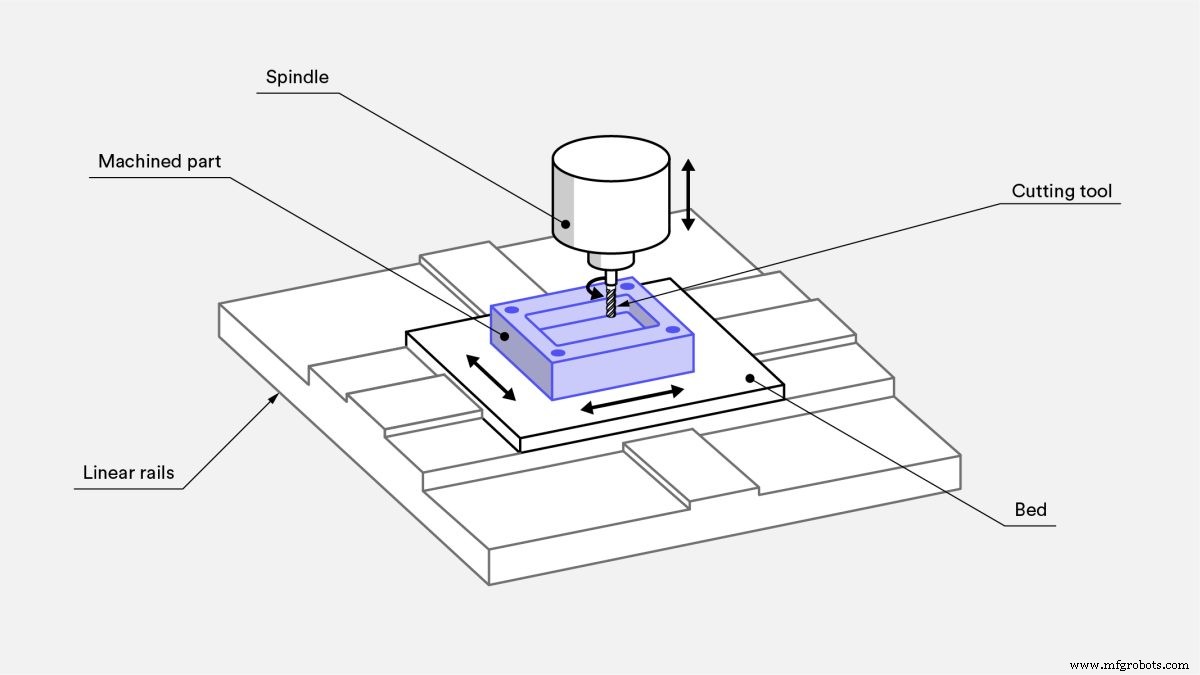
CNC加工是减材制造技术。从实心块料出发,利用高速旋转(数千RPM)的多种切削刀具去除材料,基于CAD模型生产零件。金属和塑料均可CNC加工。
CNC零件具有高尺寸精度和严格公差。CNC适用于大批量生产和单件小批。事实上,CNC加工目前是生产金属原型最具成本效益的方式,甚至优于3D打印。
阅读我们的CNC加工基本原理介绍。
CNC设计的主要限制是什么?
CNC提供极大设计自由度,但存在一些限制。这些限制源于切削工艺基本力学,主要涉及刀具几何和刀具可及性。
刀具几何
常见CNC切削刀具(立铣刀和钻头)呈圆柱形,切削长度有限。
材料从工件去除时,刀具几何体会转移到加工零件上。这意味着CNC零件内角始终有圆角,无论使用多小的刀具。
刀具可及性
切削刀具从正上方直接接近工件。无法以此方式接触的特征无法CNC加工。
例外情况是倒扣。文末有倒扣专门章节。
良好设计实践是将模型所有特征(孔、型腔、垂直壁等)对齐至六个主方向之一。但视为建议而非限制,因5轴CNC系统提供先进工件夹持能力。
大深宽比特征加工时刀具可及性也是问题。加工深型腔底部需长伸刀具,导致末端执行器运动范围大、机床抖动增加、精度下降。
设计可用最大直径、最短长度刀具加工的零件可简化生产。
CNC设计准则
设计CNC加工零件时常面临挑战:无行业统一标准。CNC机床和刀具制造商持续改进技术,拓展可能性边界。下表汇总了CNC加工零件常见特征的推荐值和可行值。
型腔和凹槽
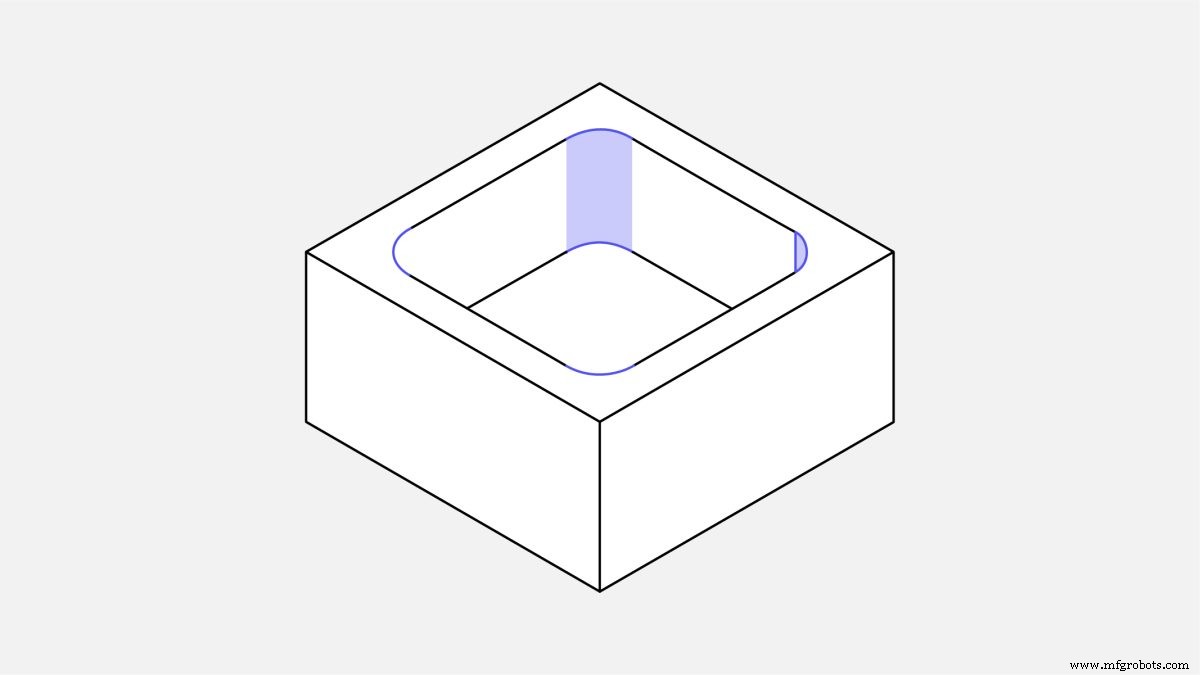
推荐型腔深度: 4倍型腔宽度
立铣刀切削长度有限(通常为直径3-4倍)。型腔深宽比小时,刀具偏移、排屑和振动更显著。
将型腔深度限制在宽度4倍内可确保良好结果。
需更大深度时,考虑设计变深度型腔。
深型腔铣削: 深度超刀具直径6倍的型腔视为深型腔。使用专用刀具可达30:1直径深度比(1英寸立铣刀最大深度35cm)。
内部边缘
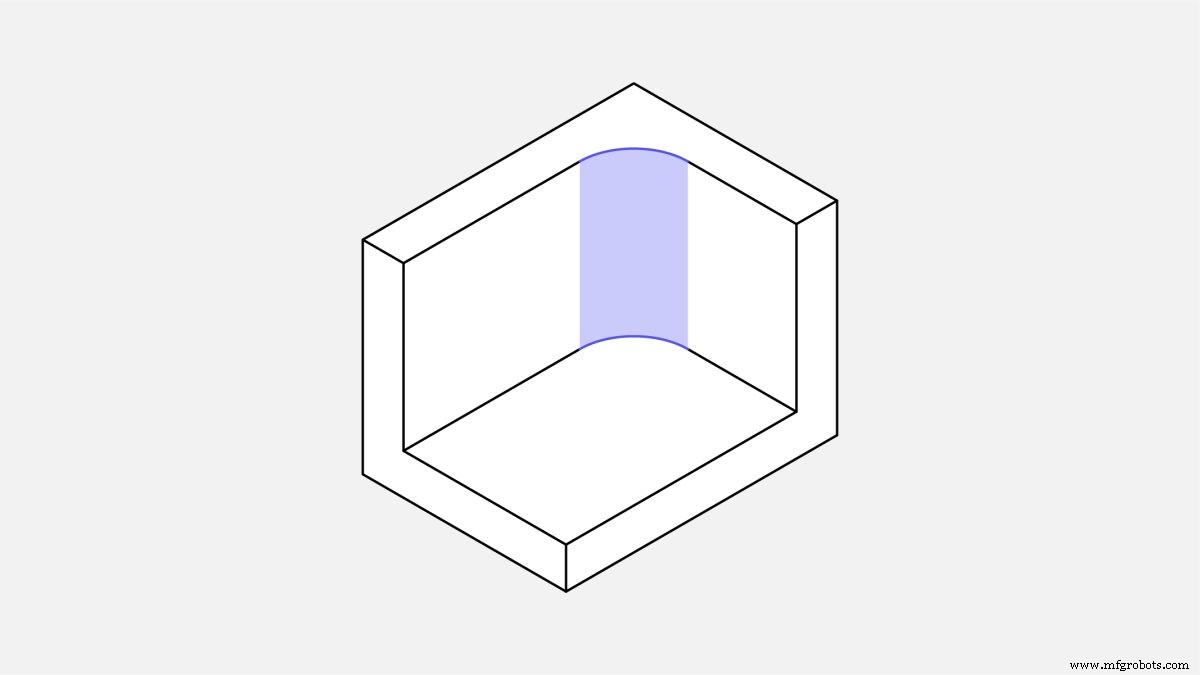
垂直内角圆角
推荐: ≥ ⅓ 型腔深度
采用推荐内角圆角值可确保使用合适直径刀具,并符合推荐型腔深度准则。
将圆角略大于推荐值(如+1mm),可使刀具沿圆弧路径而非90°直角切削,获得更高表面质量。若必须有锐利90°内角,考虑添加T型倒扣而非减小圆角。
底面圆角
推荐: 0.5mm、1mm或无圆角
可行: 任意圆角
立铣刀底刃平或微圆。其他底面圆角可用球头刀加工。采用推荐值为良好设计实践,因机加工人员偏好。
薄壁
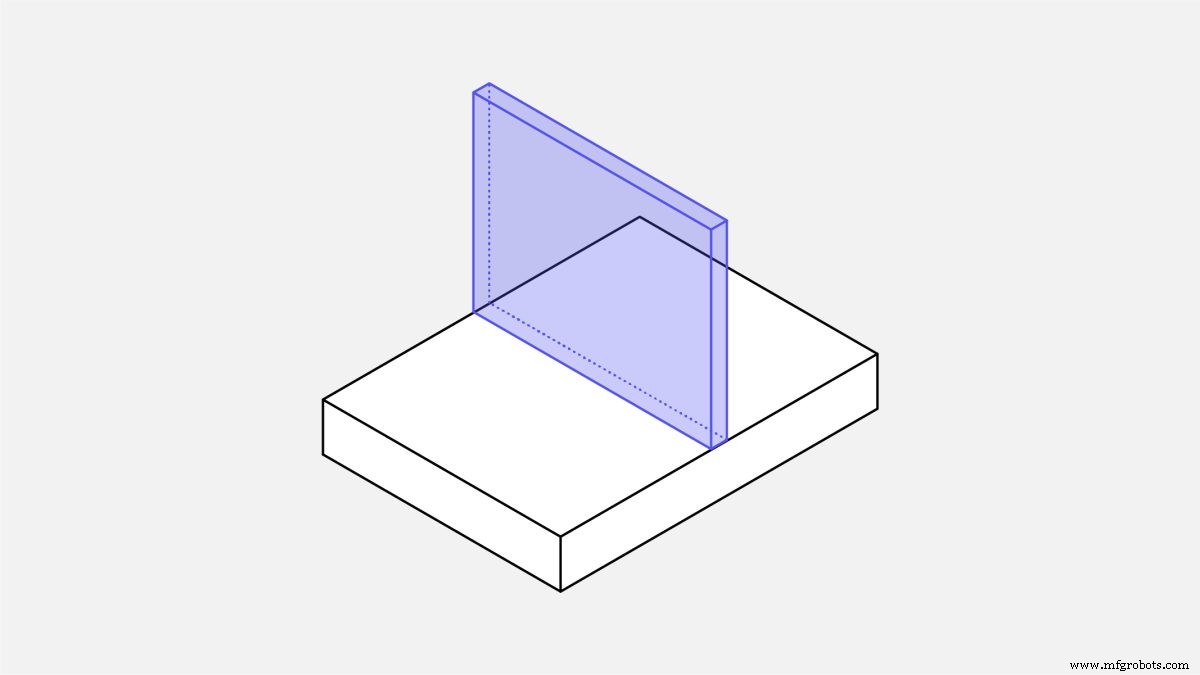
最小壁厚
推荐: 0.8mm(金属)、1.5mm(塑料)
可行: 0.5mm(金属)、1.0mm(塑料)
减小壁厚降低材料刚性,加剧加工振动,降低精度。塑料因残余应力易变形、因温升易软化,故推荐更大最小壁厚。上述可行值需逐案评估。
孔
直径
推荐: 标准钻头直径
可行: 任意直径>1mm
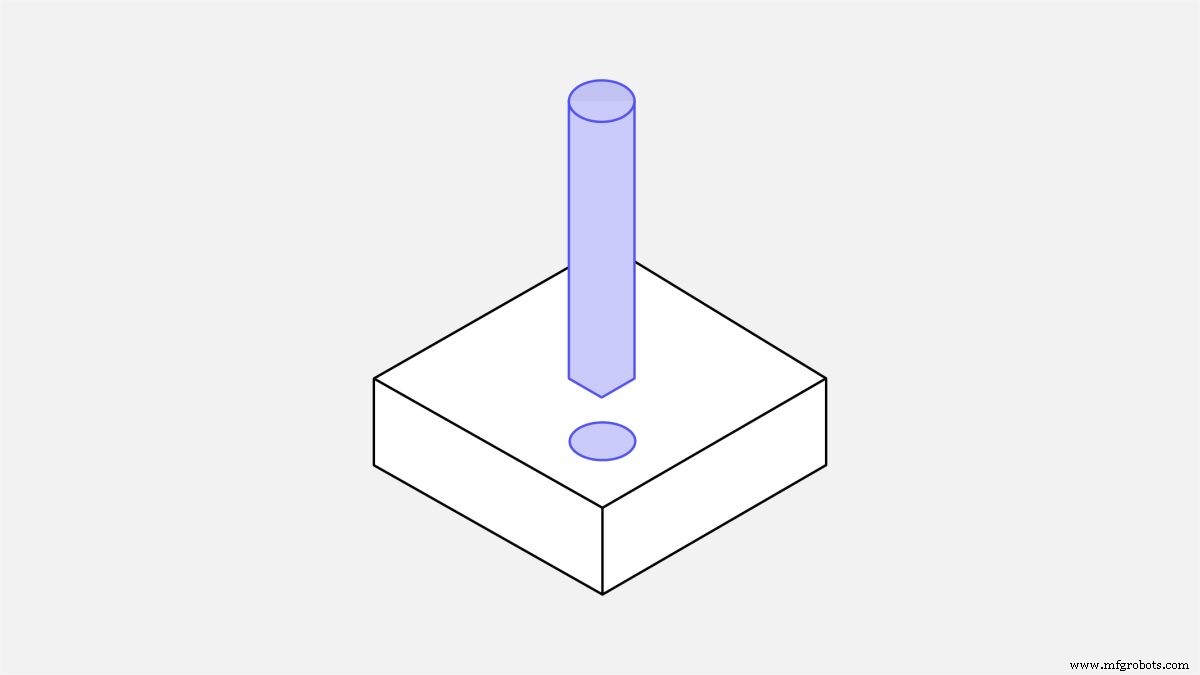
孔用钻头或立铣刀加工。钻头尺寸标准化(公制和英制)。铰刀和镗刀用于精加工高公差孔。高精度直径<20mm孔建议用标准直径。
最大深度
推荐: 4倍公称直径
典型: 10倍公称直径
可行: 40倍公称直径
非标准直径孔须用立铣刀加工,此时适用型腔深度限制,应采用推荐最大深度。超典型值深孔用专用钻头(最小直径3mm)。钻头加工盲孔底面为锥面(135°),立铣刀加工底面平。CNC加工中通孔与盲孔无特定偏好。
螺纹
螺纹规格
最小: M2
推荐: M6或更大
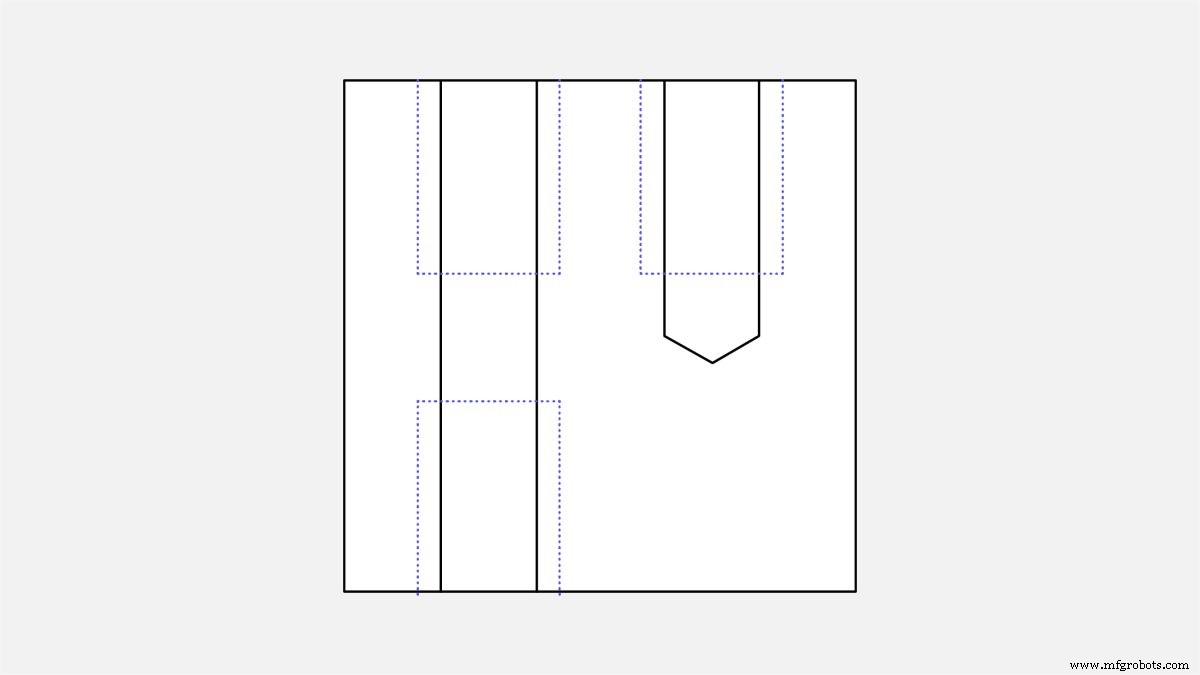
螺纹用丝锥加工,外螺纹用板牙。丝锥板牙可加工至M2。CNC螺纹刀具常用且为机加工人员首选,可降低丝锥断裂风险。CNC螺纹刀可加工至M6。
螺纹长度
最小: 1.5倍公称直径
推荐: 3倍公称直径
施加于螺纹的载荷主要由前几牙承担(达1.5倍公称直径)。超过3倍公称直径的螺纹长度通常非必要。
盲孔用丝锥攻丝(即所有M6以下螺纹),孔底需加1.5倍公称直径非螺纹长度。用CNC螺纹刀(M6以上)时,孔可全长攻丝。
小尺寸特征
最小孔径
推荐: 2.5mm(0.1英寸)
可行: 0.05mm(0.005英寸)
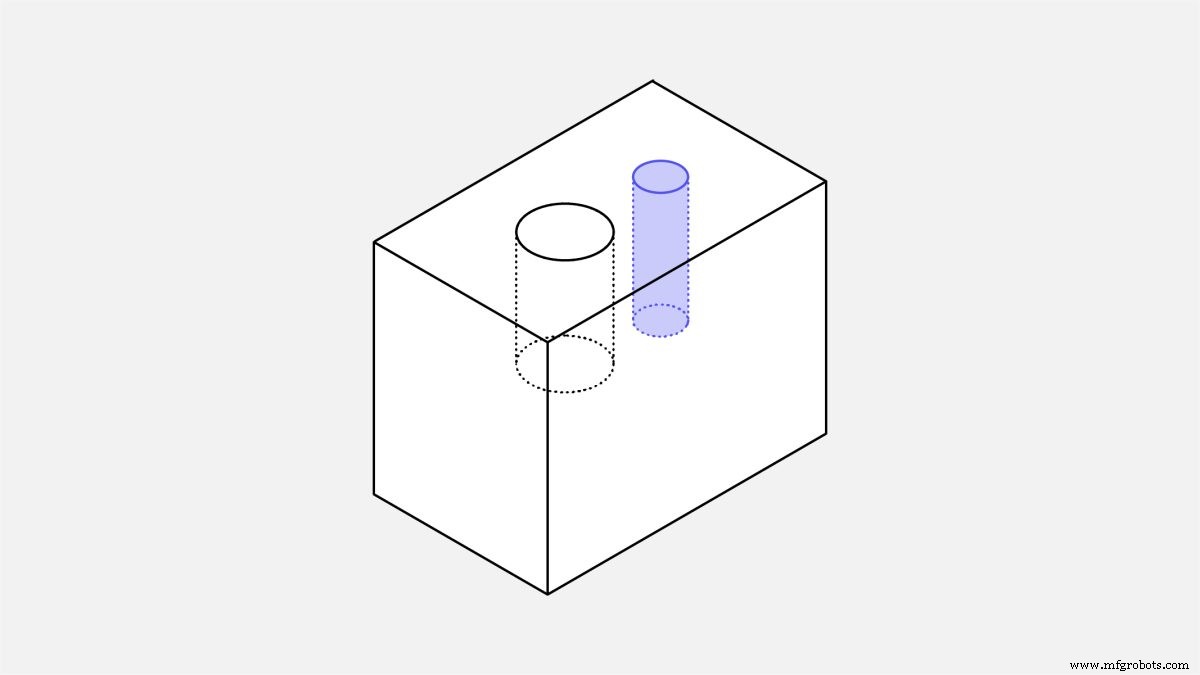
多数机加工车间可用2.5mm(0.1英寸)直径刀具精准加工型腔和孔。低于此限属微加工,需专用微型钻头和专家知识,因切削物理规律随尺度变化。除非绝对必要,建议避免。
公差
典型: ±0.1mm
可行: ±0.02mm
Hubs公差遵循ISO 2768-m或-f级。未指定公差时,制造合作伙伴按所选2768等级执行。
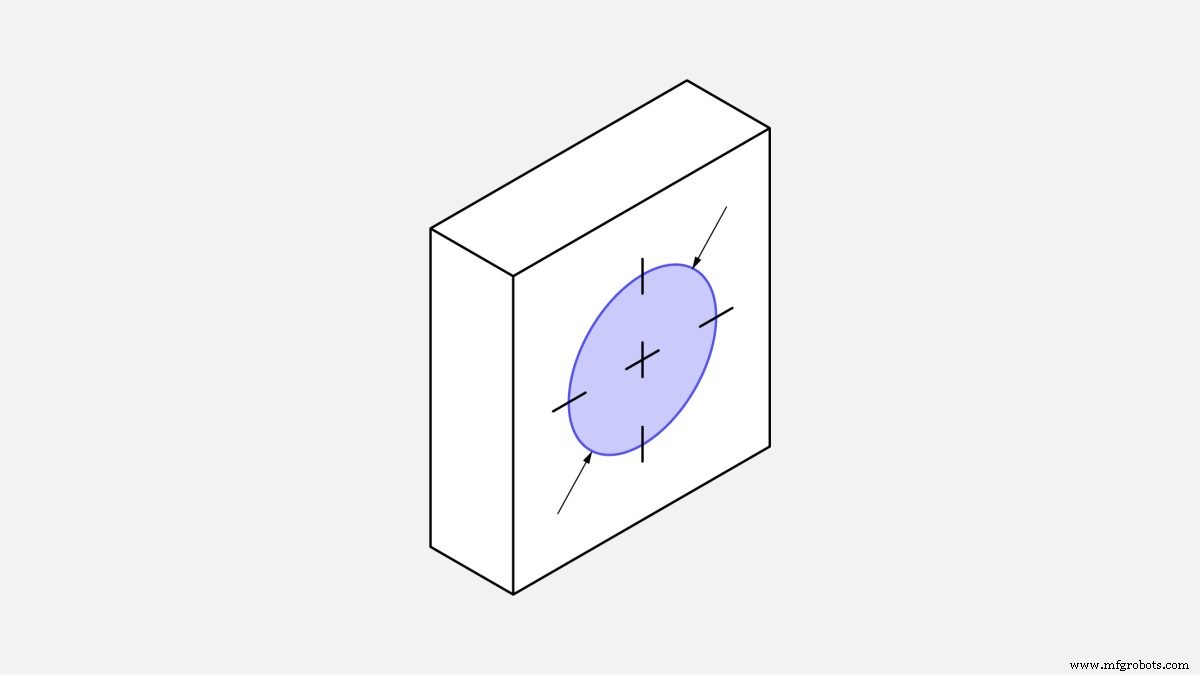
公差定义可接受尺寸边界。可达公差随基准尺寸和零件几何变化。上述值为合理参考。
文字与字母标识
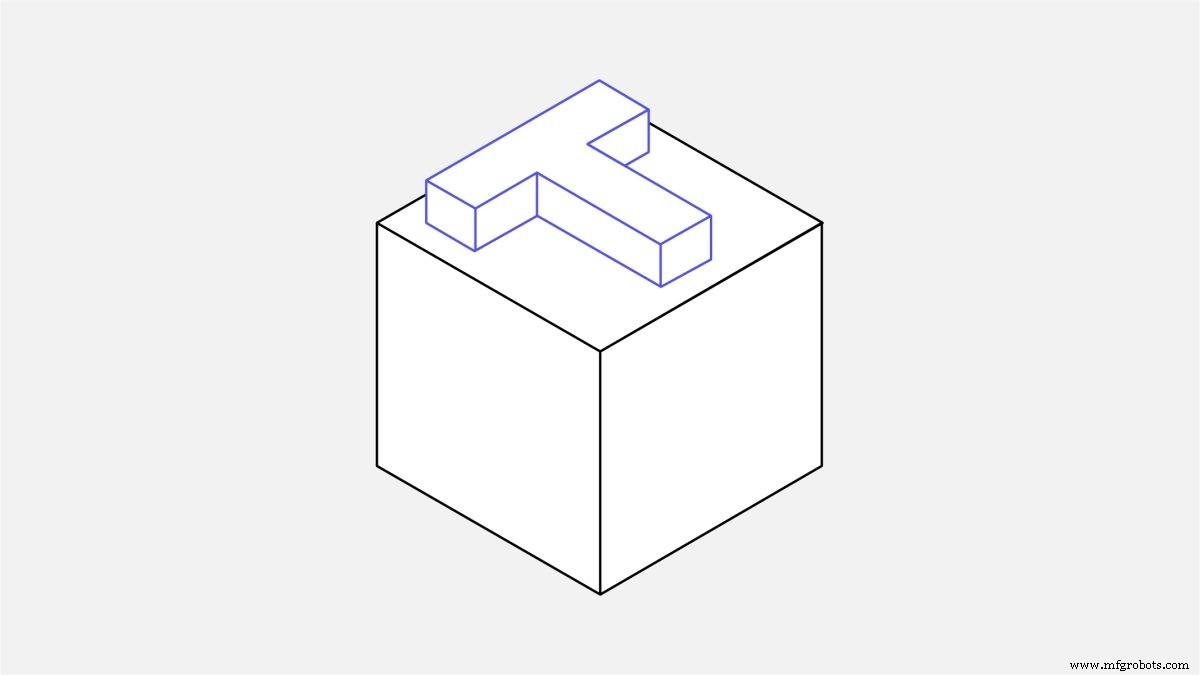
推荐: 字号20(或更大),雕刻深度5mm
雕刻文字优于凸起文字,因去除材料少。建议使用20号及以上无衬线字体(如Arial、Verdana)。许多CNC机床预置这些字体程序。
CNC机床装夹设置与零件朝向
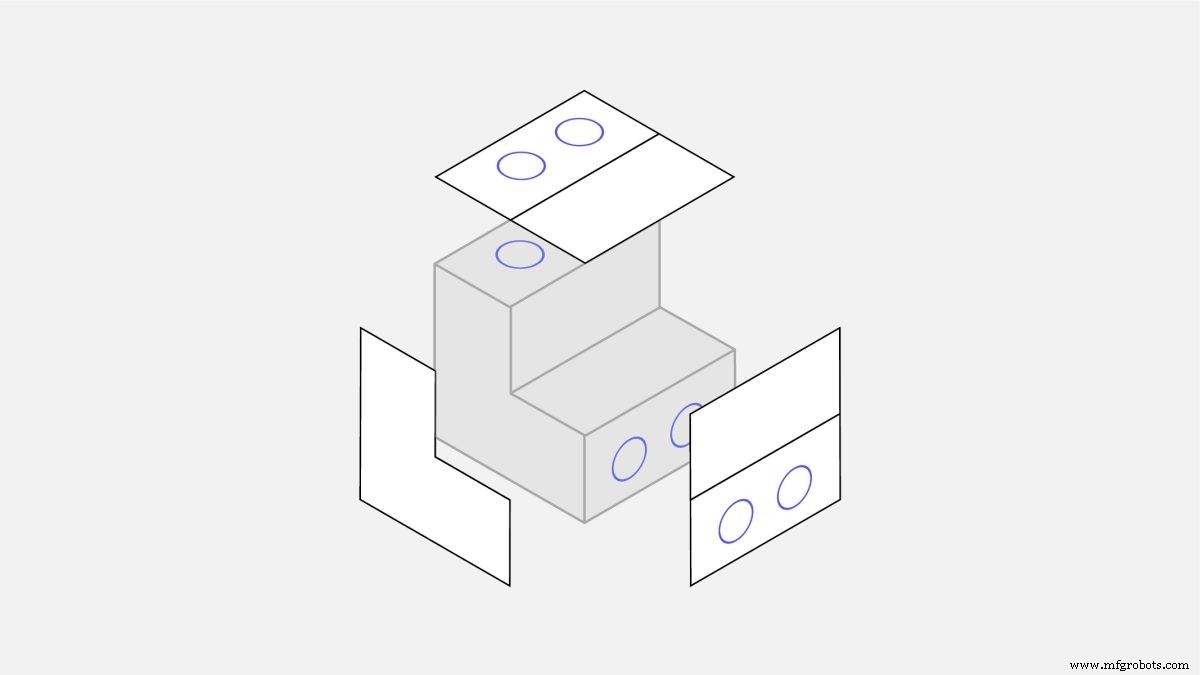
刀具可及性是CNC设计主要限制之一。为加工模型所有表面,工件需多次旋转。
每次工件旋转,机床需重新校准、建立新坐标系。
设计时考虑机床装夹设置有两大原因:
装夹总次数影响成本。旋转重新对零件定位需人工,增加总加工时间。通常旋转3-4次可接受,超出则过度。
为实现特征间最大相对位置精度,两特征须在同一装夹下加工。新校准步骤引入微小但不可忽视的误差。
什么是5轴CNC加工?
5轴CNC机床使切削刀具或零件沿五轴同时运动。多轴CNC机床可制造复杂几何体零件,提供两个额外旋转轴,消除多次装夹需求。
5轴CNC加工的优势与局限
五轴加工使刀具始终与切削面保持切向。刀具路径更复杂高效,获得更好表面光洁度、更短加工时间。
但5轴CNC有局限。基本刀具几何和可及性限制仍适用(如内部几何体无法加工)。且使用成本更高。
CNC加工倒扣
倒扣是标准切削刀具无法加工的特征,因部分表面无法从正上方直接接触。
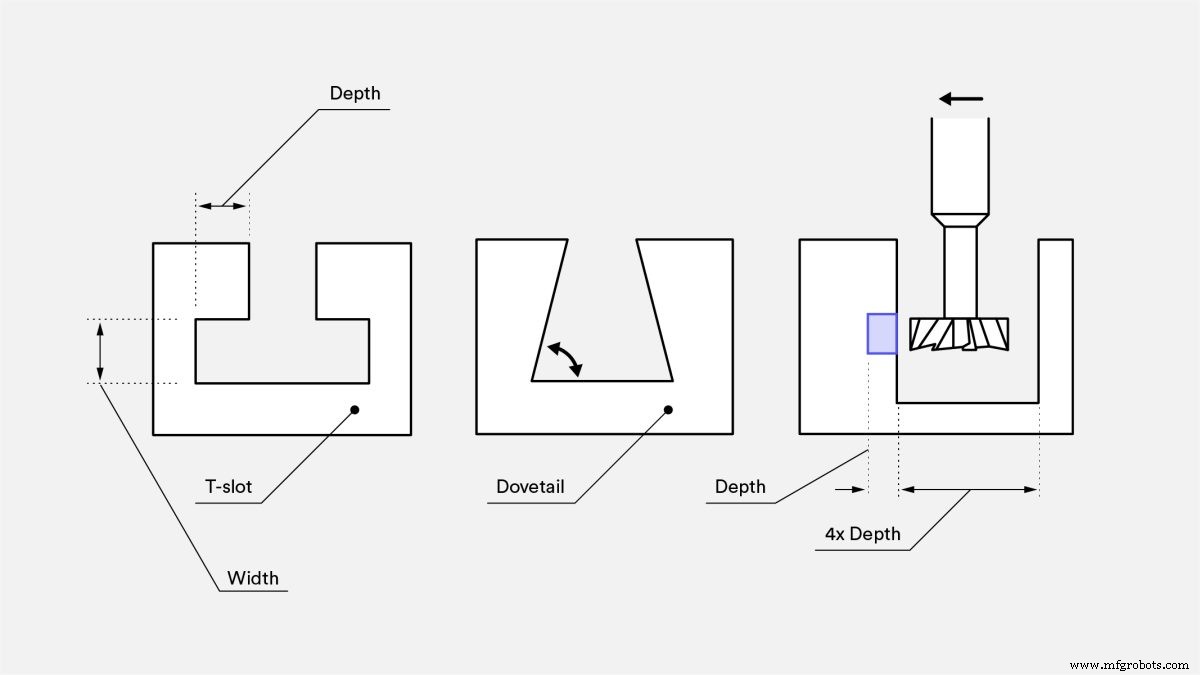
倒扣主要分T型槽和燕尾槽。倒扣可为单面或双面,需专用刀具加工。
T型槽刀具由水平切削刃连接垂直刀杆组成。倒扣宽度3-40mm。建议使用标准宽度尺寸(整毫米或标准英制分数),因更可能有现成刀具。
燕尾槽刀具以角度为关键尺寸。45°和60°为标准。5°、10°至120°(10°递增)刀具也存在但少用。
CNC加工倒扣设计
设计内壁倒扣零件时,预留足够刀具间隙。经验法则:加工壁与其他内壁间预留至少4倍倒扣深度的空间。
标准刀具切削直径与刀杆直径比典型为2:1,限制切削深度。非标准倒扣时,机加工车间常自制倒扣刀具,会增加交期和成本,能避免则避免。
绘制技术图纸
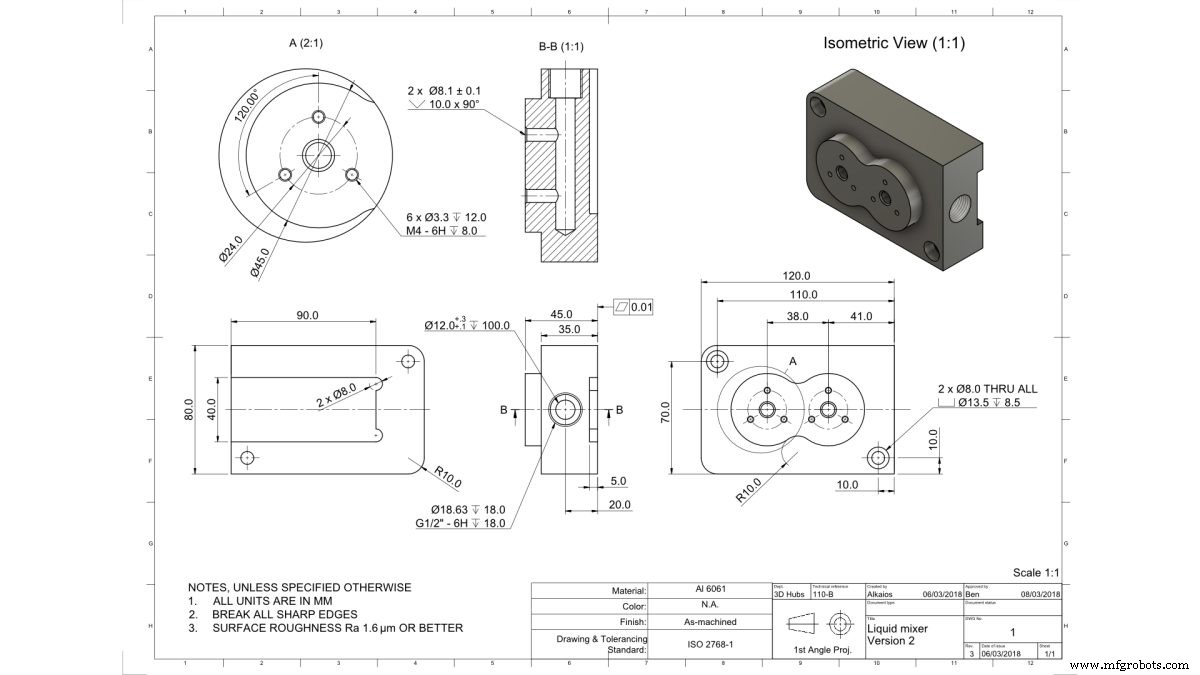
工程师有时用技术图纸向机加工人员传达特定制造要求。感兴趣可阅读关于技术图纸如何、何时、为何使用的文章。
在Hubs报价中上传技术图纸
平台订单通常不强制要求技术图纸,但某些情况下能为报价提供宝贵背景。某些设计规范无法包含在STEP或IGES文件中。例如模型含螺纹孔/轴和/或比所选2768等级更严公差的尺寸,必须附带2D技术图纸。
若添加技术图纸,请确保其与上传文件规范一致。若技术图纸与上传文件或报价规范不符:
报价规格为工艺、材料、表面处理的参考依据。
技术图纸为螺纹规格、公差规格、表面处理细节、零件标记要求、热处理规格的参考依据。
CAD文件为零件设计、几何、尺寸、特征位置的参考依据。
详情请阅读我们的规格政策。
Hubs的CNC加工最佳实践
设计可用最大直径刀具加工的零件。
所有内部垂直圆角添加大倒圆(≥⅓型腔深度)。
限制型腔深度≤4倍宽度。
主设计特征对齐六个主方向之一。不可行时可选5轴CNC加工。
设计含螺纹、公差、表面处理规范或给操作员备注时,提交技术图纸。
有零件需要CNC加工?上传设计,我们的DFM工具将提出优化建议并即时报价。
数控机床