


大型零件CNC加工:突破尺寸限制的策略与实战
CNC机床虽能生产多元产品,但存在特定尺寸限制。标准车间或专业用户倾向不配超大设备,因其在许多场景不切实际。问题来了:如何加工超出设备行程的大型零件?这完全可行,但需要更精湛的加工技艺与额外规划。本文探讨大型零件加工的要点与禁忌。
大型零件加工关键考量
加工超标准机床行程零件时,需考量规划问题。首要是理清多装夹、多工序加工思路。大件需分多次装夹,每次装夹接触不同区段、加工不同段落。各装夹间,机床刀具与工件需精准配合,确保不同装夹加工特征间相对精度达标。
另一核心限制是整体尺寸。超出防护罩需分段加工。许多机床有重量限制(含工件、夹具),高度也可能成关键。过重或过高无法进入加工区,可能不值得做。
专用大型零件机床稀缺。多数机床面向小批量,厂商跟随此市场忽视大件专用工具。即使大型机床也常如此,许多车间需人工收尾(慢且费力)。
多装夹易引发精度问题,需极致细致。大件还产生大量热量,预计算需补偿热变形。
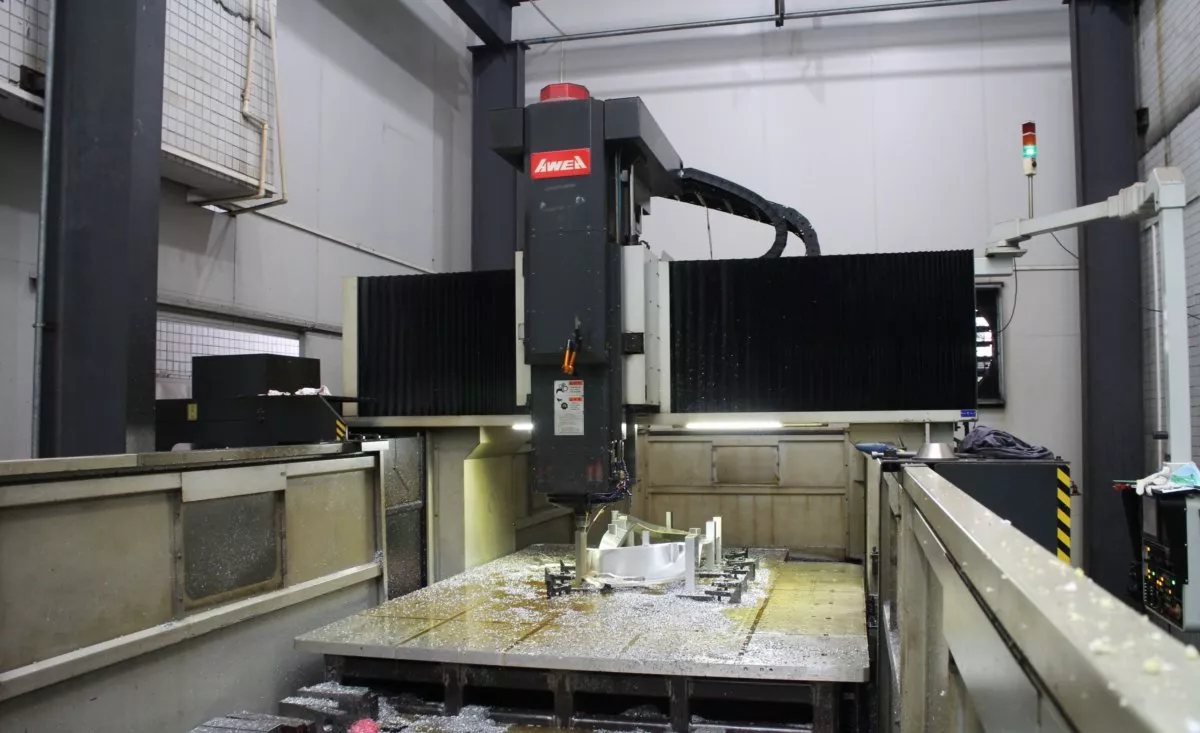 设计阶段考量
若客户允许,将大件拆分为可后装配的小段落,极大简化加工。强烈推荐此法,消除本文多数痛点,甚至催生创新结构。
选对机床与机型至关重要。只盯着车床不够,部分铣床更适配。四轴铣床用不同角度/装夹能完成类车削工作,拓展可能性。虽决策繁琐,但部分CAD软件可按场景推荐最优机型。核心在于规划。
前期准备
有些事须提前搞定(字面与引申皆含)。可能需打开防护罩侧窗让工件伸出,甚至拆除防护罩加工大件。极端情况下甚至需拆卸刀具腾出微小空间塞进临界工件。
干涉检查始终是大患,大件更甚。放行程序前必须仔细核查无干涉。建立机床与防护罩内部全实体模型,利用CAD辅助碰撞检测大有裨益。
大件带来重量挑战,须妥善应对。通常需重力支撑**。确保工作台外悬部分有伸臂支架托住。特定情况需滚轮辅助机床自由移动。最后,备妥吊装搬运设备应对超重工件装卸。
可用其他机床预处理工件。CNC龙门雕刻机行程大,能处理铣床搞不定的大件。虽不宜全程加工(有诸多问题),但能提供创新方案提升精度。如预加工定位用沉头孔,供后续铣床基准定位。
工件几何特性利用
常规正向装夹是标准,但大件加工需更多巧思。矩形对角线长于任一边,可尝试斜向装夹:不按直边对齐,而是让工件特征与机床行程轴向对齐,从而更好利用工作包络、节省空间。
矩形件全长打孔时,滑动加工可能更优。在工作台T槽装两圆销作X轴向挡块,确保工件全长有真直边,保持方正度。
圆件宜旋转而非滑动。让机床在工作包络内触达所有特征。每次旋转应与上次装夹有重叠,以特征指示对准机床与工件。工作台装圆形挡块与圆周切线相切,内/外侧均可,以便利为准。确保旋转时圆心不漂移。
滑动与旋转结合可延展X/Y轴有效行程。逐个角加工再旋转至下一面。配合直接插T槽的定位销,操作更顺畅。
刀具技巧
直角头可改变刀具朝向化险为夷。大飞刀能延伸铣床触达范围,特别是难触及边缘。延伸虽有限,但大件加工中每一寸触达都弥足珍贵。
数控机床