


CNC铣削全解析:工艺流程、核心优势与工业应用
CNC铣削是本世纪最令人印象深刻的技术进步之一。
虽然大众更熟悉3D打印作为精密成型方式,但CNC铣削历史更悠久,至今仍广泛应用。
从电子行业广泛应用到制造企业普遍采用,该技术随更多企业发掘其效能而快速发展演进。甚至扩展至乐器制造等新行业,预计2025年CNC加工产业规模将达千亿美元。
尽管业内人士熟知CNC铣削工艺与用途,外行可能对其应用与原理知之甚少。
本文深度探讨:什么是CNC铣削、与3D打印区别、谁最受益、及所有核心问题解答。
什么是CNC铣削
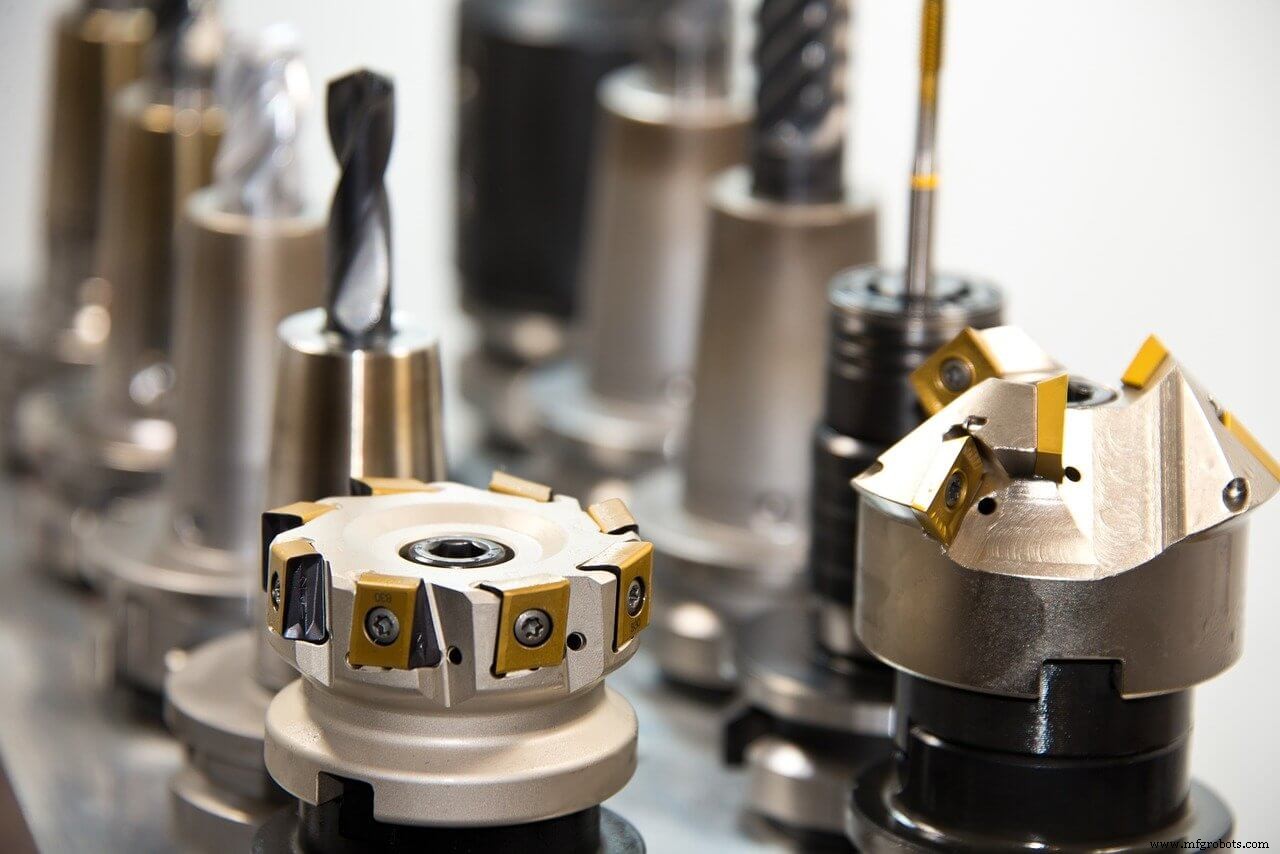 理解CNC铣削,拆解为“CNC”与“铣削”两部分。铣削指工件绕旋转轴转动,切削工具切除工件材料,按需成型。关键区别:铣削通过去除材料成型,而增材制造通过堆积材料成型。
“CNC”即计算机数控。通过计算机软件控制刀具与工件运动,无需人工手动操控。
谁发明了CNC铣削?
铣削概念溯源18世纪。首台CNC铣床诞生于1950年代初。
发明功归Richard Kegg,1952年在MIT协助下创造,命名为“辛辛那提Milacron Hydrotel”。
CNC铣削如何工作?
原理上,CNC铣削是基础过程:从初始工件出发,在不同位置用切削工具持续去除材料。为到达不同位置,工件持续旋转。
实际完整流程经历多步骤:
典型CNC铣削流程阶段
1. 创建CAD模型
首要步骤:创建目标零件形状的CAD模型蓝图。CAD即计算机辅助设计,软件助您构建2D或3D模型。阅读CAD模型与图纸准备技巧。
2. CAD转CNC程序
CNC铣床不直接识别CAD模型。但CAD模型易转为CNC程序,主流CAD软件内置此功能。
3. CNC铣床设置
启动程序前,必须正确设置机床和工件。具体步骤因厂商和型号而异。
4. 执行程序
机床设置完毕,操作员执行CNC程序。后续整个铣削过程自动完成。程序执行完毕,机床生成所需零件。
CNC铣削方法有哪些?
因应用广泛,CNC加工不再是单一工艺而是庞大领域。现有多种CNC铣削操作形式:
平面铣削
最流行铣削工艺。目的:创建与刀具旋转轴平行的平面。
角度铣削
以非直角角度从平面切削去除材料。可理解为倾斜刀具切削工件。
端面铣削
工件与刀具旋转轴垂直。常用于棒材、板材端面加工。
成形铣削
用于加工曲面等不规则表面。刀具形状与所需轮廓形状一致。
其他CNC铣削操作
除上述常见工艺,还有专用方法:
组合铣削
单机主轴装夹两个或以上切削工具。各刀具独立作业提高产率,形状尺寸可异。
跨距铣削
组合铣削专用形式。两个以上刀具平行装夹,同时加工工件端面和侧面。
齿轮铣削
又称齿轮切削。利用弧形刀具按齿距去除材料,专门制造齿轮。
轮廓铣削
用于成型精加工,含垂直/倾斜面、凸面/凹面加工。
CNC铣削设备与组件
全流程涉及的组件:
辅助软件
前文提及,CNC建模需计算机辅助设计(CAD)软件和计算机辅助制造(CAM)软件。CAD负责零件设计,CAM负责让CNC机床理解设计。
CNC铣床组件
显然离不开CNC铣床。机型繁多,组件随型号变化。但通常所有CNC铣床含:
- 工作台:夹持待加工工件,通常用夹持装置固定。
- 鞍座:工作台下方支撑,提供平行主轴轴向的工作台移动。
- 主轴:夹持切削工具(即刀具),负责刀具运动。
- 刀杆:穿过主轴的轴。组合/跨距铣削可在同一刀杆装多刀具。规格多样,视需求和机型选用。
- 滑枕:非所有铣床有。常见于立式/角度铣床。支撑主轴,可调位置适应不同切削需求。
- 机床工具/切削工具:从工件去除材料的部件。刀具类型繁多,下文详述。
- 操作界面:机床数字控制台。操作员用其加载执行程序、基础操作。
- 立柱:整机骨架,提供机械强度支撑全组件。内部可含冷却油路等组件。
- 膝部:鞍座下方支撑,可垂直调节位置。升降膝部可调整工件高度适应不同铣削需求。
CNC铣床切削工具有哪些类型?
应用广泛,切削工具类型繁多:
- 立铣刀
- 面铣刀
- 板式铣刀
- 飞刀
- 球头刀
- 多点切削工具
- 中空铣刀
- 渐开线齿轮刀具
- 螺纹切削工具
- 侧边铣刀
- 滚刀
- 燕尾槽刀具
- 粗加工立铣刀
CNC铣床有哪些类型?
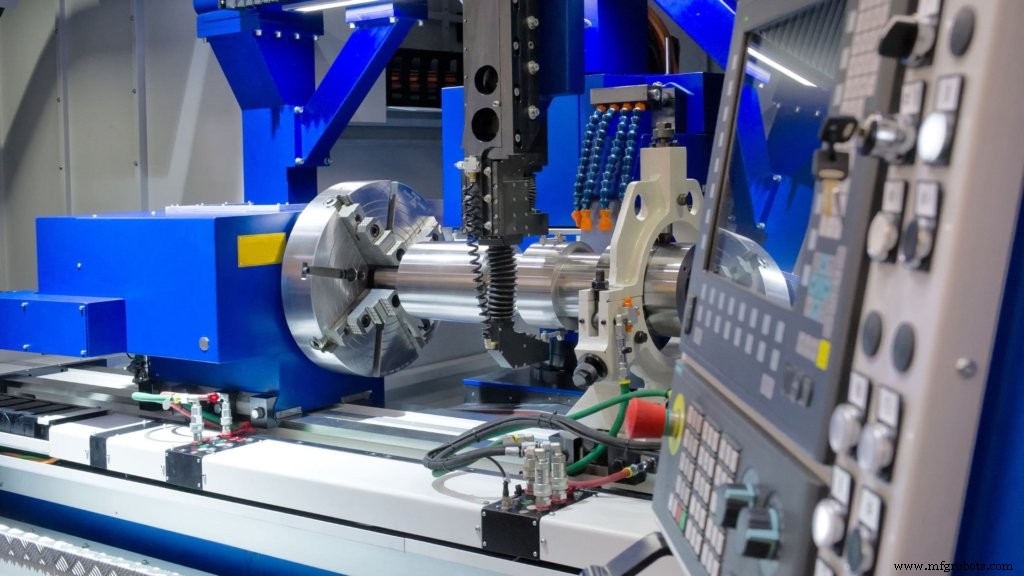
常用CNC铣削操作类型概览:
卧式铣削
主轴平行工件表面。可加工平面、平面、斜面、槽。
立式铣削
主轴垂直于静止工件或平面运动工件表面。可视为钻孔操作。查看卧式vs立式铣床对比。
多轴铣削
切削工具可四向或更多方向运动。五向称为五轴机,轴数越高可制造越复杂零件。
立柱膝部铣床
又称变速铣床。立柱膝部组件精准垂直运动,用于精密立式铣削。
滑枕铣床
滑枕连接主轴,切削工具可水平轴前后移动。
固定床身制造铣床
立柱、膝部、鞍座不动。工件直接安装床身工作台。结构简单,通常比其他机型便宜。
刨床铣削操作
工件与切削工具线性相对运动,单平面切削动作。用于创建平面。
CNC铣床的应用与用途
为准确了解CNC加工应用,分材料适用性和直接/间接使用行业两部分讨论。
您已知CNC铣削用于按需成型零件。适用材料:
CNC铣削兼容材料
金属是最常见铣削材料。金属熔点极高,不适合3D打印等工艺。CNC铣削是成型金属最佳方式。
塑料和弹性体也适配CNC铣削。高温工艺常改变塑料化学成分,且加热释放有毒烟雾。无热加工的CNC铣削是理想选择。
陶瓷和复合材料常耐高温,不适合3D打印和模塑。CNC铣削不损伤材料特性,最适合这些材料。
鲜为人知:玻璃也可CNC铣削成型。玻璃脆易碎,其他工艺易破损。用合适刀具CNC铣削是好选择。
使用CNC铣床的行业
使用CNC铣削的行业之多超乎想象。读完下节优势分析您会释然。
最流行用途是快速原型,为设计师工程师提供快速可靠方式查看产品/零件各开发阶段形态。
主要行业:
汽车
汽车行业需大量定制制造服务制作车用零件。这些零件用CNC铣床制造,也用于维修。
航空航天
因极高精度,CNC铣削服务广泛用于航空航天,在生产确保飞机安全正常运行的广泛零件中发挥关键作用。
航空航天用大量高硬度、耐高温特种材料。成型这些材料高度依赖CNC铣床。
CNC技术生产零件包括发动机部件、起落架部件、燃油面板。
金属加工
CNC铣床是金属加工行业骨干。快速、自动、高效,覆盖全金属范围。每个金属加工车间必有铣床。
农业
农业设备需大量大尺寸定制工具部件。由CNC铣床定制制造服务制作。
电子
CNC铣床高通用性和精密度使其成电子行业理想选择。不仅成型传输所需导体金属,也成型承载导体的聚合物板。
医疗
医疗领域特种零件不仅用于诊断,也用于假肢等应用。用CNC铣削配合合适设计制造。
CNC加工可用多牌号钛和不锈钢制造零件工具,常用于手术刀、医疗器械、植入体。
国防
CNC铣削用于军用部件制造。最早铣削应用即制造武器。国防原型也用CNC铣床制作。
此外矿业、石油天然气、自动化、能源等领域也应用CNC铣削。
CNC铣削主要优势
CNC铣削技术被公认为生产各材料零件最可靠方式之一,理由无数。看最显著优势:
高生产率
CNC铣削自动化,无人为速度限制,创造无可匹敌的高生产率。
无与伦比的精度
精准度举世无双,故航天医疗等零容错领域广泛采用。
基于数字模板和自主加工,消除人为误差,精度逼近当今完美极限。
持久耐用
CNC机床近乎自动驾驶,无需大量人工干预,可连续运行数天,持续稳定精度输出。
仅需定期维护或事故时停机。
少人化
自动化流程减少监控运行人员,提升效率、降低成本。少数熟练专家监管全流程,终端客户受益更高性价比。
先进可能性
先进自动化软件和设计软件使CNC铣床超越最熟练手工操作员,即使制造工艺相似。
不仅一致性更好、消除人为误差,还能生产尺寸形状纹理更复杂的设计。
一致性
自动化流程产出惊人一致性,即使人员变动。创建主设计文件后,可无限复制同质量零件,零偏差。即使最熟练手工操作员也难做到。
可扩展性
CNC铣削高度可扩展。各规模企业均可采用。车间规模增长工艺随之增长。且适用各形状尺寸零件。
CNC铣床价格
多参数影响价格,区间跨度大。小型卧式铣床低至1万美元,大型高端CNC机超30万美元。查看详细设备价格指南。
CNC铣削 vs 3D打印
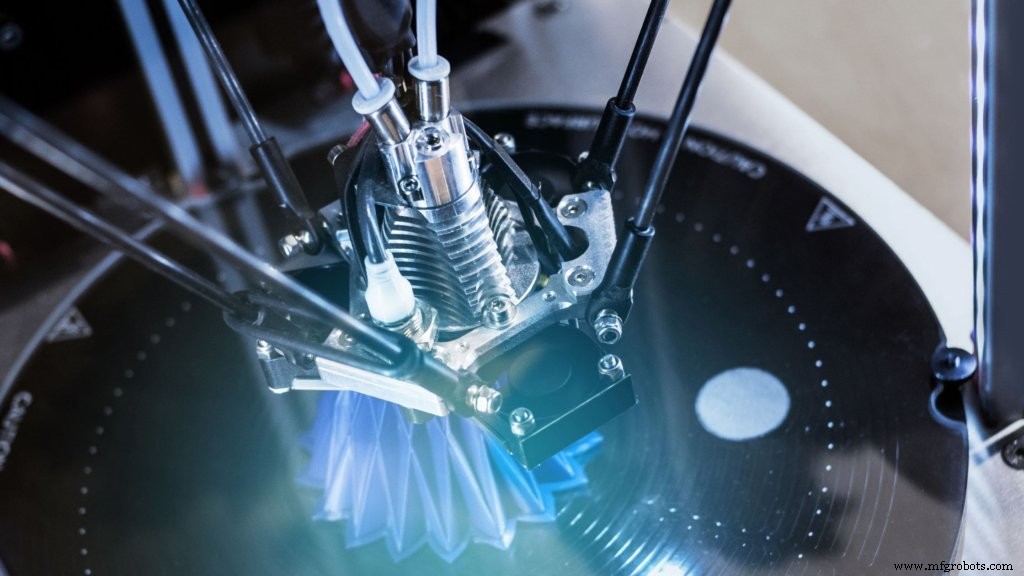
详细对比CNC铣削与最强竞争对手3D打印:
基本原理
根本相反。3D打印是增材制造:熔融材料丝层层堆积成型。CNC加工是减材制造:从材料块去除材料成型。
通用性
3D打印依赖熔融材料丝,仅适用能承受工艺的特定聚合物。CNC铣削通用性极强,适用广泛材料。
易用性
两者均需软件创建初始设计。但CNC制造需选刀具、设置刀具、调整位置设置。3D打印无大量设置要求,被视为更简单工艺,铣削需熟练操作员。
精度
相对精度随机型而异。多数CNC铣床精度优于3D打印。但许多形状几何仅3D打印可制造。
成本
孰廉孰贵取决于需求。大规模生产铣削更廉。原型和小规模需求3D打印更具成本效益。
如何选择CNC铣削服务?
CNC铣削对多项目极有用。但要享受上述优势,须花时间寻找可靠合作商。
全球公司提供广泛CNC加工服务,联系前至少需基本了解自身需求。
首先,对想制造的零件类型或所需工具类型至少有概念。否则难筛选能提供必要服务的公司。
或联系经验丰富、服务全面的知名公司,咨询确定最佳方案。
鉴于CNC铣削技术专业门槛高,必须寻找经验充足、口碑扎实的公司。
查阅过往客户评价,了解其体验及解决问题能力。
筛选至约五家后,联系询问方案建议、报价、及您认为相关事项。
提供CNC铣削服务公司不少,但寻找合理价格不能以牺牲质量为代价。
结语
计算机数控铣削是现代科技赋予我们的最佳礼物之一。提供前所未有的生产率、更高精度、更优表面质量、全材料适用能力。
下个项目若需任何CNC加工操作,可联系3ERP。提供可靠加工制造服务,交付快、成本低。
数控机床