


CNC夹具完全指南:功能、类型与最佳实践
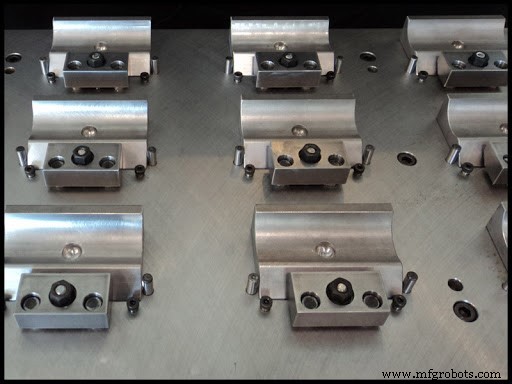
CNC加工涉及多种不同功能的刀具,若缺乏系统认知,很难灵活驾驭这些工具。CNC夹具(又称CNC工装夹具)便是其中典型代表。
本文将从三个维度拆解CNC工装夹具:首先阐述其核心功能与应用场景;其次系统梳理主流夹具类型;最后提供专业的夹具设计指南与定制建议,助您实现高效、精准的加工生产。
什么是CNC夹具?
简言之,CNC夹具是“稳定与定位的执行者”。它是一种工装装置,核心用途是将工件正确地固定、支撑或安装在CNC机床上。
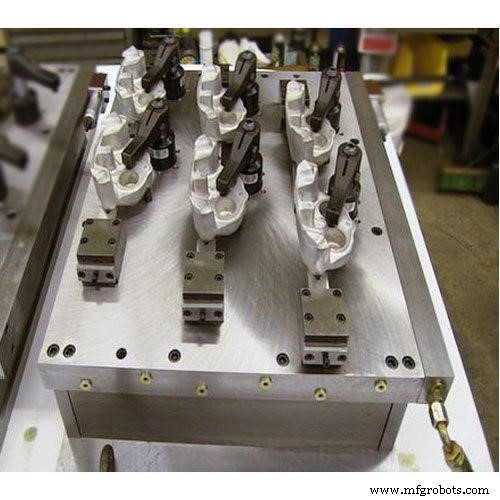
CNC夹具是保障制造过程一致性与互换性的关键工具,能显著降低人工干预强度,推动生产流程顺畅运行。
虽常被拿来与治具对比,但两者本质不同:治具用于引导刀具运动路径,而CNC夹具不参与刀具导向,仅负责工件的夹紧、支撑与稳定。使用夹具时,刀具随工件移动;使用治具时,刀具相对静止。
CNC夹具的应用领域
CNC夹具广泛应用于采用CNC加工的制造环节,其功能与具体加工工艺深度绑定,常见于CNC铣削、车削、刨削、插削、磨削等工序,这也催生了后文将详述的各类专用夹具。
总体而言,夹具设计决定其应用范围,核心体现为两大功能:
- 定位
确保工件相对于机床刀具处于精准位置,保证加工表面满足技术要求。
- 夹紧
定位完成后,夹具施加夹持力将工件牢固锁定,抵抗加工过程中的切削力与振动。
这两大特性在汽车制造等行业发挥关键作用,例如在焊接装配线上精准固定、引导车身工件。
CNC夹具的分类体系
夹具分类并非单一维度,初学者极易混淆。本节将从三个维度系统梳理,建立清晰认知框架。
按CNC加工工艺分类
对应五大基础加工工序,衍生出五类专用夹具:
- 车削夹具
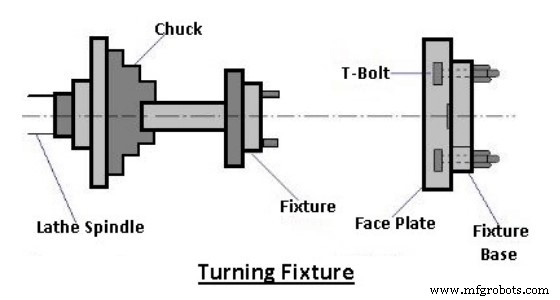
适用于工件绕单轴旋转、刀具切削去除材料的CNC车削工序。
- 铣削夹具
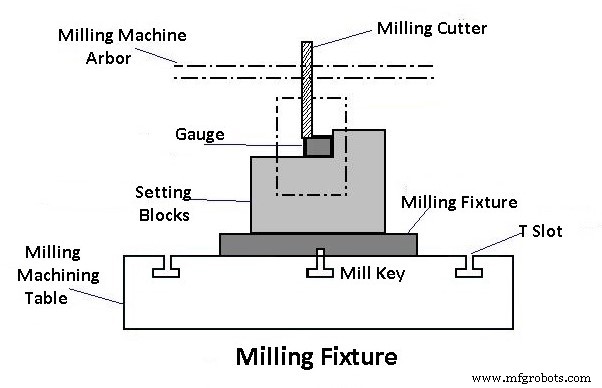
服务于计算机控制刀具按预设路径切削的CNC铣削工序。
- 钻削夹具
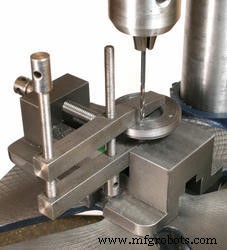
专为CNC钻孔工序设计,实现工件精准定孔、导向。
- 镗削夹具
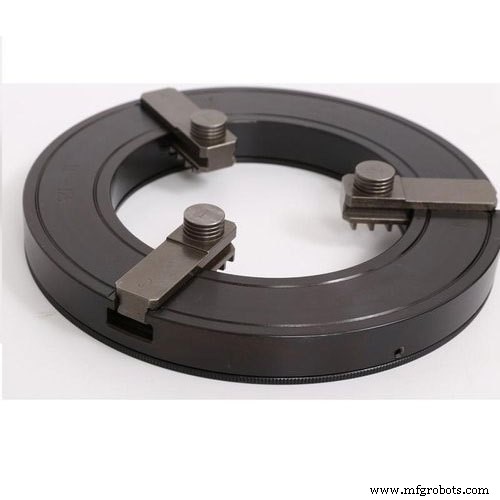
用于扩大已钻孔径的CNC镗削工序,保证孔径精度与同轴度。
- 磨削夹具
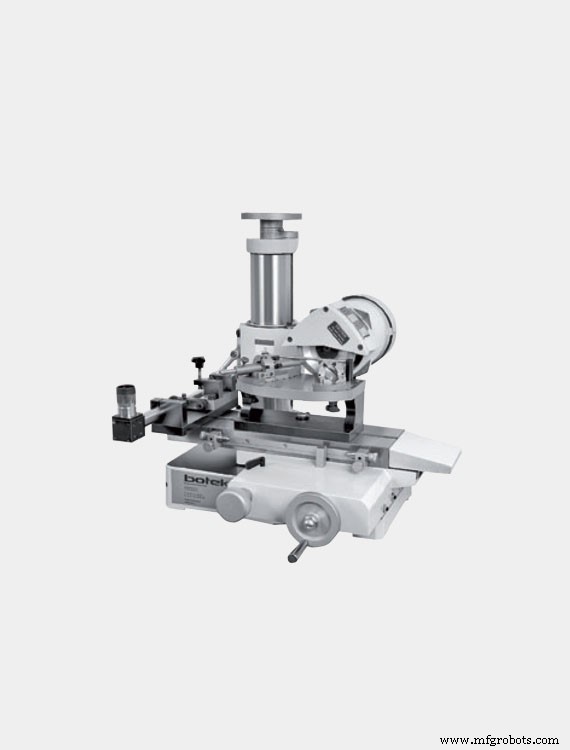
配合砂轮修整工件表面的CNC磨削工序,兼顾定位精度与散热需求。
原则上,凡需夹具配合的CNC工序均可冠以工序名命名,如CNC珩磨夹具、CNC研磨夹具等。
按用途特性分类
依据通用性与专用程度,分为五类:
- 通用夹具
各部件均可调整、替换,适应多种工件,应用范围极广。
- 专用夹具
针对特定工件设计,提供极致稳定性、操作便捷性与节拍优势。
- 组合夹具
根据工件要求按特殊方法组装而成,可拆卸复用,适合小批量多品种生产。
- 模块化夹具
由标准化模块组件构成,重构灵活,适配多工件,拆装便捷,大幅提升制造柔性。
- 组合式夹具
规格尺寸多样,可根据机床工装要求处理不同形状工件。
按动力源分类
依据驱动方式划分为六类:
- 手动夹具
- 气动夹具
- 液压夹具
- 电动夹具
- 磁力夹具
- 真空夹具
CNC夹具设计与选用的核心要点
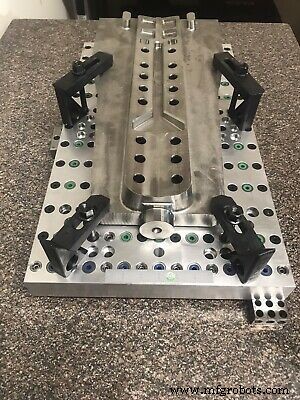
无论是优化现有夹具板还是定制专用夹具,掌握以下原则至关重要:
- 提升公差等级
夹具精度直接影响加工公差,设计时须确保定位基准与夹紧机构的高精度配合。
- 科学确定夹紧时机与力度
过度夹紧会导致工件变形,夹紧不足则引发位移。需依据工件材质、结构与切削参数计算最优夹紧力。
- 基准面选择策略
优先参照关键功能面定位,减少基准面数量以避免过度约束导致的定位误差。
- 经济性评估
结合产量批次、夹具成本与换型周期,在通用、模块、专用方案中权衡投入产出比。
RapidDirect:您的定制CNC夹具专家
深耕CNC加工领域近二十年,RapidDirect凭借ISO 9001:2015认证体系、资深工程师团队与先进设备集群,提供从标准夹具设计到复杂非标定制的一站式服务。我们承诺高性价比、短交期交付,助力您的制造竞争力跃升。
结语
CNC夹具虽被技术细节包裹,但掌握其分类逻辑与设计精髓,即可驾驭加工全局。当您追求高品质、低成本、高效率的生产运营时,RapidDirect始终是可靠伙伴。
常见问题解答
什么是CNC夹具?CNC夹具是一种工装装置,核心功能是将工件正确固定、支撑或安装在CNC机床上,确保制造过程的一致性与互换性。
治具与夹具的区别是什么?治具引导刀具运动,刀具相对静止;夹具不引导刀具,仅固定工件,加工时刀具随工件相对运动。
CNC夹具有哪些类型?按加工工艺、用途特性、动力源三大维度分类,详见正文各分类详细说明。
数控机床