


去毛刺专业指南:金属表面精修工艺全解析
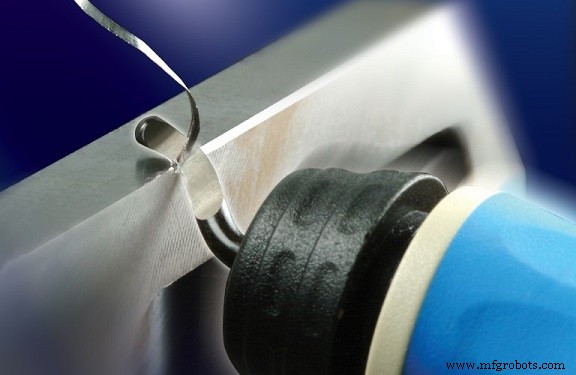
理解“去毛刺”先要认清毛刺本质。机加工件表面的微小锐利残留(毛刺)源于冲压、铣削等成形工艺的固有缺陷,破坏表面光洁度,甚至造成操作伤害。去毛刺是后处理必经关卡,但多数从业者缺乏科学方法论。本文系统梳理毛刺成因分类、主流去除工艺与设计端降本策略。
毛刺成因与形态分类
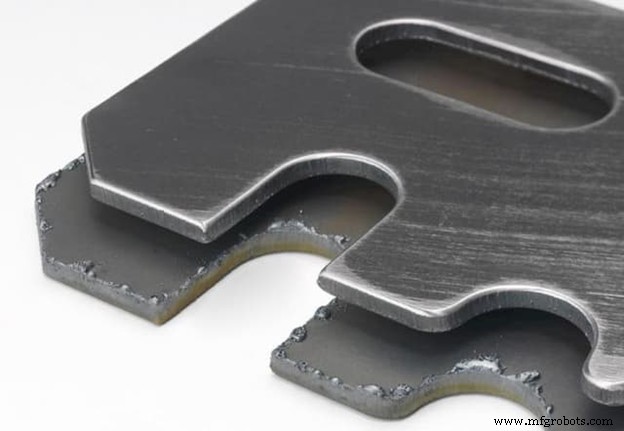
毛刺是加工表面的微小锐利凸起。金属件经冲压、铣削、车削、钻削、雕刻等切削工艺,或落料、冲孔、激光/等离子切割、剪切等剪切工艺,均易残留毛刺。操作技能、材料厚度与牌号亦显著影响毛刺量级。
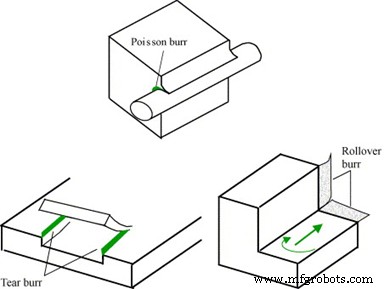
三大典型形态:
- 翻边毛刺:表面卷曲金属碎屑,最常见。
- 撕裂毛刺:呈隆起撕裂状,如材料被强行拉伸。
- 毒刺毛刺:工件端部横向延伸的细小尖刺。
主流去毛刺工艺对照
1. 手工去毛刺
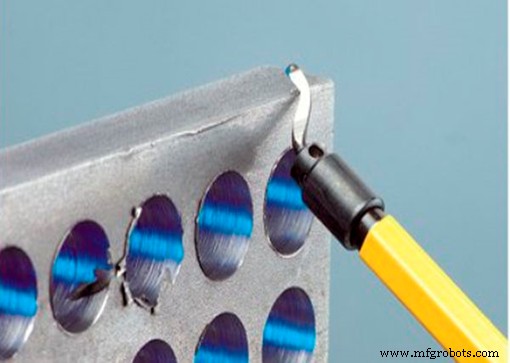
适配小批量/简单件。工具:去毛刺刀、砂纸、锉刀、抛光工具。低成本、低效、强依赖技工经验,大件/批量件不适用。
2. 磨削与滚磨
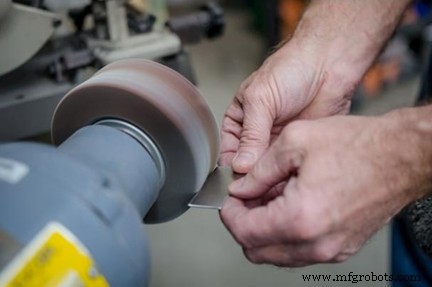
机械化批量处理,效率与表面质量双优于手工,性价比高。
3. 电化学去毛刺
针对深孔/盲区/微小件等常规工艺触达盲区。同形电极+电解液(NaCl/NaNO₃溶液)+直流电选择性溶解毛刺,高精度、无应力、高效。
4. 孔内去毛刺
专用弹簧装载刀具主轴安装,锥头刀具可倒角孔口辅助去毛刺。快速、低成本、专孔专用。
5. 磨料丝刷去毛刺
研磨丝刷安装于机床主轴自动化作业,兼顾简单/复杂件多刃同步去毛刺,高效低成本、刷具寿命长。
设计端降本与工艺决策策略
源头抑制毛刺生成
优化刀具路径、切削参数、刀具几何角度,配合熟练操作,从工艺源头压降毛刺量级,尤为关键于高价值/难加工件。
按需去毛刺:避免过度处理
后序仍有加工工序的零件可延后统一去毛刺;非功能面/非接触面/无伤害风险区域的毛刺可豁免,节省工时成本。
磨料丝刷:多刃同步处理的性价比之王
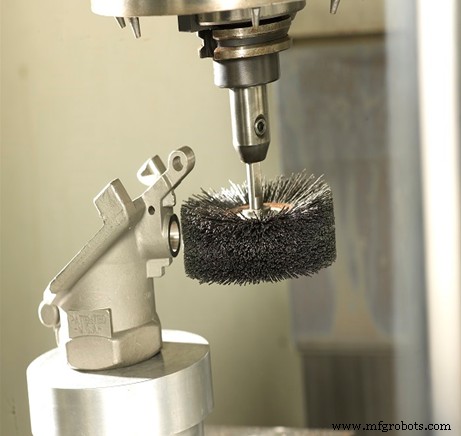
单次通过处理多刃,刷具耐用,综合单件成本最低。
结语
科学选择去毛刺工艺是品质与成本的平衡术。明确“何时去、如何去、是否去”三重决策,方能获得专业级表面光洁度。
RapidDirect精密加工服务
RapidDirect提供全公差等级、全材料、全表面处理的CNC加工服务:极速原型24小时交付,批量生产月级交付承诺。上传设计文件12小时内报价,免费提供DFM可制造性评审。让专业团队为您解决毛刺与表面品质难题。
数控机床