


去毛刺详解:金属零件去毛刺技术全解析
要理解“什么是去毛刺”,首先得明白毛刺的含义。接触过机加工零件的人都知道,无论设备多先进,毛刺都会伴随产品产生。毛刺主要是因材料塑性变形,在加工边缘产生的多余金属屑,韧性或延展性好的材料尤为容易产生毛刺。这些缺陷不仅影响美观,更严重降低零件的功能性和安全性,因此去毛刺在机加工中至关重要。
什么是毛刺及其对加工的影响?
毛刺是机加工零件表面的微小锐利缺陷,是影响光滑加工表面美观的“杂质”。
金属零件生产过程中会经历冲压、铣削等多道工序,旨在将零件成型为所需形状,但这些工序往往不完美,会在加工表面留下微小的金属脊或凸起,即毛刺。
钻孔、雕刻、铣削、车削等加工过程均可能在金属表面留下毛刺。
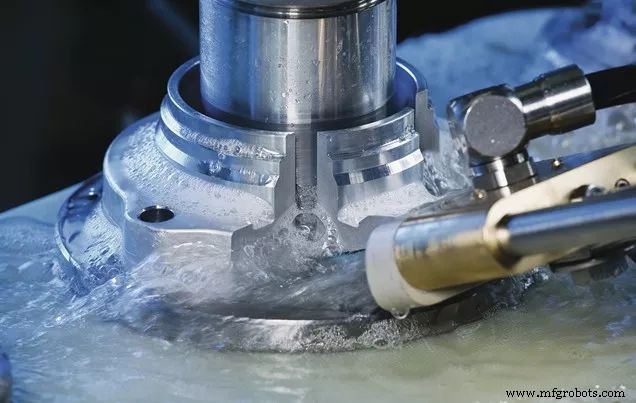
毛刺形成时主要呈现三种类型:
翻边毛刺:
最常见的毛刺类型,呈微小卷曲金属从工件边缘突出。
泊松毛刺:
工件末端金属过多聚集并向侧面延伸时形成。
撕裂毛刺:
呈现小碎片从加工零件脱落的状态,具有特征性的向上鼓起形状,看似从工件上分离。
如何去除金属毛刺?
庆幸的是,选对工具和技术,去毛刺相对容易。根据金属材质和应用场景,去毛刺可采取多种形式:
人工去毛刺:
最常见且经济的方法。熟练技工用简单工具手工刮磨毛刺。虽操作简便,但耗时长、生产效率低、人工成本高、难以处理复杂交叉孔,适合毛刺小、结构简单的产品。
机械去毛刺:
使用去毛刺机打磨去除毛刺。成本较高但效果优于人工,是机加工作业的热门选择。磨削和滚压属于机械去毛刺方法。
电化学去毛刺:
针对其他方法难以触及的微小零件毛刺(如交叉孔、隐蔽部位)。利用与待去毛刺边缘形状相似的电极,借助电流和电解液(如氯化钠或硝酸钠溶液)去除毛刺。速度快、精度高,适合齿轮、花键、连杆、阀体、曲轴油道等复杂零件及倒圆尖角。缺点是毛刺周围也会电解,表面失去光泽,甚至影响尺寸精度。
热能去毛刺:
又称热爆炸去毛刺。将可燃气体导入设备炉内,在介质和条件作用下瞬间爆炸,利用爆炸能量溶解去除毛刺。适合去除最难触及的毛刺(如裂缝内)或同时处理多个表面的毛刺。
总结
选择正确的去毛刺方法至关重要,既能避免对零件造成二次损伤,又能节省时间成本。妥善处理可为机加工零件提供光滑完美的表面。同时也要明确何时不需要去毛刺,以节约成本和时间。
制造工艺