


螺旋铣削工艺:降本增效的金属原型加工新选择
金属加工中铣削广泛用于现代原型制造。原型厂商倾向榨干设备能力。近年螺旋铣削异军突起,本文揭秘其原理、优劣势及如何借此降低原型制造成本。
什么是螺旋铣削?
替代性制孔工艺。立铣刀沿螺旋轨迹切削,获高品质孔。对比传统钻削优势显著,可直接替代镗床,原型厂避免采购大量设备的福音(虽镗刀又钝又尖……这梗太冷)。螺旋铣削可造任意形状孔,切削力小、刀具磨损低、高品质可得。
为何不钻削?
钻削是主流制孔法。统计:钻削占周期时间25%、总工序33%。但钻削痛点多,倒逼更复杂的铣削方案:
- 切削速度分布极不均:外缘最快,中心趋近零(轴线处)。中心区非切削而是塑性变形,推高轴向推力、剧增刀具磨损;
- 轴向推力致毛刺:磨损钻头退出时翻边毛刺需人工清理;铣削大幅减少残留;
- 排屑极差:切屑仅能经钻槽排出。切屑刮蚀孔壁劣化光洁度;切屑带走80%切削热,排屑不畅致过热加速磨损。分级钻削(分段钻进退刀)虽改善排屑但增时;
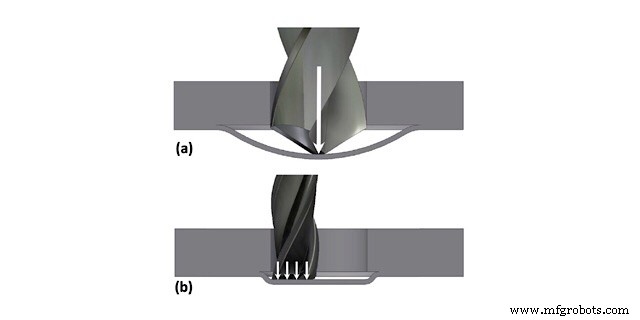
钻削短板显著,为提效原型厂引入螺旋铣削。
螺旋铣削工艺细节
立铣刀走螺旋线=Z轴+XY平面联动,手工编程极难,但主流CAM系统已内置策略。
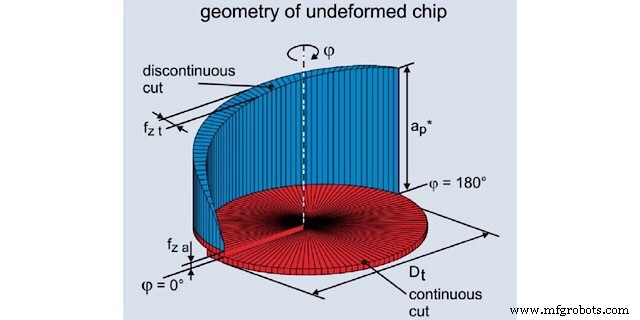
切屑分蓝区(侧刃产生)与红区(端面产生),面积比仅由刀径/孔径决定。
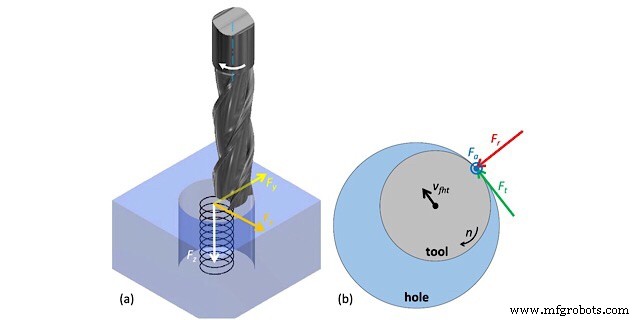
- 刀径大→蓝区大→切屑不连续→振动大→光洁度差;径向切削力增大(图中红Fr)弯刀降公差。大刀刚性强可部分抵消;
- 刀径小→红区主导→径向力/振动小,但受系统刚性限制不可无限缩径。
建议:大刀粗加工+小刀小切深精加工,兼得效率与光洁度。
选择螺旋铣削的四大理由
- 单刀全径段加工,精度/光洁度双高:钻>35mm孔需多把钻头渐进(10→20→35mm)+铰/倒角,4-6次换刀。螺旋铣单刀成孔,末段小进给达IT7/Ra1.25,零换刀;
- 低切削温度+优排屑:立铣刀不填满孔腔,冷却液直喷孔内排屑降温,免周期性退刀;
- 刀具磨损可预测、轨迹可补偿:钻头磨损常在断裂/卡死后才发现。螺旋铣本质铣削,标准法/厂商寿命数据可预测磨损,实时微调轨迹保尺寸,钻削无法做到。寿命以端面磨损(红区)为准;
结论
螺旋铣削虽新(排屑率非最优、参数库未充分建立),但大幅减少装夹/工序/刀具种类,且不失孔品质,对极简刀具设备追求的原型厂,是极具竞争力的选择。
数控机床