


从铝锭到手机中框:一体化CNC加工工艺蓝图
用户体验至上时代,手机、笔记本、穿戴设备厂商纷纷发力外壳材质。手机领域从工程塑料向金属迭代,虽经历塑料+金属、玻璃+金属、全塑、全玻璃等组合,但全金属机身凭借极致手感与颜值始终未被取代。
全金属件离不开CNC。现今手机一体化金属中框几乎全由数控机床加工,凭借高精度、高效率、稳定质量,成为外壳厂必备设备。
一体化CNC加工方案由苹果首创。iPhone首选铝,因其在金属中最轻且易加工。至今iPhone 12仍沿用CNC铝中框。详见WayKen铝加工服务。
铝锭变身手机中框的三大核心工序
从重型铝锭到精密美观中框,经历三大阶段:压铸成型毛坯 → 精密CNC加工成型特征 → 表面处理(去毛刺、抛光、喷砂、彩色阳极氧化等)。
编程到成品,需经粗加工、半精加工、精加工、超精加工,通常10道工序以上。为提良率,每道工序须严控。
前期:建模与编程
建模难度取决于产品结构,复杂结构编程更繁杂。编程涵盖工艺路线、刀具选择、切削参数、进给量、装夹方案等。复杂结构需专用夹具。全流程编程由资深工程师把关,规避试错。
铝合金精密加工流程
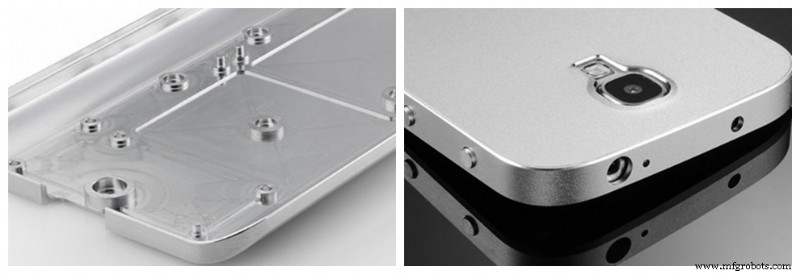
- 首铣(粗加工):定位后粗铣内腔、定位柱、外部余量;
- 天线槽铣削:全金属机身信号传输是难题,须铣出天线槽预留信号通路,保留结构连接点保强度;
- 精铣:精加工内腔、外部结构、外表面、侧面等;
- 抛光:高速CNC机床抛光消除刀纹。量产用机器,打样常靠手工;
- 喷砂:阳极氧化区域细砂喷砂;
- 阳极氧化:
- 一阳:定制色彩,增强表面稳定性;
- 二阳:形成致密氧化膜,进一步提升耐磨性。
个人思考
塑料外壳注塑成型,开模后良率高。铝加工的结构复杂度与精度要求决定良率,难比肩塑料。为压控成本,企业常规模化采购CNC设备,在价格战中兼顾产能与综合成本。
数控机床