


铝合金加工尺寸稳定性控制:精度达标的关键策略
发布于2020年10月23日 | WayKen Rapid Manufacturing
对精度核心零件保持精准尺寸控制,始终是金属加工服务商的核心课题。由此衍生出关于弹性极限、微应变、微蠕变、成因机理及改善尺寸控制方法的系列研究。材料尺寸稳定性,指其在特定环境条件下、规定周期内,保持原有形状尺寸、维持在预测公差带内的能力。
本文聚焦应用最广的金属——铝合金的尺寸不稳定性成因,并给出加工对策。
为何专议铝合金加工?
铝为地壳含量最高金属(8.1%),广泛用于航空、汽车、建筑等几乎所有行业。铝合金独特性质与多元性能使其非凡,但也带来钢材不曾有的加工考量。
核心痛点:铝合金热膨胀系数显著高于常用金属。下表对比一目了然。
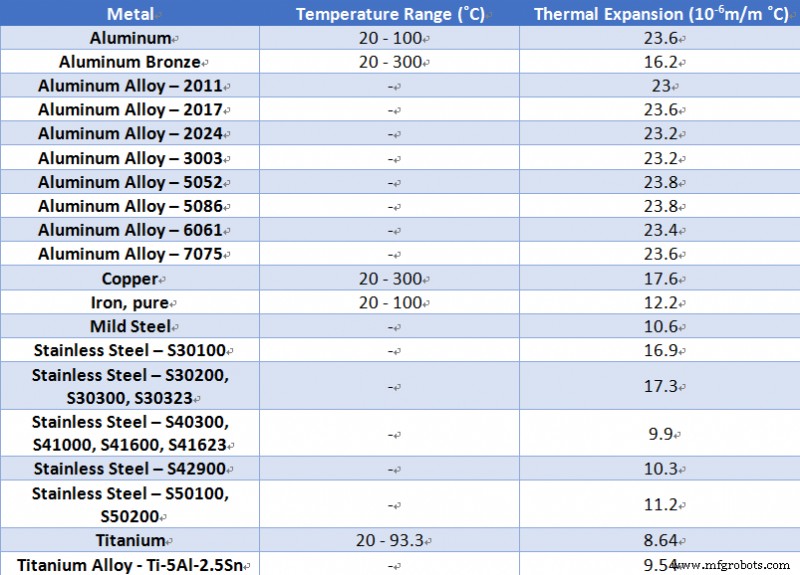
表中铝及其合金热膨胀系数相对偏高,这决定了铝加工必须重点管控热变形,下文将逐层展开。
铝加工面临的变形困局
薄壁加工、锻造等多工序易引发铝件变形。先辨析三类尺寸变化:
- 可恢复尺寸变化:与时间无关、可预测。含弹性应变、热膨胀、磁致伸缩;
- 塑性变形(微应变):不可恢复、时滞相关、由应力致;
- 尺寸不稳定性:内应力导致的尺寸变化,指相变、析出等冶金不稳定,无外力作用下发生。
金属尺寸不稳定两大核心机制:冶金不稳定与残余应力松弛。铝件变形源头归纳四类:
- 毛坯内应力导致变形;
- 切削力导致变形;
- 切削热散发导致变形;
- 装夹力导致变形。
管控上述变形是高质量铝加工的前提,下文分类给出对策。
降低铝加工变形的关键步骤
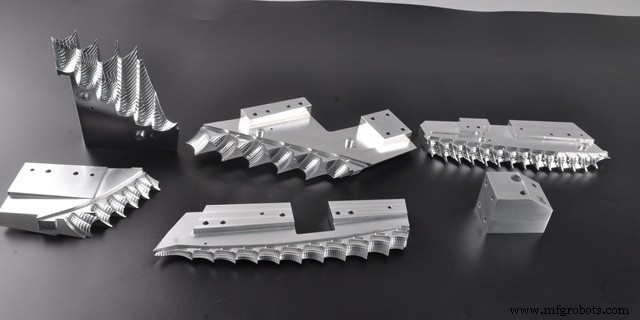
基于丰富实战经验,从工艺、设备选型、参数设定、刀具、装夹、操作技能六维度,给出铝合金专用变形控制指南。
1. 消除毛坯内应力
尺寸不稳定主要源于内应力。铝合金常用消除内应力方法:振动时效、自然/人工时效。ASM手册推荐三法:
- 受控塑性变形(压应力/拉应力),仅适用于开模锻件;
- 热处理(深冷/冷稳定),-73℃~100℃循环,可降内应力25%;
- 升华淬火:工件冷至-273℃后热蒸汽急加热。
2. 强化刀具切削性能
刀具几何参数直接决定切削力与散热。先看关键几何参数,再谈刀具结构。
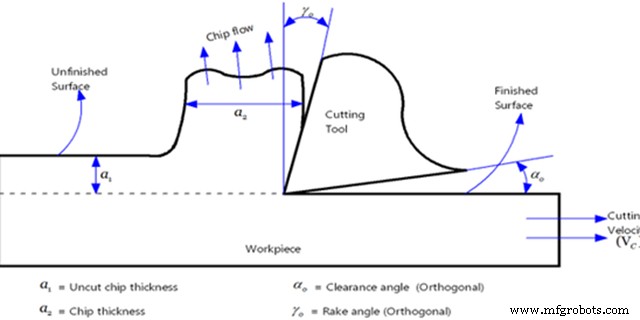
关键几何参数
- 前角(γ):刀具须精磨。精加工用大前角;软铝大前角刃口更锐;粗加工/大切深/大进给用小前角。范围0°-40°,严禁负前角。
- 后角(α):影响后刀面磨损与表面质量。粗加工/大进给用小后角;精加工需减弹性变形、降摩擦,后角越大越好。
- 主偏角(κr):过小导致刀具侧面蹭工件发热;过大导致切入过深颤刀。6°-10°为最优区间。
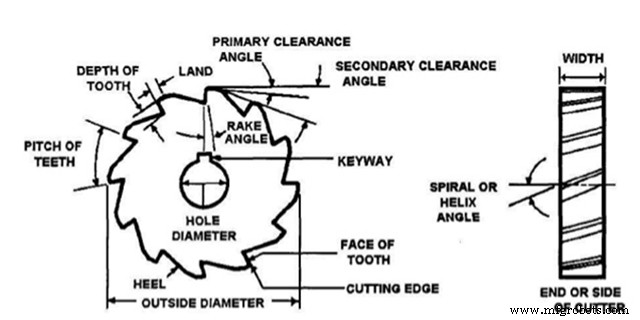
- 螺旋角(λs):越大铣削越平稳、切削力越小。
3. 优化工件装夹方式
- 薄壁回转体:三爪卡盘会变形,改用端面压紧法,压板+螺母压紧端面,保精度;
- 薄壁板件:吸盘均匀分布夹力;或用熔融尿素+3-6%硝酸钾液体介质包裹工件,酒精/水洗清除;
4. 刀具结构优化
- 减少铣刀齿数:铝塑性大、变形大、切屑粘性强,大容屑槽间距利于大切屑排出;
- 刃口粗糙度<0.4μm,精磨去毛刺:降散热与切削变形;
- 按标准换刀/修刀:面粗糙度超0.2mm或切削温度超100℃即须换刀。
5. 操作员技能要点
- 精通进给转速计算:铝加工转速高、进给窗口窄,需熟练套用铝专用公式;
- 浅切多走,拒贪深:贪大切深反而难排粘性切屑、表面差。老练操作员算准单次切深,稳扎稳打;
- 重视切削液与前后处理:耐心细致复查微小瑕疵,守住服务商信誉。
结语
愿这份兼具深度与实操的指南,助您下次铝件加工时,能与服务商专业深度对谈每个技术细节。
数控机床