


CNC铣削四大常见缺陷成因与对策实战指南
发布于 2020年8月26日 | 作者:WayKen Rapid Manufacturing
CNC铣削是高精度零件制造的主流工艺。现代铣削设备可高效成型自由曲面,精度达镜面级。但加工是终身修行的技艺,不知规避风险极易报废工件甚至损毁刀具。本文梳理四大高频缺陷及解决方案。
1. 夹具压痕
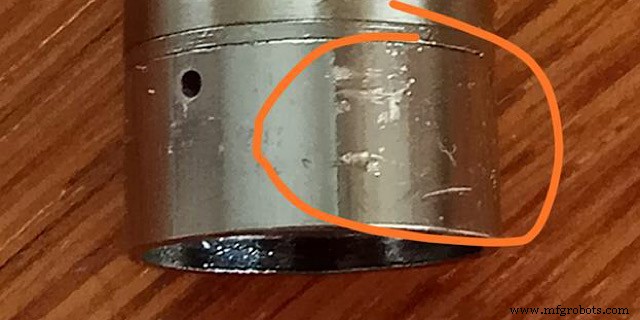
缺陷现象:加工黄铜、铜、青铜、铝合金时,工件夹持区出现压痕。
成因:夹持力过大。手动夹具可通过扳手控制力矩或配备测力扳手;气动/液压夹具夹持力通常更大且恒定。
对策:
• 低成本方案:垫钢板分散压力、增大接触面,防止变形;即使压力过大,压痕也只留在垫板上。
• 选用软爪/软夹具,变形时不伤工件。
• 进阶方案详见铝合金CNC加工核心技术专题。
2. 单一表面光洁度不均
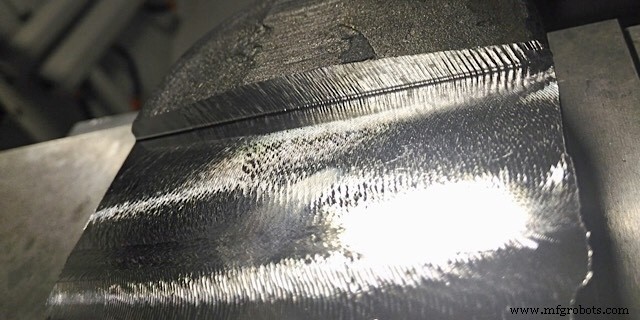
缺陷现象:同一加工面光洁度忽好忽坏。
成因:
① 颤刀:机床或刀具过度振动。钝刀导致切削变形累积、切屑突发断裂,在表面留下微坑。
② 铣削策略不当:顺铣(刀向与进给同向)刀具从未加工面切入、从已加工面轻柔切出,光洁度佳;逆铣反之,易损伤已加工面。新手常误用往复路径导致两种光洁度混杂。
③ 冷却润滑缺失或选型错误:忽视切削液作用,导致过热、刀具寿命缩短、光洁度下降。合适的切削液可提升一个光洁度等级。
对策:维护刀具锋利、采用顺铣单向策略、科学选用切削液。
3. 工件表面烧伤
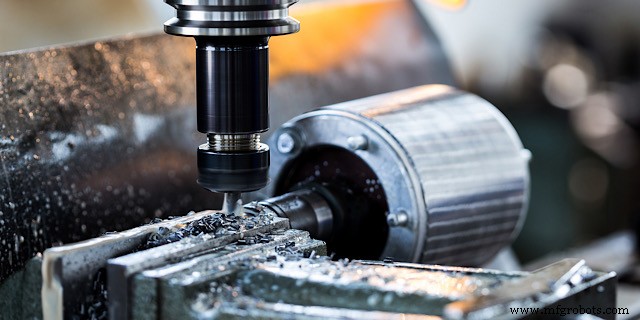
缺陷现象:加工表面出现烧焦痕迹,表明工件过热。
成因:进给与转速组合不当,导致工件、刀具甚至机床受损。
对策:降低切削速度/进给比降温;强化冷却;钛合金等导热差材料需双管齐下。
4. 毛刺
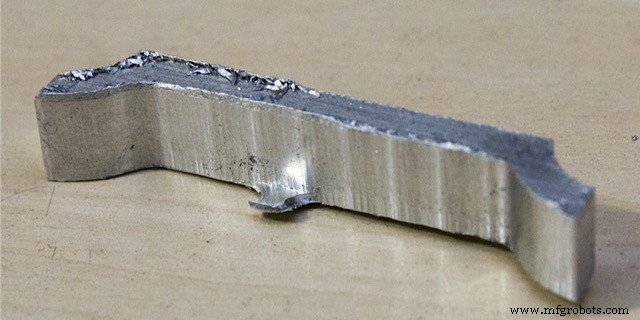
缺陷现象:切削残留材料,常见于钻孔/铣削底部边缘,塑性好、硬度低的材料易产生。
成因:最后一层材料变形偏离刀具,无法在原位置切除,形成薄膜状锋利毛刺。
对策:去毛刺是独立工程学科。人工去毛刺最基础,热能去毛刺、振动去毛刺等先进工艺适用于批量件。
结语
CNC铣削是复杂技艺,资深技师也会失手。与其冒险自加工,不如委托专业团队。WayKen打造极致精度内部环境,ISO 9001认证服务支撑关键项目。上传CAD文件免费报价,或联系info@waykenrm.com获取更多铣削技巧。
数控机床