


PCB波峰焊十大常见缺陷与实战修复方案
通孔填充不足
通孔焊锡量不足导致冷却后结合力失效。修复:预焊检查助焊剂类型/用量、焊针直径与焊盘尺寸匹配、预热温度曲线达标。
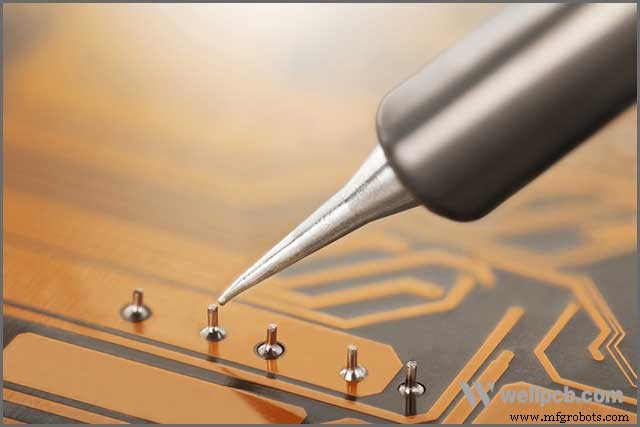
焊点间隙/裂纹
焊点内部气隙/微裂纹导致间歇性失效。预防:焊接面去油除污、元件固定防位移、焊锡冷却前禁止扰动、烙铁及时撤离防干焊。
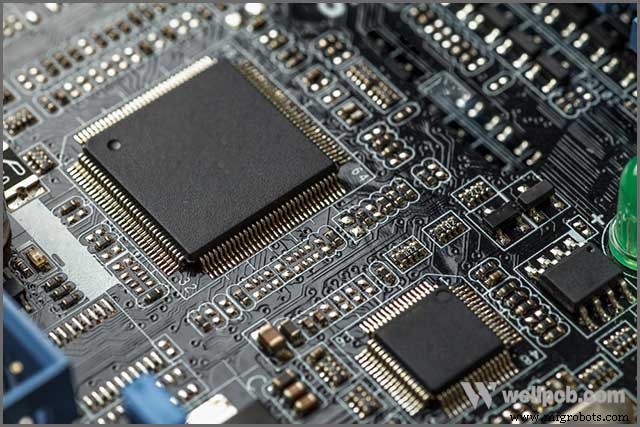
焊盘间距设计
避免非必要通孔。必须通孔时,选用熔点匹配的助焊垫材料,工艺参数窗口验证。推荐最小间距0.55mm工艺设计余量。
阻焊层涂覆缺陷
阻焊保护铜皮防腐蚀、防波峰焊桥连。仅焊盘区开窗,非焊区全覆盖。涂覆不均/缺失是高发缺陷,需优化喷涂/丝网印刷工艺参数。
阻焊变色
虽属外观问题,但折射工艺异常:助焊剂批次混用、阻焊批次/厚度中途变更、温度曲线漂移。管控:固化温度窗口、单一助焊剂体系、阻焊厚度全程一致。
通孔渗透不良
助焊剂未渗透孔壁顶端,导致顶面焊点虚焊。根因:预热不足/助焊剂用量不足。对策:提升预热温度/时间、增加助焊剂喷涂量、确认助焊剂活性等级。
元件翘起/立碑
原因:器件耐温/焊锡要求不一、柔性板弯曲变形、引脚长度不当。对策:统一器件耐温等级、柔性板加工装夹、引脚预成型、热力学仿真预判。
锡珠/飞溅
高温焊锡飞溅、液态气体喷射导致微锡珠附着引脚间。预防:选用低粘附阻焊、优化锡炉氮气保护比例、控制气流扰动、波峰高度稳定。
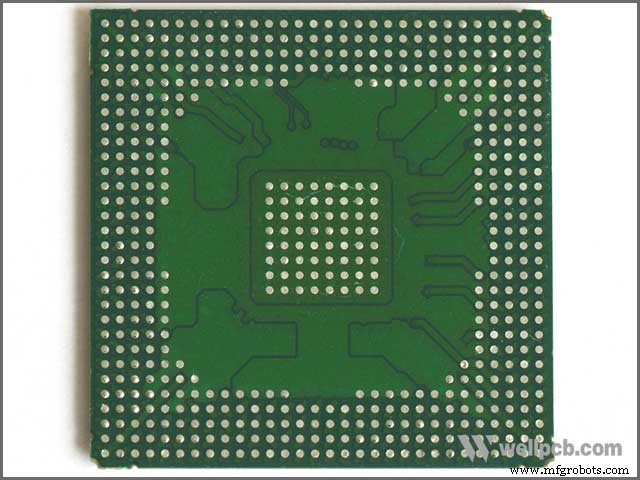
定位标记生成失败
光学定位标记(Fiducial)为铜圆盘+阻焊开窗。波峰焊工艺干扰导致标记识别失败。对策:专用设备激光/机械刻蚀生成高对比度标记,布局避开高热区。
总结
波峰焊缺陷多源于工艺窗口失控、材料不匹配、设计规避不足。WellPCB提供全工艺窗口验证、AOI+X-Ray双重检测、资深工艺工程师驻线护航。波峰焊零缺陷,从选对伙伴开始。
工业技术