


CNC铣削零件选材专家指南:塑料材料实战决策
ABS、PC、PMMA、POM、PEEK等常规塑料块料均可CNC铣削/车削成型。详见CNC加工零件制造详解。
若指定透明PC材料,原型仅能走CNC(铣/车)。注塑虽可成型但开模成本高达数万至百万,不适合单件验证。本文通过两个真实项目(匿名化)复盘塑料选材决策。
案例一:不同塑料件颜色一致性管控
老客户新询价:三件零件要求白色PA6(尼龙)。其中两件需粘接抛光。
痛点:PA6自润滑特性导致无法粘接;抛光后表面反而比单纯铣削更粗糙。
客户改两件为白色PC(可粘接、抛光效果好)。但客户极重外观一致性:组装展示给重要客户时,所有件颜色必须统一。实测白色PC与白色PA6虽同称"白",实物存在肉眼可见色差(见对比图)。
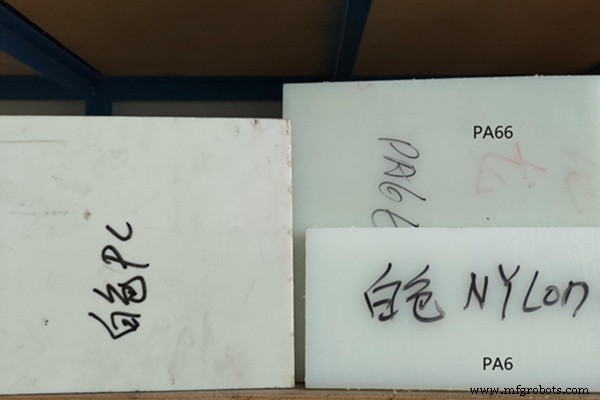
客户最终全改用白色ABS,三件颜色完美一致,交付满意。
案例二:透明件是否必须用PC?
新客户需求:透明抛光PC原型,含一件"透明特氟龙"(实为保密)。
沟通发现:整件需盛装5加仑水,材质不限透明即可;预算极低,仅验证功能;透明度要求不高,能看清内部即可;若高透成本过高,可接受微透。
推荐SLA光固化3D打印+透明抛光:复杂形状一体成型无需拆件粘接(粘接处难耐5加仑水压);成本远低于CNC。SLA缺陷:内部可能有微小气泡、材料仅光敏树脂、表面粗糙难抛光上色。SLS表面更粗糙不可抛光。
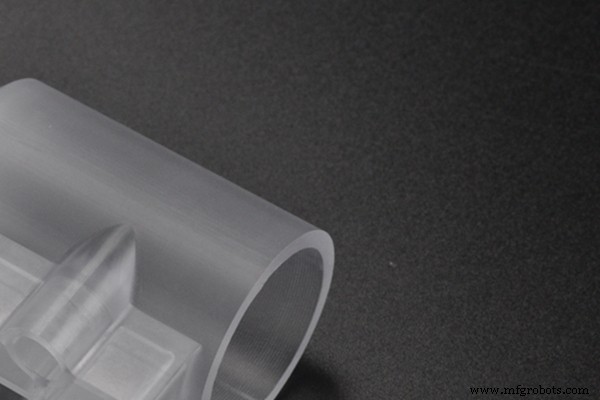
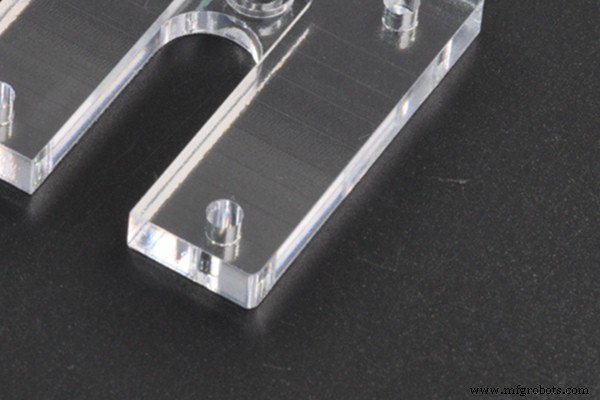
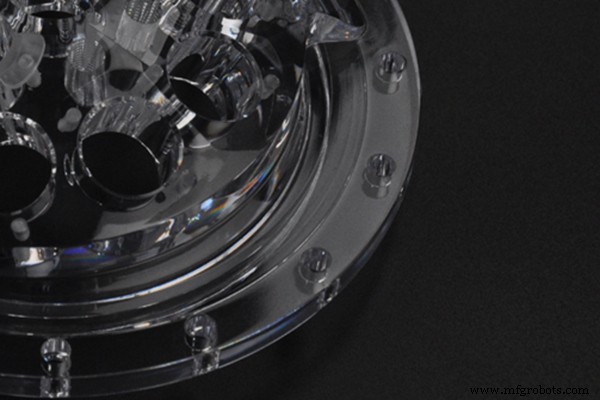
工程团队评估后给出五大方案:CNC铣PC+汽相抛光、CNC铣PC不抛光、SLA+透明抛光、SLA不抛光、SLA单件抛光。附实拍样件图供决策。
CNC方案因结构限制需拆件粘接(考虑耐水压给出具体拆分方案);铣削PC本身发雾,必须汽相抛光甚至人工抛光才透明。SLA一体成型免拆件,但打印件发雾需人工抛光透明。
五方案成本排序:CNC+汽相抛光最高,SLA不抛光最低。客户最终选SLA打印+单件抛光,功能验证通过,现已转入注塑量产。
总结
选材细节虽小,我们始终耐心致力于为客户提供最优方案。
数控机床