


铣床详解:结构部件、加工操作与选型指南
铣床是现代制造业最常用的机床之一。从大型装配线到小型模具车间无处不在,几乎每个行业都在用:高端实验室微型铣床、汽车制造等。因其能加工3D打印难以胜任的复杂零件,深受制造商和工程师青睐。本指南涵盖铣床用途、原理、选购要点,助您自信选购。
什么是铣床?
铣床是使圆周对称分布多刃刀具旋转、工件夹持在可三向垂直移动工作台虎钳上的机床。用于加工金属/塑料/木材等固体材料,擅长平面和异形面加工。刀具旋转切削,区别于车床工件旋转。
铣床是动力机床,设计用于铣削/雕刻材料。使用旋转刀片、钻头、磨料等多种刀具。优质铣床具备:高品质铸铁结构、变频调速、动力进给、X/Y轴刀具移动。应用涵盖木工到金属加工。
常配:自带电机、冷却系统、数显、变频主轴、动力工作台进给。可钻孔、镗孔、切齿、加工槽/腔。工件夹持于虎钳/工作台,刀具通常横向/纵向移动,由此分卧式和立式铣床。
立式铣床:刀具似钻床,卡盘装龙门架上降入工件。单刃铣刀为主。主轴转速500-50,000 RPM视机型而定。
卧式铣床:类似立式但用旋转工作台,主刀具通常3-4刃。切削速度可达20,000 RPM。
需要哪种铣床?
存在组合机床(铣床+其他工具)。迷你铣非唯一变体。铣钻机似钻床/简易立铣。专用磨床吸收卧铣要素配合阶梯工艺缓慢去料得平面。
正规铣床选择仍多:膝式铣床(小型、常作台式、家庭车间/工业通用);CNC铣床(高端、高精度零件制造首选)。
铣床主要部件
核心部件:
- 立柱与底座
- 鞍座/膝台
- 鞍座与回转工作台
- 动力进给机构
- 工作台
- 主轴
- 伸臂/悬臂
- 刀杆支架
- 滑枕
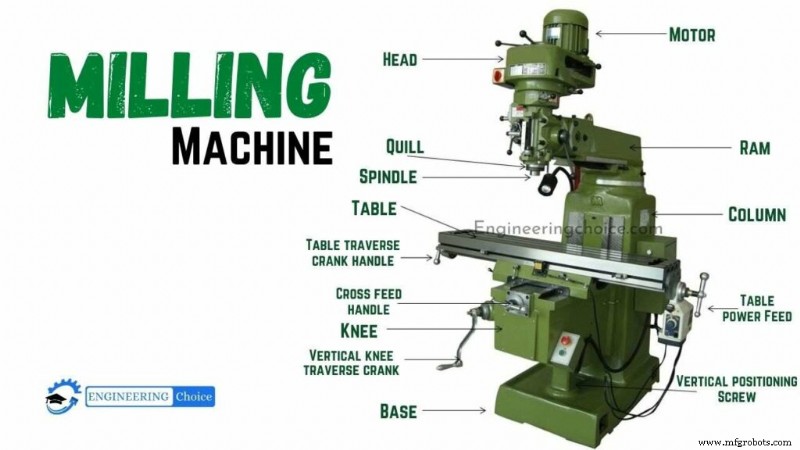
1. 立柱与底座
立柱垂直立于底座,支撑膝台、工作台等,容纳传动齿轮、主轴/工作台电机。内部中空,含油箱泵润滑轴系。
2. 膝台/鞍座
首个运动部件。支撑鞍座和工作台,内含齿轮装置。通过道威尔法固定立柱。垂直定位丝杠(升降丝杠)随手柄/动力进给上下调节膝台。
3. 鞍座与回转工作台
鞍座置于膝台上支撑工作台。鞍座沿膝台水平燕尾槽滑动(平行主轴轴线)。鞍座上装回转工作台,可水平双向旋转。
4. 动力进给机构
位于膝台内,控制纵向/横向/垂直进给。进给选择杆对准进给选择盘设定速率。立柱铣床/通用膝式铣床转动进给选择柄至刻度盘显示值。多数铣床有快速拨杆,临时提升进给速度用于工件装夹定位。
5. 工作台
矩形铸件置于鞍座顶。装夹工件/夹具。多条T型槽装夹。手动/动力驱动。手动摇纵向手柄;动力挂挡操纵杆控制方向。
6. 主轴
位于工作台和膝台间,作中间传动件。横向移动于立柱面,滑动膝台垂直立柱面导轨。主功能:水平移动工件。铸铁制。
7. 伸臂/悬臂
伸出立柱面,另端支撑刀杆。单体铸件滑动于立柱顶部销孔。卧式铣床立柱上方。铸铁制。
8. 刀杆支架
铸件带轴承支撑刀杆外端,对中刀杆外端与主轴。防止切削时刀杆外端弹跳。两规格:小孔径≤1英寸、大孔径≤2¾英寸。
9. 滑枕
立式铣床悬臂。一端装立柱顶,另端装铣头。一端接立柱,另端接铣头。
铣削操作准备
成败很大程度取决于装夹判断。开工前确保:工件、工作台、主轴锥孔、刀杆/刀柄清洁完好;选刀直径勿过大;机床运转良好、润滑充分、各向移动自如但不过松;确认旋向(刀具可反装);工件进给方向与刀具旋转相反(顺铣);运行中不变速进给;夹具夹紧防振;充分用切削油;合理规划、汲取教训;工件尽量靠近主轴装夹。
铣床加工操作类型
工件相对旋转多刃刀具进给切削。多刃高速切削率高。可同时装单/多把刀具。
1. 面铣
加工工件端面平面。工件表面垂直刀具轴线。用面铣刀装短刀杆。最简单操作。面铣刀绕垂直工件面轴线旋转。普通铣削中进行,短刀杆装刀。横向进给丝杠调切深。
2. 侧铣
加工工件侧面垂直平面。用侧铣刀。垂直进给丝杠设切深。
3. 平铣/周边铣/板铣
刀具轴线平行加工面。平铣刀用。最常见操作。产生平行刀具旋转轴线的水平平面。工件刀具固定好,垂直进给丝杠设切深,选定转速进给启动。
4. 跨跨铣/双侧铣
同一刀杆装两把侧铣刀同时加工工件两侧面。间距用间隔套调节。常加工方形/六角形表面。
5. 角度铣
加工既不平行也不垂直主轴轴线的平面。用单角度铣刀。加工除主轴直角外的角度面。角度槽可单/双角、视刀具型而定。V型块加工典型例子。
6. 组合铣/联合铣
两把以上铣刀同装刀杆同时加工不同表面。节省大量工时,批量重复作业广泛用。切削速度按最大直径刀具计算。
7. 成形铣
单次切削加工曲线/直线/纯曲线组成特殊轮廓。凸/凹/圆角铣刀用。用成形刀具加工不规则轮廓。成形面用模板规检验。切削速度比平铣低20-30%。
8. 轮廓铣/仿形铣
工件上加工模板/主模复杂轮廓。用各类刀具,立铣刀最常用。
9. 立铣/端铣
以工作台为基准加工水平/垂直/任意角度平面。用立铣刀。可加工垂直/水平/倾斜平面。立铣刀也做槽/沟/键槽。立式铣床更适合端铣。
10. 锯铣
加工窄槽/沟。用锯铣刀。也可切断工件。刀具直接置于工作台T槽上方。
11. 键槽/沟槽/槽铣
加工键槽、沟槽、槽。用平铣刀、金属锯、立铣刀、侧铣刀。开放槽:平铣刀/金属锯/侧铣刀。封闭槽:立铣刀。燕尾槽/T槽用专用成形刀。第二槽垂直第一槽切削。半圆键用半圆键槽刀。轴标准键槽用侧铣刀/立铣刀。刀具对中工件中心线切削。
12. 齿轮铣
加工齿轮。用成形铣刀(圆柱/立铣型)。刀具轮廓精配合齿牙槽。万能分度头分度切削等距齿牙。
13. 螺旋铣
加工螺旋齿轮、麻花钻等螺旋件。圆柱/锥体工件外圆周。工作台旋转至螺旋角,工件对旋转刀具进给旋转切削。加工螺旋铣刀、螺旋齿轮、钻头/铰刀螺旋槽。
14. 凸轮铣
加工凸轮,用于内燃机配气机构启闭阀门。
15. 螺纹铣
单/多刃螺纹铣刀加工螺纹。专用螺纹铣床批量高精度加工。需三驱动:刀具、工件、刀具纵向运动。
铣床安全规范
- 严禁触碰旋转刀具
- 工作台面垫木板/护罩防损
- 搬运重附件双人操作
- 严禁用机床动力拧紧刀杆螺母
- 装卸铣刀必用护手布防割伤
- 装夹时最后装刀具防误伤
- 运行中严禁调整工件/夹具
- 用合适耙/刷清理铁屑
- 调整/测量前停机
- 用切削油必装防溅护罩防滑倒伤人
铣床优势
- 庞大坚固结构支撑大型重工件不损机床
- 灵活数控切削选项
- 减少人为误差
- 保证切削精度
- 可定制化
- 多刀具同时使用
- 多刀具同时多切削
- 适合中小批量单件生产
- 多刃/单刃刀具加工复杂形状
- 通用刀具设备可控制运营成本
- 精加工精度超其他机床
铣床劣势
- 机床成本高
- 刀具贵、工装投入大
- 刨床/钻床能做的工序用铣床成本增高
- CNC铣床比手动机床贵
- 操作工需专业培训
- 设计编程耗时,小批量不划算
铣床应用
- 制造各类齿轮
- 加工工件槽/沟
- 加工平面/异形面
- 工业制造复杂形状
- 院校实验教学
常见问题解答
什么是铣床?
用于加工金属/塑料/木材等固体材料,刀具旋转切削(区别于车床工件旋转),常加工平面/异形面,可钻/镗/切齿/槽。
铣床主要部件?
立柱底座、膝台、鞍座回转台、动力进给、工作台、主轴、伸臂、刀杆支架。
铣削操作类型?
端面铣、面铣、轮廓铣、槽铣/切断、倒角铣、车铣复合、齿轮加工、孔腔/腔体加工。
铣床有什么用?
旋转刀具进给切削去除材料。立/卧式加工平面/异形面,可钻/镗/切齿/螺纹/槽。
铣床用在哪?
通用性强。常加工平面、异形面,可钻/镗/切齿/槽。多齿刀具旋转切入移动工件。
铣床多少钱?
| CNC类型 | 说明 | 平均价 |
| CNC车床 | 车床 | $80,000 |
| CNC铣床 | 铣床 | $60,000 |
| CNC立加 | 立式加工中心 | $50,000 |
| CNC卧加 | 卧式加工中心 | $89,000 |
| CNC卧镗 | 卧式镗铣床 | $125,000 |
| CNC立车 | 立式车床 | $166,000 |
车床与铣床区别?
均去除工件材料。车床:工件旋转对单刃刀具;铣床:多刃刀具旋转对静止工件。
铣床优势?
多刃刀具易加工复杂形状、生产率高、交期短、高精度、多刀具配合高效作业。
CNC加工每小时成本?
平均$75-$200/小时。每分精准用于关键工序,物有所值。
机加工与铣削区别?
最大差异:加工中心有自动换刀装置。简化说:铣床手动、加工中心电脑控制/自动化。本文介绍立式铣床。
铣削与钻削区别?
钻削垂直切入;铣削除垂直外还能侧向切削。钻削用钻床/手电钻;铣削仅用铣床。
我需要铣床吗?
中等公差金属件唯一实用选项。制造业核心设备。但无经验爱好者难知从何入手。
CNC铣床能做什么?
批量生产各种材料/塑料零件。核心功能:机械切削工件成目标形状。
铣床滑枕是什么?
主轴装可动滑枕于立柱,允许水平面前后定位铣刀。两流行型:万能铣床、回转刀头滑枕铣床。
木工铣床是什么?
木工切削型材、挖孔、边缘装饰沟槽用。配合各类铣刀,软硬木多种饰面。
铣床能钻孔吗?
常切平面,也能异形面/槽,可钻/扩/其他操作。钻床专攻圆孔。铣床可作钻床用且功能更多。
铣床能钻孔吗?
能。因重且精准,效果很好。
什么是卧式铣床?
主轴/刀具水平布置。旋转刀具绕水平轴切削去除材料。
为什么CNC铣削重要?
确保精密制造电信设备的最佳方式。计算机技术支持复杂专用件设计制造。CNC技师掌握创新技术制造最复杂零件。
为什么铣削比钻削好?
钻床只能垂直;铣床可旋转刀具多角度切削。专为金属面设计,不像钻床需频繁变速调整。
制造工艺