


理解刀柄公差、筒夹配合与 h6 收缩热装刀柄优势
切削刀具刀柄是刀具更关键部件之一,因其对筒夹-刀具连接至关重要。存在多种刀柄类型,各有公差与适用刀柄方法。最流行有效的刀具夹持方式是收缩热装刀柄,适配 h6 刀柄,但这意味着什么?有何优势?这种刀柄与标准公差刀柄有何不同?回答这些问题,必须先探讨公差原则。
公差原则
行业标准公差定义
CNC 机床操作的机加工人员和工程师应熟悉两类刀柄公差:孔基制和轴基制(刀柄基制)。孔基制以最小孔径为公差起点。若孔公差以大写“H”开头,孔公差为正无负公差。轴基制以最大轴径为起点。理念相同但相反:若公差以小写“h”开头,轴公差为负无正公差。
字母标识
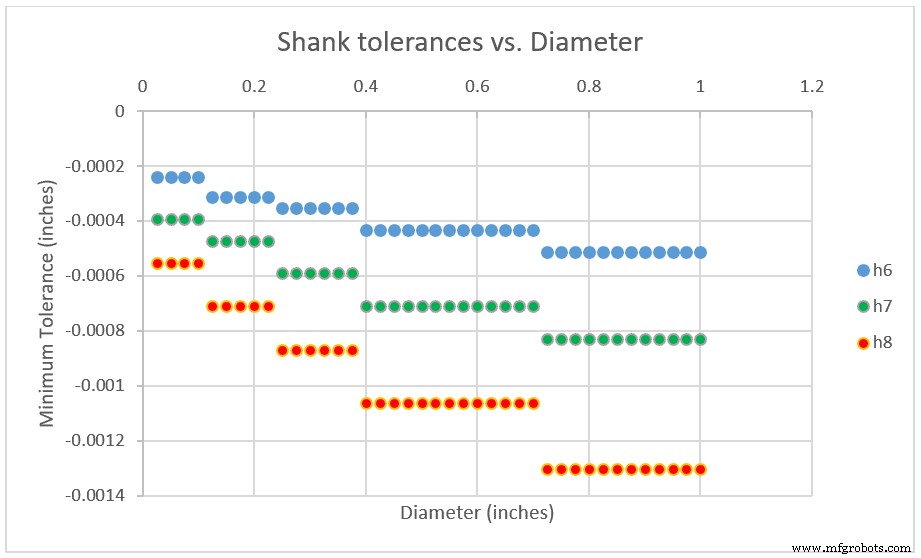
轴或孔公差极限由相应字母指示偏差。如字母“k”最小最大指示与“h”相反。以“k”开头公差纯正,以“h”开头纯负。字母后数字表示国际公差等级(IT 级)。如数字 6 公差范围比 7 小、比 5 大。此范围基于轴尺寸。直径 0.030 英寸孔 h6 公差为(+0.0000,-0.0002),1.00 英寸孔 h6 公差带为(+0.0000,-0.0005)。
注意多数资料以毫米列出 IT 公差,下图已换算为英寸。要求精密制造的操作(如铰削)IT 级较低。制造精度要求不高的操作 IT 级较高。
首选筒夹配合
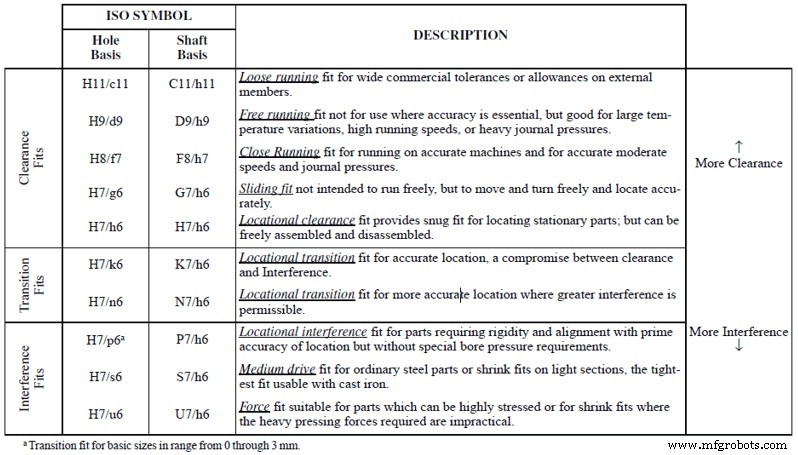
孔基制与轴基制公差不同组合产生不同筒夹配合类型。下表提供几种首选配合及所需轴公差洞察。
收缩热装刀柄
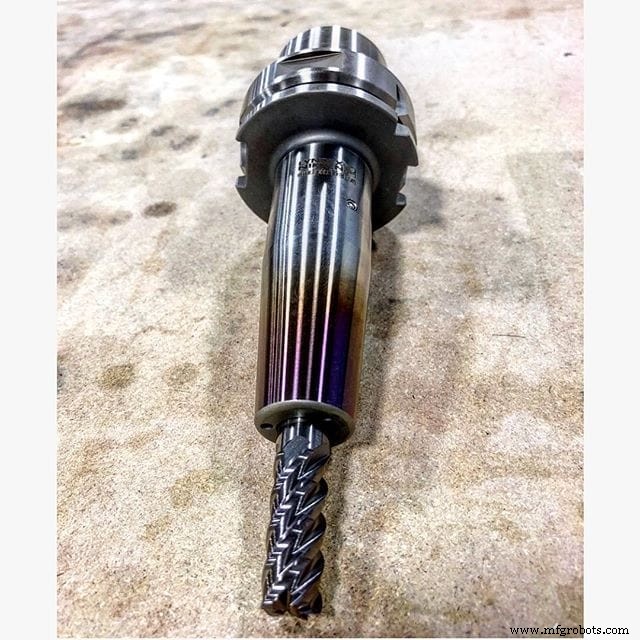
收缩热装刀柄因更可定制(见上表)成为较流行刀柄风格。此法将筒夹加热膨胀,冷却收缩夹紧刀具刀柄。室温下切削刀具无法插入收缩热装刀柄——仅当刀柄经显著加热热膨胀时才能配合。冷却过程中刀具被越夹越紧。通常通过感应加热器线圈环加热刀柄。须均匀加热,避免过热。过热会导致被夹刀柄在刀柄内膨胀卡死。
收缩热装刀柄优势
- 夹持力强。刀柄与刀柄贴合均匀,连接更紧密。
- 跳动低。更安全连接延长刀具寿命,提高表面质量。
- 高转速平衡性好。更紧密刀具-刀柄连接允许更激进运行参数。
通过切削刀具解析网络研讨会深入了解刀柄
刀柄公差总结
理解刀柄公差是加工复杂环节,影响哪种刀柄适配任务。安全刀柄连接对刀具应用性能至关重要。h6 收缩热装刀柄提供更安全连接与更强夹持力。但仅特定刀柄能配合此类刀柄。从刀柄字母标识、字母大小写,每个细节对确保刀具刀柄与对应收缩热装刀柄正确配合都至关重要。
数控机床