


车削螺纹刀片选型:全齿型 vs 半齿型
车间工件多含螺纹:内/外螺纹、攻丝等。CNC螺纹加工灵活,有固定循环(G76等)、G33直切、锥螺纹均可。
车削螺纹多用螺纹刀片,优势显著:
- 更换快
- 装夹调试时间短
- 精度高
- 高性能
- 高生产率
螺纹刀片专为车螺纹设计,齿型匹配螺纹轮廓。按齿型分两类:
- 全齿型刀片
- 半齿型刀片
全齿型螺纹刀片
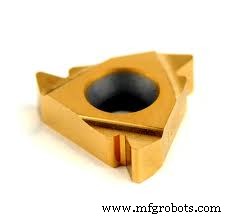
美标UN全齿型螺纹刀片
全齿型适合高效率、大批量。专用于特定螺纹类型,一把刀片只能加工一种螺距/齿型,因其轮廓与目标螺纹完全一致。
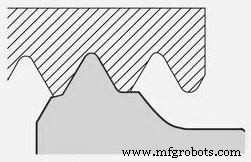
CNC螺纹刀片 全齿型
优势:刀尖圆弧大,少刀通过成螺纹,刀具寿命长。
全齿型优点
- 保证正确螺纹轮廓
- 保证正确螺纹深度
- 底/顶圆弧齐全
全齿型缺点
- 每种螺距/齿型需单独刀片
- 操作不当可能切削大径
半齿型螺纹刀片

60°半齿型螺纹刀片
半齿型可加工同牙型不同螺距,一把刀片覆盖多螺距。仅加工螺纹轮廓,不接触大径,无大径变动风险。
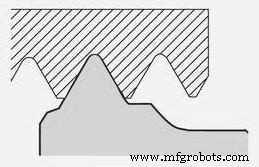
CNC螺纹刀片 半齿型
刀尖圆弧按该螺距范围内最小齿型设计。
半齿型优点
- 同牙角下一把刀片应对多螺距
- 库存少(一片顶多片)
半齿型缺点
- 刀尖圆弧小(刀具寿命短)
数控机床