


西门子Sinumerik 840D CYCLE97:圆柱/锥螺纹高精度车削循环
Sinumerik 840D CYCLE97可加工等螺距圆柱/锥螺纹(内/外),支持纵向/端面加工,单/多头螺纹依序加工。
进给方式自动,可选恒定切深或恒定切削面积模式。
螺纹旋向由循环启动前主轴旋向决定。
螺纹加工段进给倍率与主轴倍率无效,加工中严禁调整主轴倍率。
CYCLE97调用格式
CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, TDEP, FAL, IANG, NSP, NRC, NID, VARI, NUMT, _VRT)
参数详解
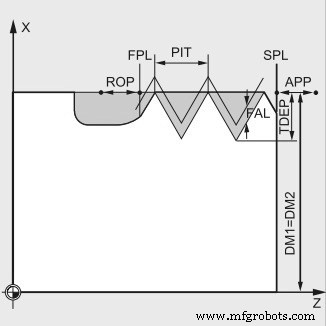
西门子Sinumerik 840D螺纹循环CYCLE97
PIT(螺距)
螺距数值(无符号),轴向平行值。
MPIT(螺纹规格螺距)
以螺纹规格指定螺距,公制圆柱螺纹可用MPIT(M3-M60)。
SPL(纵向起始点)
纵向轴螺纹起始点坐标。
FPL(纵向终止点)
纵向轴螺纹终止点坐标。
DM1(起始直径)
起始点螺纹直径。
DM2(终止直径)
终止点螺纹直径。
APP(切入路程)
切入路程(无符号)。
ROP(退刀路程)
退刀路程(无符号)。
TDEP(螺纹牙深)
螺纹牙深(无符号)。
FAL(精加工余量)
精加工余量(无符号),粗加工后一次性切除。
IANG(进给角度)
进给角度("+"为单侧进给,"-"为交替进给)。
垂直切削方向进给时设为0(默认值,可省略)。
沿牙侧进给时绝对值不超过刀具半个牙侧角。
NSP(起始相位偏移)
首牙起始相位偏移(无符号,0.0001-359.9999°)。省略则默认0°起始。
NRC(粗加工刀数)
粗加工切削次数(无符号)。
NID(空切刀数)
空切次数(无符号)。
VARI(加工类型)
定义螺纹加工类型(1-4):
1=外螺纹恒定切深
2=内螺纹恒定切深
3=外螺纹恒定切削面积
4=内螺纹恒定切削面积
NUMT(螺纹头数)
螺纹头数(无符号)。单头螺纹设0或省略。多头螺纹均匀分布,首头由NSP决定。
_VRT(退让距离)
基于初始直径的增量退让距离(无符号)。
_VRT=0(未编程)时默认1mm。单位随编程制(公制/英制)变化。
数控机床
- 精通Sinumerik 840D系统变量命名规则:技巧与最佳实践
- 精通西门子Sinumerik 840D CNC编程:高级螺纹循环专家指南
- 掌握Sinumerik 840D操作面板:全功能键位详解指南
- 精通G76螺纹循环:CNC螺纹切削指南
- Fanuc 21i/18i/16i 外螺纹车削:G76 循环高效编程实战
- Sinumerik 840D CYCLE81 钻孔/定心循环编程完全指南
- 免费下载 Siemens Sinumerik 808D CNC 控制器全套手册
- Siemens Sinumerik 802D SL 螺纹循环 CYCLE97 编程全攻略
- Sinumerik 840D CYCLE81 钻削定心循环:分步编程实例详解
- Sinumerik L93 槽加工循环:沟槽加工 CNC 程序实例
- Haas G76 螺纹循环:内外/直锥螺纹多刀走削全控制
- 理解西门子 Sinumerik RET 指令:可指定返回目标的子程序结束