


Sinumerik 840D CYCLE81 钻削定心循环:分步编程实例详解
演示 Siemens Sinumerik 840D 如何使用 CYCLE81 钻削定心循环的多种钻削方式。
CYCLE81 简要参数
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP – 回退平面 (绝对)
RFP – 基准平面 (绝对)
SDIS – 安全距离 (无符号)
DP – 终点深度 (绝对)
DPR – 相对基准平面终点深度 (无符号)
详细说明见《Sinumerik 840D CYCLE81 钻削定心循环编程》。
CYCLE81 程序实例
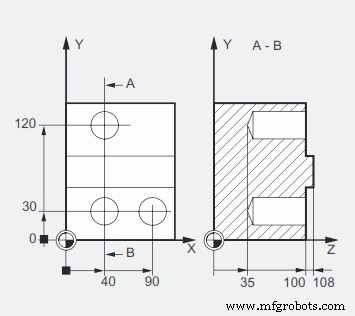
Sinumerik 840D CYCLE81 Programming Example
N10 G0 G90 F200 S300 M3
N20 D1 T3 Z110
N21 M6
N30 X40 Y120
N40 CYCLE81(110, 100, 2, 35)
N50 Y30
N60 CYCLE81(110, 102, , 35)
N70 G0 G90 F180 S300 M03
N80 X90
N90 CYCLE81(110, 100, 2, , 65)
N100 M30
逐块解析
N10 设定转速/进给/主轴正转。
N20/N21 刀具移至 Z 起始点并换刀。
N30 首孔位 X40 Y120。
N40 快速至 RFP+SDIS (100+2),钻至 DP=35,退回 RTP=110。
N50 下一孔位 Y30。
N60 RFP 改为 102,SDIS 省略默认 0,钻至 DP=35,退回 RTP=110。
N70 修改进给/转速。
N80 孔位 X90。
N90 省略 DP,改用 DPR=65。控制器按 DPR = RFP - 终点位置 计算:100 - 35 = 65。
数控机床