


理解CNC M代码M00:安全暂停程序执行
CNC M代码M00用于程序执行中途停止。
程序块含M00时,机床停止程序执行,即刀具进给与主轴转速均停止。
M00停止功能:
- 所有轴运动
- 主轴旋转
- 冷却液功能
- 后续程序执行
M00后程序可恢复运行
M00使程序中途暂停,但不复位程序。机床保持刀具补偿、进给率、主轴转速、坐标数据等激活状态。
程序恢复运行

CNC M代码M00程序停止可用于加工中工件检测
再次按循环启动,机床按M00后续程序块继续运行。
M00每次执行必停
需每次运行至特定块停机检查,直接插入M00。
M00典型应用场景
人工干预需求:
- 工件在机床上检测
- 刀具状态检查
- 清理铁屑(见下例)
M00代码CNC程序实例
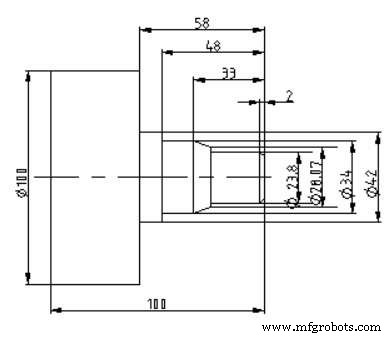
Fanuc G70 G71粗精车削循环程序实例
N10 T1 G97 S800 M03 N20 G00 X45 Z2 G42 N30 G71 U2 R1 N40 G71 P50 Q120 U0.25 W0.1 F0.25 N50 G00 X19.8 N60 G01 X23.8 Z-2 F0.2 N70 G01 Z-25 N80 G01 X28.07 N90 G01 X34 Z-33 N100 G01 Z-48 N110 G01 X42 N120 G01 Z-58 N130 G00 X100 Z100 N140 G92 S1200 N145 M00 N150 T3 G96 S150 M03 N160 G00 X45 Z3 N170 G70 P50 Q120 N180 G00 X100 Z100 N190 M30
程序每次运行至N145块强制停机。
数控机床
- 优化CNC程序效率的六大实证战术
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc CNC G81钻削循环程序:分步实例教学
- 综合CNC铣削样本程序:G代码教程与解析
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- 精通 G84 攻丝循环:实用 CNC 编程指南
- CNC 程序块结构全解析:从新手到精通的进阶指南
- CNC 编程入门:Fanuc 控制器从零开始的实战指南
- Fanuc TC 控制器编辑程序后必须按 RESET 键的正确操作规范
- 数控铣削圆弧实例: G2 配合 I、J 参数编程详解
- Fanuc M 代码综合参考: 数控车床与铣床通用指令手册
- Anilam数控程序中使用注释的方法