
优化Haas动力刀座G81-G95固定循环应用
Haas动力刀座配合G81/G82/G83/G85/G89/G95固定循环
使用面向/轴向动力刀座执行上述固定循环前,须确保Haas参数315第1位(NO SPINDLE CAN CYCLE)正确设置。
Haas参数315 COMMON SWITCH 4 — Haas车床
参数315第1位(NO SPIND CAN CYCLE)设置
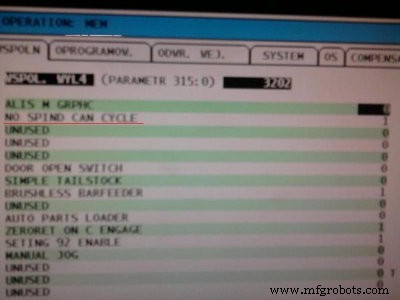
Haas参数315第1位
设为1
固定循环执行期间主轴不启动。
设为0
固定循环按常规方式启动主轴。
数控机床

 亿迅智能制造网
使用面向/轴向动力刀座执行上述固定循环前,须确保Haas参数315第1位(NO SPINDLE CAN CYCLE)正确设置。
Haas参数315 COMMON SWITCH 4 — Haas车床
Haas参数315第1位
固定循环执行期间主轴不启动。
固定循环按常规方式启动主轴。
数控机床
提交者:Brian 工程图/图片 CNC 程序 % O0001(PROGRAM#) (PROGRAM NAME - PART1) (SAMPLE PART) N1( 1” FLAT ENDMILL TOOL ) T1 M6 M1 N100 G0 G90 G54 X-1. Y0. S3056 M3 G43 H1 Z.1 M8 T2 (PROFILE) G1 Z-1. F24.4 G41 D51 X-.5 Y1.75 G2 X.25 Y2.5 I.75 G1 X3.5 G2 X4.5 Y1.5 J-1. G1 Y.75 G2 X3.25 Y-.5 I-1.25 G1 X0. G2 X-.5 Y0
Haas CNC铣削圆弧插补编程详解,通过实例程序演示G02/G03代码中如何使用IJK或R参数进行圆弧插补编程。 Haas圆弧插补 为何使用IJK而R编程更简便? R参数定义更简单,但容易因起点/终点设置错误导致半径错误且机床仍能执行。若使用I、J、K方法设置错误,机床更可能在执行前报警停机。尽管如此,手动编程圆弧时使用R仍是更简便且首选的方法。 R参数定义 R是从起点到圆心的距离。 IJK参数定义 “I” = 从起点到圆心在“X轴”方向的增量距离。“J” = 从起点到圆心在“Y轴”方向的增量距离。“K” = 从起点到圆心在“Z轴”方向的增量距离。 何时使用负R值 正R值生成180°或以下的
投稿:BEATA 概述 NUM CNC铣床程序示例,演示多种NUM固定循环的应用,如G45简易铣槽循环等。本程序使用以下NUM G代码循环: G45 简易铣槽循环 G71 公制数据输入 G81 中心钻循环 G80 固定循环取消 G87 破屑钻削循环 G84 攻丝循环 G52 以测量原点为基准的绝对尺寸编程 工件图纸 CNC程序 %3354 (Exemple de cycles en fraisage) N10 G90 G80 G71 G40 N20 G0 G52 Z0 (CENTRAGE) N30 T8 D8 M6 N40 G97 S1670 N50 G0 X-34 Y-25.
提交者:Vikram摘要为Fanuc控制数控车床编写零件程序,使用罐循环。切深0.5mm,转速1200rpm。切削条件与刀具自行设定。加工图纸CNC程序确定U=(工件最大直径-轮廓最小直径)/2 = (35-25)/2 = 5 N0 G90 F0.2 S1200 T0101 M04 N10 G00 X38 Z2 N30 G73 U5 R10 N40 G73 P50 Q120 U0.05 W0.05 N50 G01 X25 Z0 N60 G01 X25 Z-30 N70 G01 X35 Z-30 N80 G01 X35 Z-40 N90 G01 X30 Z-55 N100 G02 X30 Z-6