


CNC 铣削程序示例——分步 G 代码教程
面向 CNC 操作员的铣削程序示例。
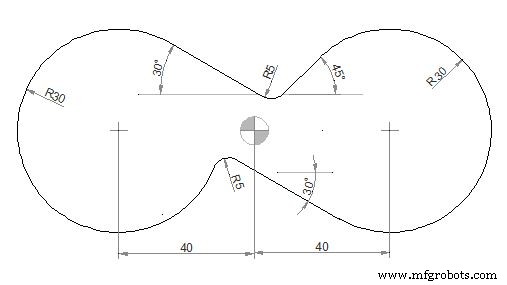
CNC 铣削编程示例
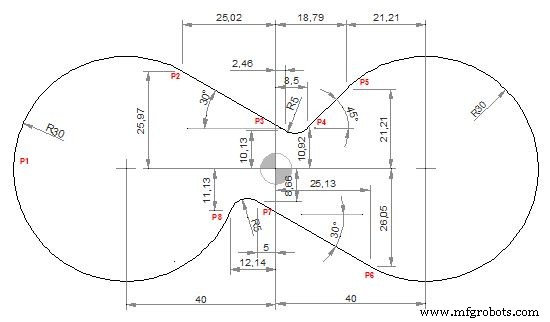
CNC 程序
G0 X-60 Y0 G1 X-70 (P1) G2 X-25.02 Y25.97 R30 (P2) G1 X2.46 Y10.13 (P3) G3 X8.5 Y10.92 R5 (P4) G1 X18.79 Y21.21 (P5) G2 X25.13 Y-26.05 I21.21 J-21.21 (P6) G1 X-5 Y-8.66 (P7) G3 X-12.14 Y-11.13 R5 (P8) G2 X-70 Y0 R30 (P1) G1 X-60
G M S T 代码说明
| 代码 | 说明 |
|---|---|
| G00 | 快速移动 |
| G01 | 线性插补 |
| G02 | 顺时针圆弧插补 |
| G03 | 逆时针圆弧插补 |
该程序演示了复杂轮廓的加工:直线、圆弧(R 指定半径、IJ 指定圆心)混合插补。路径从 P1 到 P8 形成闭合轮廓,最后返回起点。代码紧凑,无行号,适合理解 G02/G03 R/IJ 两种圆弧编程方式的对比。
数控机床