


CNC 铣削程序:掌握 G2/G3 I/J 参数的多圆弧连接插补
组合/连接多个圆弧的 CNC 铣削机床程序。
多圆弧 CNC 铣削程序 G2 G3 I J
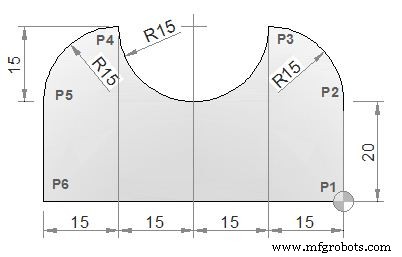
CNC 零件程序
N10 M6 T1 G43 H1 M3
N15 S500 F120
N20 G0 X0 Y0 (P1)
N25 G1 Y20 (P2)
N30 G3 X-15 Y35 I-15 J0 (P3)
N35 G2 X-45 Y35 I-15 J0 (P4)
N40 G3 X-60 Y20 I0 J-15 (P5)
N45 G1 Y0 (P6)
N50 G1 X0 (P1)
N55 M30
G M S T 代码说明
| 代码 | 说明 |
|---|---|
| G0 | 快速移动 |
| G1 | 线性插补 |
| G2 | 顺时针圆弧插补 |
| G3 | 逆时针圆弧插补 |
| G43 | 刀具长度补偿正向 |
| M3 | 主轴正转启动 |
| M6 | 换刀 |
| M30 | 程序结束(复位) |
| T | 刀具 |
| S | 主轴转速 |
| F | 进给速度 |
程序演示如何用 I/J 指定圆心矢量连接多个圆弧。从 P2 开始,G3 逆时针圆弧(圆心偏移 I-15 J0),G2 顺时针圆弧(同圆心),G3 逆时针圆弧(圆心 I0 J-15),形成三个相切圆弧的平滑过渡。最后直线返回起点。I/J 方式适合圆心已知、需精确控制圆弧切点连续性的场合。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- CNC圆弧编程实战:I/K参数逐步讲解G代码练习
- 理解CNC M代码M00:安全暂停程序执行
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 综合CNC铣削样本程序:G代码教程与解析
- Haas CNC G71 螺栓孔圆弧排布:高效圆弧阵列钻削实例
- G71 螺栓孔圆弧指令详解:CNC 铣削圆弧阵列钻削编程指南
- CNC 程序块结构全解析:从新手到精通的进阶指南
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- CNC 编程入门:Fanuc 控制器从零开始的实战指南
- 精通 Sinumerik 810 铣床 R 圆角与倒角编程 – 图文实例详解
- CNC 铣削指南:G41 与 G40 刀具半径补偿精准应用