


CNC 机床锁定功能:不生产零件也能精准测试程序
CNC 机床锁定
机床锁定是 CNC 程序试切前的重要验证功能。开启后,机床各轴物理位置保持不动,但控制器显示的坐标值随程序运行实时更新,帮助操作员在不切削、不损坏工件/刀具的前提下发现程序错误。
两种锁定模式
- 全轴锁定:锁定所有受控轴 (X、Z、C、Y 等),整机完全不动。
- 指定轴锁定:仅锁定选定轴 (如仅锁定 Z 轴测试 X/C 插补),其余轴正常运动。
操作方法
- 在操作面板上找到 机床锁定开关 (通常标记为
MACHINE LOCK或MLK)。 - 拨至 ON 位置,对应指示灯点亮。
- 按循环启动运行程序,观察坐标显示变化与报警信息。
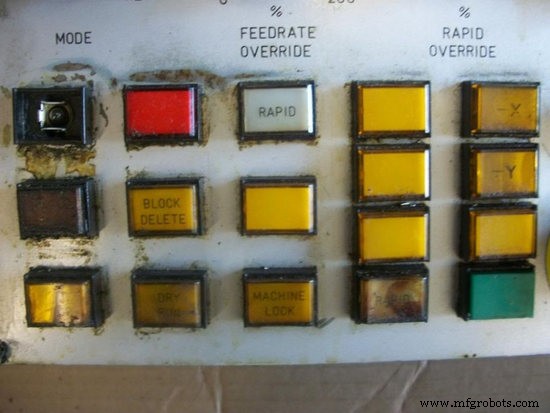
部分机床为每轴单独设置锁定开关,按需按下对应轴开关即可。
⚠ 重要注意事项
坐标系偏移风险:机床锁定运行前后,工件坐标系与机床坐标系的位置关系可能发生偏移。此类情况下,必须通过坐标设定指令 (G10/G92/G54-G59) 或手动回参考点重新建立工件坐标系,否则后续实切会发生碰撞或尺寸偏差。
辅助功能锁定 (M/S/T Lock)
辅助功能锁定可屏蔽 M、S、T 指令执行 (主轴不转、刀架不换刀、冷却不开),常与机床锁定配合使用,实现“干运行”全仿真:
- 机床锁定:轴不走,坐标变。
- 辅助功能锁定:M/S/T 不执行,但程序流程走完。
两者叠加可实现零风险、全流程的程序验证。
最佳实践建议
- 新程序首次运行前,必须 执行机床锁定 + 辅助功能锁定干运行。
- 干运行时建议设置 快速进给倍率 0%/25%,配合单段运行逐块检查。
- 重点核对:刀具路径是否干涉工装/夹具、坐标系设定是否正确、M/S/T 逻辑顺序、行程超限报警。
- 干运行通过后,再关闭锁定进行空运行 (无工件、有刀具旋转),最后实切。
数控机床