


NUM 数控系统 1020/1040/1060 型错误代码完整列表
适用于 NUM 1000/1020/1040/1050/1060 T 和 G 型数控系统的完整错误代码列表。
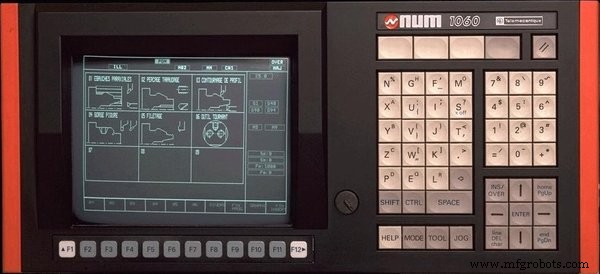
NUM 1060 数控系统
NUM 数控系统错误代码
综合错误与机床错误
| 错误号 | 错误含义 |
|---|---|
| 1 | 未知字符 / 系统无法识别的轴 功能后数字位数过多 不允许带符号的功能后出现符号 滴喂模式下通过 CLOSE 发送的 ? 信号表示的块截断 |
| 2 | 未知 G 功能或 G 后缺少强制参数 |
| 3 | G 代码属性位置错误 |
| 4 | 选项未启用或选项参数冲突: 结构化编程、RTCP、同步轴等 |
| 5 | 几何编程选项未启用 |
| 6 | 多项式插补选项缺失或系数表已满 |
| 7 | 倾斜轴平行运动编程错误 (磨床): — 编程不在 G20 平面内 — 插补非 G00 或 G01 — G05 后未编程 X — G07 后未编程 X 和 Z |
| 8 | 刀具补偿号过大 |
| 9 | 过多非执行块序列 — 无限循环 |
| 10 | PLC 终端访问:总线交换错误 |
| 11 | PLC 终端访问:总线初始化错误或交换被禁止 |
| 12 | PLC 终端访问:机架参数错误 |
| 13 | PLC 终端访问:无此卡 |
| 14 | 倾斜平面选项缺失 PLC 边界访问:通道缺失 |
| 15 | 行配置无效 |
| 16 | RTCP 激活错误 |
| 17 | 注释中块结束 — 缺少右括号 |
| 18 | 伺服错误:P50 过小 |
| 20 | 程序末尾无 M02 由 G 功能调用的循环中块未设为可执行 |
| 21 | 3D 模式下毛坯定义不一致 |
| 24 | 倾斜平面声明错误 — 功能已激活时重复激活 — 功能参数声明不完整 — 枢轴轴不存在或非伺服控制 — 矩阵项中有不一致的值 |
| 25 | 子程序或序列号不存在 |
| 26 | 子程序嵌套层数过多 |
| 27 | 半径补偿:在 G52 机床原点编程 / 配合锥螺纹 |
| 28 | CCSPD 或分度表半径定义语法错误 G96 后必须跟 S / G97 后必须跟 S / 无法确定初始半径 本块或前块未编程 X 或 U |
| 29 | CCSPD 未编程范围 / G97 下无与 S 兼容的范围: 无范围搜索选项:S 不在编程范围的最小最大值之间 有范围搜索选项:S 不属于任何范围 |
| 30 | 行错误检测 |
| 31 | 所选行协议下 PPR 或 PPL 模式不可能 |
| 32 | 回零错误 / 轴已在限位开关上 |
| 33 | 所有滑块等待同步 |
| 34 | G21 插补中达到最小半径 |
| 35 | SEARCH 中未找到序列号 |
| 36 | 零件程序内存已满 |
| 37 | 螺纹切削最大进给速度超限 (COMAND) |
| 38 | 主轴已被另一轴组控制 |
| 39 | 轴同步错误 (带轴同步选项) |
| 40-49 | 轴 0-9 跟随误差过大 |
| 50-59 | 轴 10-19 跟随误差过大 |
| 60-69 | 轴 20-29 跟随误差过大 |
| 70 and 71 | 轴 30 和 31 跟随误差过大 |
| 72 | 不完整块后的增量编程 (PGP) |
| 75 | 从 G20 切换到 G21 或 G22: G20 中最后一块不完整 (PGP 或半径补偿或 X ≤ 0) G21 中第一块无 X 和 Y 或 G22 无 Y 和 Z 从 G21 或 G22 切换到 G20:G21/G22 最后一块不完整或 G20 第一块在 G41/G42 模式下:G21/G22 中初始半径为负或零 |
| 76 | G21 中编程固定车削铣削循环 |
| 77 | 刀具类型与加工阶段 (铣削或车削) 不兼容 |
| 78 | 滑块同步编程语法错误 G78 P:最多 4 位,必须小于滑块数 G78 Q:最多 4 位 G78 P.. 不允许有 M00、M01 或 M02 |
参数编程错误
| 错误号 | 错误含义 |
|---|---|
| 91 | 参数号无法识别 |
| 92 | 不接受符号的功能被赋予负参数 参数值超过其赋予功能的最大值 |
| 93 | 参数声明或测试表达式错误: L 功能后未跟 =、<、>、&、! 通过连接字符 -, +, *, / 与禁止功能关联 |
| 94 | 参数表达式中禁止的运算: 负数开平方 / 除以 0 |
| 95 | 试图写入外部输入参数或只读参数 |
| 96 | 外部参数声明前的块不完整 G64 轮廓定义中编程 L100... |
| 97 | G76 中参数更新不可能: 参数号后无 = 符号 分配不足 10 字符输入值 |
| 98 | 某轴组写入的动态操作已被另一组使用 |
| 99 | N/M AUTO 功能相关错误 — 定义超过 5 个 N/M AUTO 轴 — 非伺服轴定义为 N/M AUTO — 定义了另一组的 N/M AUTO 轴 |
轮廓几何编程 (PGP) 错误
| 错误号 | 错误含义 |
|---|---|
| 101 | PGP:编程圆数据不足 在两平行轴上编程圆 (用 R / 见错误 107) |
| 102 | 仅用角度和一个坐标编程直线,无法计算另一坐标 |
| 106 | G02、G03 中无螺旋选项时编程第三轴 |
| 107 | PGP:用半径和终点编程圆,终点与起点距离超过 2×半径 用 X、Z、I、K 编程圆,起始半径与终点半径不同 (20 微米) / 螺旋:第三轴尺寸缺失 在两平行轴上编程圆 (用 I、J、K / 见错误 101) |
| 110 | PGP:PGP 实体前两块中的第一块语法错误 |
| 111 | PGP:PGP 实体前两块中的第二块语法错误 |
| 112 | PGP:直线/直线相交: 第一块起点 = 第二块终点,或 第一直线角度 = 第二直线角度 |
| 113 | PGP:两块编程值无法确定交点或切点 |
| 114 | PGP:交点或切点未由 ET+、ET-、ES+ 或 ES 指定 |
| 121 | PGP:PGP 实体三块中最后一块语法错误 |
| 122 | PGP:前两块为不相交直线 |
| 123 | PGP:三块编程数据无法确定切点 |
| 124 | PGP:第二、三块的切点未由 ET+ 或 ET 指定 |
| 130 | 由圆角或倒角连接的两块中有一块零位移 |
| 131 | 含 M0、M1、M2 的块中编程圆角或倒角 块序列编程不足,无法确定终点 |
| 135 | 倒角只能连接两条直线 |
| 136 | 两几何元素间有超过两块无运动块,需计算其交点或切点 |
| 137 | 无效块中的插补平面切换 |
其他错误
| 错误号 | 错误含义 |
|---|---|
| 138 | 非 G40 状态下切换插补平面 (FCU) |
| 139 | G52 和 G00 外,同一块中编程两个从动平行轴 |
| 140 | 半径补偿编程错误: 两连续路径间有过多无关块 半径补偿激活时不能编程:M00、M01、M02、 外部参数访问、写入 E8xxxx 或 L > 100 参数 |
| 141 | 从动平行轴:圆起点用一轴编程,终点用其关联平行轴编程 |
| 143 | 半径补偿激活时取消或启用比例因子 |
| 144 | 量化轴运动量不等于增量 |
| 145 | G29:ABS VAL (P×P + Q×Q + R×R − 1000 mm) > 1 mm (法向量非单位向量) |
| 146 | 空间补偿 / G29 — P、Q、R 至少一维度缺失 — X/U、Y/V、Z/W 至少一维度缺失 |
| 148 | 编程轴数超过允许最大值 |
| 149 | 刀具半径相对于编程路径过大 |
轴行程超限错误
请求超出机床行程限制的运动
| 错误号 | 错误含义 |
|---|---|
| 150 | X 轴行程超限 |
| 151 | Y 轴行程超限 |
| 152 | Z 轴行程超限 |
| 153 | U 轴行程超限 |
| 154 | V 轴行程超限 |
| 155 | W 轴行程超限 |
| 156 | A 轴行程超限 |
| 157 | B 轴行程超限 |
| 158 | C 轴行程超限 |
| 159 | 请求在未回零轴上编程运动 |
结构化编程错误
| 错误号 | 错误含义 |
|---|---|
| 190 | 分支或循环嵌套层数过多 (最大 15) |
| 191 | 结构化编程语法不合规 MDI 模式下禁止结构化编程 FOR 循环索引必须是:L 变量、符号变量或参数 E80000、E81000、E82000 PUSH 和 PULL 指令语法不合规 WHILE 后缺少 DO MDI 模式下编程 IF、THEN、ELSE |
| 192 | 关键字无法识别或在上下文中被禁止 |
| 193 | 结构错误 |
| 195 | 程序栈饱和 / 为分配空间定义的常量过多 |
| 196 | 数组索引声明错误 |
| 197 | 使用未声明为 VAR 的符号 |
| 198 | 变量符号声明语法错误 |
| 199 | 变量声明语法不正确 |
轴错误
| 错误号 | 错误含义 |
|---|---|
| 210-219 | 轴 0-9 信号不良或脉冲发生器互补错误 |
| 220-229 | 轴 10-19 信号不良或脉冲发生器互补错误 |
| 230-239 | 轴 20-29 信号不良或脉冲发生器互补错误 |
| 240-241 | 轴 30-31 信号不良或脉冲发生器互补错误 |
| 245 | 数字伺服故障 |
型腔循环错误
| 错误号 | 错误含义 |
|---|---|
| 260 | 工作内存忙 |
| 261 | 程序号过大 |
| 262 | NU 号不在允许范围内 |
| 263 | 执行不可能 — 首次加载或编辑后必须进行测试或图形模式 |
| 264 | 轮廓平面内无尺寸编程或尺寸在平面外 |
| 265 | 缺少首定位块;轮廓定义必须以 G0 或 G1 开始 |
| 266 | 内存不足 |
| 267 | 型腔语法中不允许的字符 |
| 268 | 型腔编程块不完整或含非法数据 |
| 269 | 轮廓块不完整 / 型腔定义前缺少定位块 |
| 270 | 型腔定义部分或完全缺失 |
| 271 | 刀具方向不垂直于轮廓平面 |
| 272 | 实刀与型腔工艺数据不兼容 |
| 273 | 型腔定义与加工间轮廓平面改变 |
| 274 | 嵌套两个型腔定义 |
| 275 | G59 中编程 NU0 |
| 276 | 型腔深度为零 |
| 277 | 型腔定义起点或终点坐标不完整 |
| 278 | 主轴旋转方向与型腔定义要求不符 |
| 279 | 型腔编程块中不允许的 G 功能 |
| 280 | 首轮廓块不完整 |
| 281 | 所描述轮廓之一不连续 |
| 282 | 型腔定义参数错误 |
| 283 | 外部轮廓必须唯一且必须存在 |
| 284 | 轮廓定义错误 |
| 285 | 轮廓过多 |
| 286 | 步距设置相对于刀具直径过大 |
| 287 | 步距设置相对于尺寸不足 |
| 288 | 锐角或未粗加工区域的精加工切入:更改切入点 |
| 289 | 刀具直径过大 |
| 290 | 内部错误 |
| 291 | 精加工切入点在轮廓外 |
| 292 | 轮廓起点重复定位 |
| 293 | 端面加工时出现粗加工终点 |
总线上未识别的轴
| 错误号 | 错误含义 |
|---|---|
| 300-309 | P2 中声明的轴 0-9 未在总线上检测到 |
| 310-319 | P2 中声明的轴 10-19 未在总线上检测到 |
| 320-329 | P2 中声明的轴 20-29 未在总线上检测到 |
| 330-331 | P2 中声明的轴 30-31 未在总线上检测到 |
C 语言动态算子
| 错误号 | 错误含义 |
|---|---|
| 400 | 加载 C 动态算子:用户代码体积过大 |
| 401 | 加载 C 动态算子:格式错误 |
| 402 | 加载 C 动态算子:校验和错误 |
| 403 | 系统内存不足,无法加载 C 动态算子 |
| 404 | 加载 C 动态算子:打开错误 |
| 405 | 加载 C 动态算子:读取错误 |
| 406 | 加载 C 动态算子:关闭错误 |
| 407 | 加载 C 动态算子:目录为空 |
| 410 | C 动态算子:传递参数数量不匹配 |
| 411 | C 动态算子:INIT 返回负值 (USER ERROR) |
| 413 | 无法识别的 C 动态算子 |
| 414 | 无 MAIN 的 C 动态算子 |
| 420 | C 动态算子:QUIT 函数返回 USER ERROR |
| 421 | C 动态算子:QUIT 函数返回负值 |
| 423 | C 动态算子:C 函数范围不在 [0..100] 内 |
样条曲线插补错误
| 错误号 | 错误含义 |
|---|---|
| 600 | 曲线编号为零 |
| 601 | 必须编程 N.. N.. |
| 602 | 轮廓首块未编程轴 |
| 603 | 曲线斜率未定义 |
| 604 | 轮廓块少于三块 |
| 605 | 曲线编号未知 |
Numaform 错误
| 错误号 | 错误含义 |
|---|---|
| 700 | 缺少选项 |
| 701 | 曲线开头缺少 S.. |
| 702 | T1 与 T2 中 S.. 数量不同 |
| 703 | T1 中至少需 2 个 S |
| 704 | 段未定义 (在 T3 中) |
| 705 | S 标记外切换平面 |
| 706 | 主轴停止 |
| 707 | 无效 E= 功能 |
| 708 | E=1 或 E=2:段定位错误 |
| 709 | T1 与 T2 不能有公共点 |
| 710 | P、Q 必须为正 |
| 711 | T1 与 T2 中 S 不同 |
| 712 | 刀具位置未确定 |
| 713 | 错误:S=0 或 T>3 |
| 730 | F ≤ 0 |
| 731 | 同心圆相交 |
| 732 | 平行线相交 |
| 733 | 限界不能是水平面 |
| 740 | F = 错误 |
循环编程错误
| 错误号 | 错误含义 |
|---|---|
| 830 | 定位未完成 |
| 831 | 主轴停止 |
| 832 | 必须编程终点、P 和 K |
| 833 | 退刀间隙过小 |
| 834 | EB 值:-90 < EB < +90 |
| 835 | P、Q、R、K 值为绝对值 |
| 836 | 插补平面必须为 G81 或 G20 |
| 837 | F 或 S 值错误 |
| 862 | 必须编程 P 或 R 和终点 |
| 863 | 终点与 EA 不一致 |
| 864 | G66 中禁止铣刀 |
| 871 | 成品轮廓限界未定义 |
| 872 | 毛坯定义无尺寸 |
| 873 | 未编程 P 或 R |
| 874 | 毛坯与成品轮廓不一致 |
| 875 | EA 与轮廓无交点 |
| 876 | 后角 EB 定义错误 |
| 880 | 循环轴未知 |
| 881 | 参数值不兼容 |
| 882 | 孔底尺寸未编程 |
| 883 | 螺距 (I J K) 或间隙 (P) 未编程 |
| 884 | 螺纹头数超过 9 |
| 885 | 型腔与所选平面不兼容 |
| 886 | 刀具与编程半径不兼容 |
| 887 | 切深 > 刀具直径 |
| 888 | 此循环中禁止暂停 |
| 889 | 语法错误 |
| 890 | 刀具方向不兼容 |
| 891 | 回退平面 = 孔底 |
| 892 | 缺少轴向进给 |
| 893 | 缺少横向进给 |
| 894 | G20 中禁止 ER |
| 895 | 循环中禁止 G21、G22 |
| 896 | 尺寸与刀具半径不兼容 |
| 897 | 长圆孔长度 < 直径 |
| 898 | 缺少刀具补偿 |
| 899 | 主轴未分配给此组或主轴/组不兼容 |
数控机床
- 三轴/四轴/五轴 CNC 加工全维对比:精度、效率与选型决策
- M-TECH:Apollo雕刻机专用高阶CNC控制系统
- 选购CNC雕刻机:三轴、四轴、五轴区别全解析
- CNC核心术语A-Z全解析:从入门到精通的必备词典
- 三轴vs四轴CNC雕刻机:加工模式与应用差异全解析
- 蓝象CNC生产制造:精密工程与质量保证体系
- 掌握Hurco数控系统循环中断功能:分步操作指南
- Hurco控制系统荣获CNC Cookbook调查榜首——卓越大奖实至名归
- 提升CNC加工质量控制:精度与客户满意度的策略
- 精准气候控制为何是CNC车间精度的命门
- Fanuc G代码完整参考手册——全指令详解
- NUM 1020/1040/1060T车床G代码综合参考——CNC车削加工指南