


GSK 980TDb 车削系统 G 代码完整参考手册
广数 980TDb 车削 CNC 系统 G 代码完整列表,供 CNC 编程人员快速查阅。
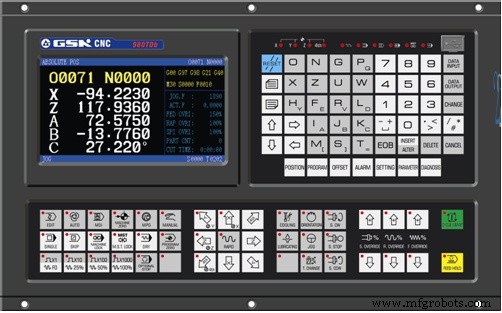
GSK 980TDb G 代码表
| G 代码 | 功能描述 |
|---|---|
| G00 | 快速定位 |
| G01 | 直线插补 |
| G02 | 圆弧插补 (顺时针 CW) |
| G03 | 圆弧插补 (逆时针 CCW) |
| G04 | 暂停/驻留 |
| G05 | 三点圆弧插补 |
| G6.2 | 椭圆插补 (CW) |
| G6.3 | 椭圆插补 (CCW) |
| G7.1 | 圆柱插补 |
| G7.2 | 抛物线插补 (CW) |
| G7.3 | 抛物线插补 (CCW) |
| G10 | 数据输入 |
| G11 | 数据输入取消 |
| G12.1 | 极坐标插补开启 |
| G13.1 | 极坐标插补取消 |
| G17 | XY 平面选定 |
| G18 | ZX 平面选定 |
| G19 | YZ 平面选定 |
| G20 | 英制输入 |
| G21 | 公制输入 |
| G28 | 机床参考点自动返回 |
| G30 | 第 2/3/4 参考点返回 |
| G31 | 跳过插补 |
| G32 | 螺纹切削 |
| G32.1 | 刚性攻丝 |
| G33 | Z 轴攻丝循环 |
| G34 | 变导程螺纹切削 |
| G36 | X 轴自动刀具补偿 |
| G37 | Z 轴自动刀具补偿 |
| G40 | 取消刀尖半径补偿 |
| G41 | 刀尖半径补偿左 (左轮廓) |
| G42 | 刀尖半径补偿右 (右轮廓) |
| G50 | 设定工件坐标系 |
| G65 | 宏程序调用 |
| G70 | 精加工循环 |
| G71 | 轴向粗车循环 |
| G72 | 径向粗车循环 |
| G73 | 型材粗车循环 |
| G74 | 轴向切槽循环 |
| G75 | 径向切槽循环 |
| G76 | 多道螺纹切削循环 |
| G84 | 端面刚性攻丝 |
| G88 | 侧面刚性攻丝 |
| G90 | 轴向切削循环 |
| G92 | 螺纹切削循环 |
| G94 | 径向切削循环 |
| G96 | 恒线速开启 |
| G97 | 恒线速关闭 |
| G98 | 每分钟进给 |
| G99 | 每转进给 |
注:表中 G01 重复出现,实际使用以控制器说明书为准。
数控机床
- M-TECH:Apollo雕刻机专用高阶CNC控制系统
- 精密CNC车削服务:从传统工艺到超精密加工的进阶之路
- 精通CNC M代码:全面入门指南
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- Fanuc 21TB 数控车床 G20 车削循环深度掌握
- Anilam 4200T CNC 车床控制系统:G 代码功能大全
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- 数控铣床与车床 G 代码 M 代码综合参考指南
- NCT 201 G 代码完整参考:车床与铣床