


GTCNC-150iT-II 数控车床 G 码与 M 码完整参考表
GTCNC-150iT-II (GREAT-150iT-II) G 码 / M 码速查表
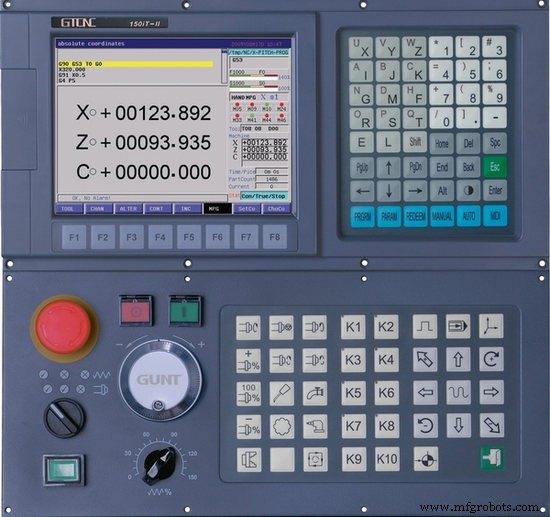
G 码表
| G 码 | 功能描述 | 备注 |
|---|---|---|
| G00 | 快速定位 | 非模态/模态 (01 组) |
| G01 | 直线插补 | 01 组 |
| G02 | 圆弧/螺旋插补 CW | 01 组 |
| G03 | 圆弧/螺旋插补 CCW | 01 组 |
| G33 | 螺纹切削 | 01 组 |
| G04 | 暂停/停顿 | 非模态 (00 组) |
| G17 | XY 平面选定 | 02 组 |
| G18 | ZX 平面选定 (车床默认) | 02 组 |
| G19 | YZ 平面选定 | 02 组 |
| G20 | 英寸输入 | 06 组 |
| G21 | 公制输入 | 06 组 |
| G28/G281/G282/G283 | 返回第 1 参考点 | 非模态 |
| G30/G301/G302/G303 | 返回第 2/3/4 参考点 | 非模态 |
| G26 | XYZ 回程序原点 | 非模态 |
| G261/G262/G263 | 单轴回程序原点 (X/Y/Z) | 非模态 |
| G40 | 刀半径补偿取消 | 07 组 |
| G41 | 刀半径补偿左 | 07 组 |
| G42 | 刀半径补偿右 | 07 组 |
| G52 | 局部坐标系设定 | 非模态 |
| G53 | 机床坐标系选定 | 非模态 |
| G54-G59 | 工件坐标系 1-6 选定 | 12 组 |
| G60 | 精确定位 (单向定位) | 01 组 |
| G64 | 连续路径模式 (切削模式) | 01 组 |
| G74 | 左旋攻丝循环 | 09 组 |
| G84 | 右旋攻丝循环 | 09 组 |
| G77 | 圆柱/锥面 内外径 固定循环 | 09 组 |
| G78 | 螺纹切削固定循环 | 09 组 |
| G79 | 端面切削固定循环 | 09 组 |
| G70 | 精加工循环 (配合 G71-G73) | 09 组 |
| G71 | 外圆粗车多循环 | 09 组 |
| G72 | 端面粗车多循环 | 09 组 |
| G173 | 多模式轮廓粗车多循环 | 扩展 |
| G174 | 端面拾取钻孔多循环 | 扩展 |
| G175 | 内外径 钻/槽 多循环 | 扩展 |
| G176 | 螺纹切削多循环 | 扩展 |
| G90 | 绝对值编程 | 03 组 |
| G91 | 增量值编程 | 03 组 |
| G92 | 工件坐标系设定 (旧式) | 非模态 |
| G94 | 每分钟进给 (mm/min) | 05 组 |
| G95 | 每转进给 (mm/rev) | 05 组 |
| G96 | 恒线速控制 | 05 组 |
| G97 | 恒线速取消 (恒转速) | 05 组 |
| G22 | 程序循环启动 | 厂商专用 |
| G800 | 程序循环取消 | 厂商专用 |
| G65 | 非模态宏程序调用 | 非模态 |
| G66 | 模态宏程序调用 | 12 组 |
| G67 | 取消宏程序模态调用 | 12 组 |
M 码表
| M 码 | 功能描述 |
|---|---|
| M00 | 程序暂停,按循环启动继续 |
| M02 | 程序结束,停止自动运行 (默认) |
| M30 | 程序结束,主轴停止、冷却关闭、回程序头 |
| M20 | 程序结束,按参数设定次数循环执行 (测试用) |
| M98 | 子程序调用 |
| M99 | 子程序结束/主程序循环 |
| M97 | 程序跳转 (标号跳转) |
| M03 | 主轴正转 (CW) |
| M04 | 主轴反转 (CCW) |
| M05 | 主轴停止 |
| M08 | 冷却液开 |
| M09 | 冷却液关 |
| M10 | 卡盘夹紧 |
| M11 | 卡盘松开 |
| M24 | 吹气开 |
| M25 | 吹气关 |
| M32 | 润滑开 |
| M33 | 润滑关 |
| M41-M50 | 用户自定义开/关 (成对) |
| M51 | 用户自定义开 (PLC 默认中实前进) |
| M52 | 用户自定义关 |
| M53 | 用户自定义开 (PLC 默认中实后退) |
| M54 | 用户自定义关 |
| M55-M58 | 用户自定义开/关 |
| M61 | 主轴高速档 (第 1 档) |
| M62 | 主轴低速档 (第 2 档) |
| M63 | 主轴换档 (第 3 档) |
| M64 | 主轴换档 (第 4 档) |
| M88 | 用户自定义 (程序执行控制) |
| M89 | 用户自定义 (程序执行控制) |
| M317 | 清零 X 轴机床坐标 |
| M318 | 清零 Y/C 轴机床坐标 |
| M319 | 清零 Z 轴机床坐标 |
| M320 | 清零所有轴机床坐标 (X,Y/C,Z,A,B) |
使用提示
- 本表为 GTCNC-150iT-II 出厂默认配置,实际机床可能因 PLC 定制而异,请以机床随机手册为准。
- G 码分组 (00-12 组) 决定同组互斥与模态保持,编程时注意组内切换。
- M41-M58 为用户自定义区,建议在 PLC 程序中备注功能定义,避免混淆。
- M317-M320 为坐标清零功能,慎用,通常仅在调试/校准时由专业人员操作。
数控机床