


掌握CNC硬材加工:专家技巧与最佳实践
提到硬材加工,足让普通机加工/程序员焦虑。别急,硬材加工没你想的可怕。
成功硬材加工涉许多因素,今日触及几点。望你据此再深入学习。应对任何硬钢,最佳做法是开刀前充分自我教育。
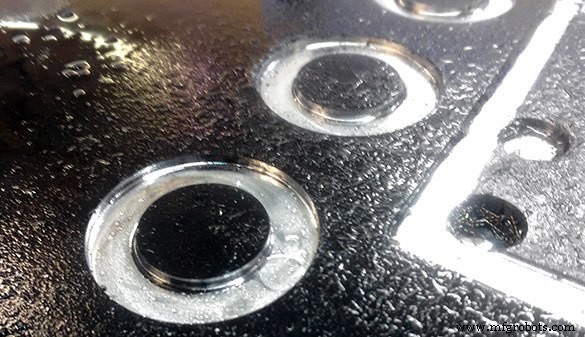
首要考量是机床结构。理想硬材加工需极刚性、高阻尼机床。
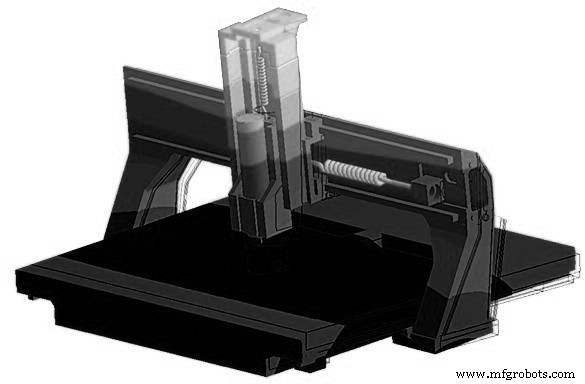
聚合物混凝土机床阻尼能力通常是铸铁机床数倍。还需CNC控制能应对持续快速加减速动态需求。
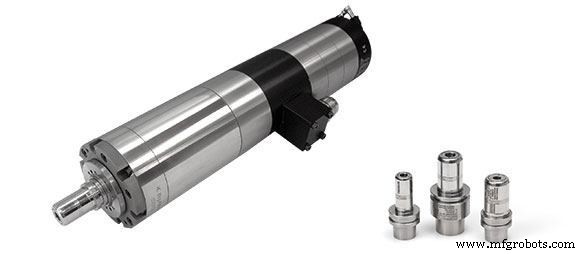
其次主轴和刀柄。两码事,但一偏另废。需高RMP、极低跳动的刚性主轴。主轴有跳动,世上最同心真圆刀柄也帮不上大忙。话虽如此,顶级高速主轴配最佳刀柄能产出意想不到的结果。HSK系列刀柄因与主轴界面促进高刚性同心度,硬材加工中最热门之一。
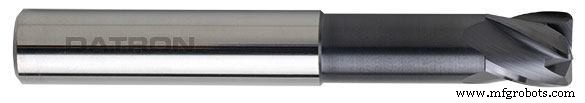
当然少不了刀具。稍查研发现许多刀具厂商做硬材加工专用刀具。我对孩子说我全知,可惜你们不那么轻信。多数厂商有专家协助选材和特定切削刀具,建议利用这些服务。硬材加工刀具需涂层以抗高热和极高磨损力,花时间学习。
刀具多不便宜,别措手不及。做足功课! 若采购申请让老板因刀具价格呛咖啡,你能抛出一堆大词证明采购合理,他别无选择只能签字。要两个申请四个。这样他批两个时觉得省钱挺胸,你却得想要的。屡试不爽,非我第一回。
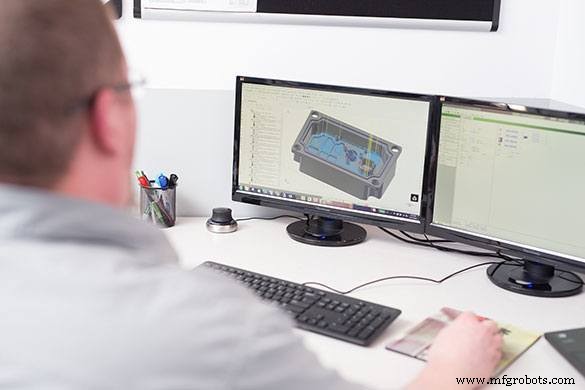
回正题。拼图最后一块(不,拼图永无止境……)是CAD/CAM软件。硬材加工最重要考量之一:编程软件能控制刀具负载。要刀具恒定负载无尖峰,需环切铣削,或我常叫的动态策略。动态铣削原理对硬材加工是刀具轻度、恒定啮入材料。无尖锐下刀,平滑恒定力。主流CAD/CAM包现在都有动态铣削形式。动态策略细节见我近期博文。
车间、车库或任何用这些工具策略的地方,知识就是力量。研习、问老前辈、谷歌——无论如何,游戏名叫学习。进挑战前知道越多,越易克服。祝你硬材加工初步顺利——会开启你眼界。
数控机床