


Fanuc G87 径向钻孔循环指南:适用 21i/18i/16i 系列车床
G87 径向钻孔循环
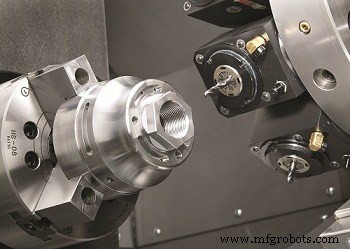
Fanuc G87 径向钻孔循环用于启动侧面径向钻削循环,配合动力刀具。适用于 Fanuc Series 21i/18i/16i-TA 及兼容系统。
编程实例
编程格式
G87 X F Q P R
参数定义
| 参数 | 说明 |
|---|---|
| X | 钻孔终点绝对坐标 (直径值) |
| F | 钻削进给 (mm/min) |
| Q | 每刀切深 (千分之一毫米/μm) |
| P | 孔底停留时间 (千分之一秒) |
| R | 循环起点到孔口起点的增量距离 |
加工动作序列
G87 循环中,钻头按设定 Q 值分层啄钻,每层钻至深度后快速退回断屑或底切,循环结束时快速返回起始点或 R 点。
取消 G87
使用 G80 或 01 组任意 G 码 (G0/G1/G2/G3) 取消径向钻孔循环。
相关参数设定
G87 可配合断屑或底切模式,由参数 5101 Bit 2 控制:
- Bit 2 = 0:断屑模式 (默认退让距离由参数 5114 决定)。
- Bit 2 = 1:底切模式 (出厂默认),退刀至距上一层底部参数 5114 设定距离处再进刀。
参数 5114 含义:
- 底切模式:重新进刀时距上次底部的停留距离。
- 断屑模式:两层之间的退让量。
编程示例 (补充)
G0 X100 Z0          (定位到孔口平面)
G87 X60 Q2000 P500 F80 R-5  (钻深至直径 60,每层 2mm,停留 0.5s,进给 80,R 点 -5)
C90                 (分度下一孔,G87 模态下自动执行)
C180
G80                 (取消)
最佳实践
- 优先使用底切模式 (Bit 2=1) 加工钢件,减少切屑缠绕。
- 铝/铸铁等易断屑材料可设 Bit 2=0 缩短循环时间。
- R 点设置应大于工件最大外径 + 安全余量,避免快速移动碰撞。
- 动力刀具主轴转速 (S) 需在 G87 前用 M303/M403 等专用 M 码设定。
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- 精通Fanuc G72端面循环:完全指南与编程技巧
- Fanuc车床G74啄钻循环:高效钻削实战
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- CNC Fanuc G73型面循环:全面指南
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc控制器CNC车床精密刀具对刀技巧
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc 21i/18i/16i 内螺纹车削:G76 螺纹循环编程实例