


高速加工全解析:技术演进、核心定义与应用边界
高速加工发展史
高速加工技术源于德国发明家Carl Salmon博士1920年代研究。他发现:特定工件金属在刀具-工件界面产生的热量,会在某一临界主轴转速达到峰值。高速加工广泛应用于复杂型腔模具制造、航空航天结构件加工,核心特征是“极快、极浅、低压”切削,大幅提升材料去除率。
高速加工核心定义
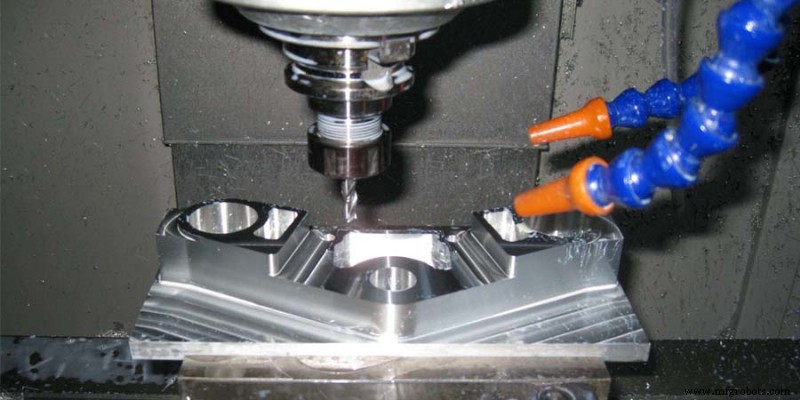
随高速切削技术发展,高速铣削应用日益广泛,受制造企业与科研界高度关注。普通铣削采用低进给大切深,高速铣削则采用高进给小切深。高速铣削主轴转速通常15,000-40,000 r/min,最高达100,000 r/min。切削钢材时切削速度约400 m/min,较传统铣削提升5-10倍。
行业常见误区
- 高速铣削=配高速主轴的铣床
- 主轴转速越高加工越快
- 高速铣削仅为替代传统铣床的新技术
- 20,000 rpm主轴足够模具生产
- 高速铣削仅提升轴向伺服速度
- 高速铣削只能加工电极
高速铣削是系统工程与应用哲学
发挥高速切削效能需五大环节紧密协同:
- 高速刀柄与刀具
- 高速主轴
- 高动态XYZ轴
- 高速CNC数控系统
- 高速编程策略
刀具接触工件前需考量六大要素:
- 材料类型与特性
- 加工策略
- 刀具型式选择
- 切削参数、刀具选型与动平衡
- CAM编程
- 材料选择
高速加工应用范围
- 匹配主轴规格,保障稳定性安全性,刀具直径不宜超16mm(HSK-E40);
- 去除率相对传统铣削较小,极适合小型零件与模具加工;
- 可拓展至薄板加工、微加工等新应用领域;
- 是软材料或超硬材料的新概念加工方法。
高速加工面临的挑战
车间需综合考量:材料选型、主轴功率、工件几何适应性、厂房空间、零件复杂度、高速专用CNC机床、操作员培训。如内部/隐蔽切削几何特征限制最大欠切深度;非高速专用机床易产生碎模具与碎屑。
制造工艺