


CNC 加工解析:金属与塑料零件的精密制造指南
CNC 加工是当今最常见的减材制造技术,是生产定制金属和塑料零件的高度灵活且稳健的方式。利用 CAD 模型,CNC 机床用各种切削工具从实心块中精确切削材料。
总体而言,CNC 加工生产的零件公差严格、材料性能优异。因其高重复性,适合单件和中小批量生产(最多 1000 件)。但因减材技术特性,其设计限制比3D 打印更多。
本入门指南概述技术基本原理及其与关键优势和局限的关系。也解释了两种主要 CNC 机床配置——铣削和车削——的关键差异。
CNC 加工:制造与设计指南
必备福利:下载我们的免费 CNC 加工指南,40 多页让您全面掌握这一减材技术。
CNC 加工如何工作?聊聊铣削与车削
CNC(计算机数控)加工系统主要有铣削和车削两大类。因各机型特性不同,铣削和车削各自独特适合制造不同几何形状。
让我们分解这两种不同机床配置如何制造零件。
CNC 铣削如何工作?
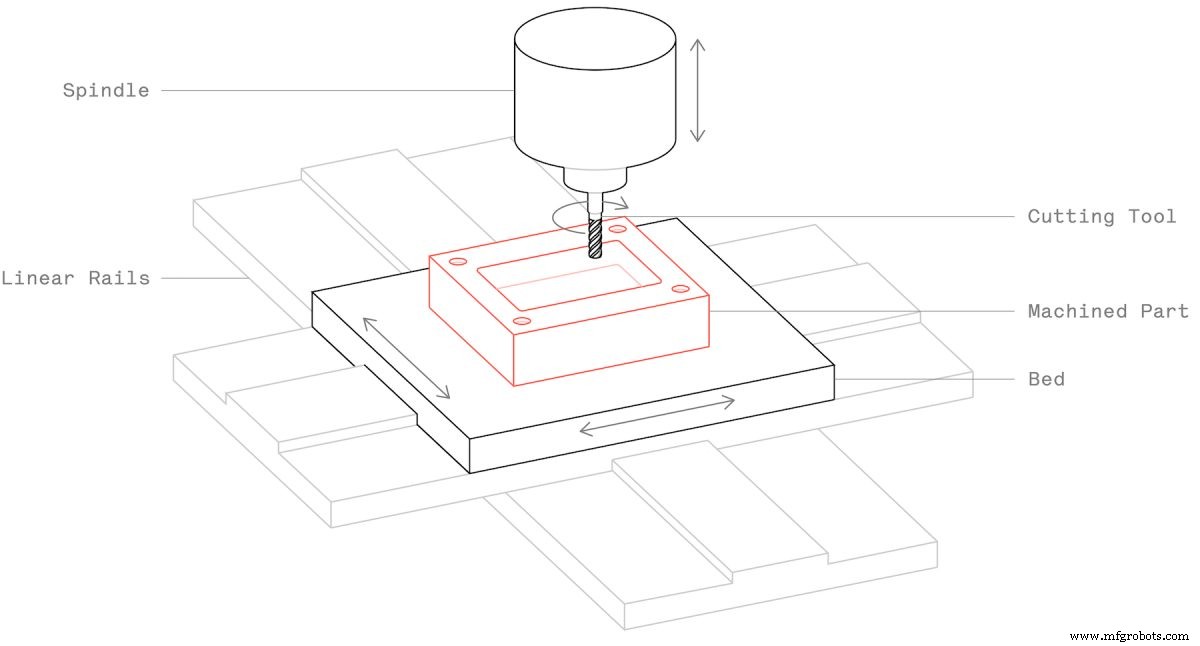
CNC 铣削是最流行的 CNC 机床架构。事实上,CNC 铣削常作为 CNC 加工的同义词。CNC 铣床使用旋转切削工具从安装在机床工作台上的工件上切削材料。
大多数 CNC 铣削系统有 3 个线性自由度:X、Y 和 Z 轴。更高级系统通过工作台和/或刀具头旋转(A 和 B 轴)拥有 5 个加工自由度。五轴机床可生产几何复杂度高的零件,并可能消除多道工序需求。
以下是 CNC 铣床将 CAD 模型转化为定制零件的流程概览。
- 操作员将 CAD 模型转换为 CNC 机床可解读的指令系列(G 代码)。
- 材料块(称为毛坯或工件)切割至尺寸并放置在构建平台上,使用虎钳或直接安装在工作台上。
- 精确定位和对齐工件对制造精准零件至关重要。可使用专用计量工具(触针)辅助定位对齐。
- 专用切削工具以极高转速(数千 RPM)旋转切削材料。先快速低精度切削达成大致几何,再进行几次高精度精加工得到最终零件。
- 若模型有单次装夹无法让切削工具触达的特征,操作员需翻转工件并重复上述步骤。
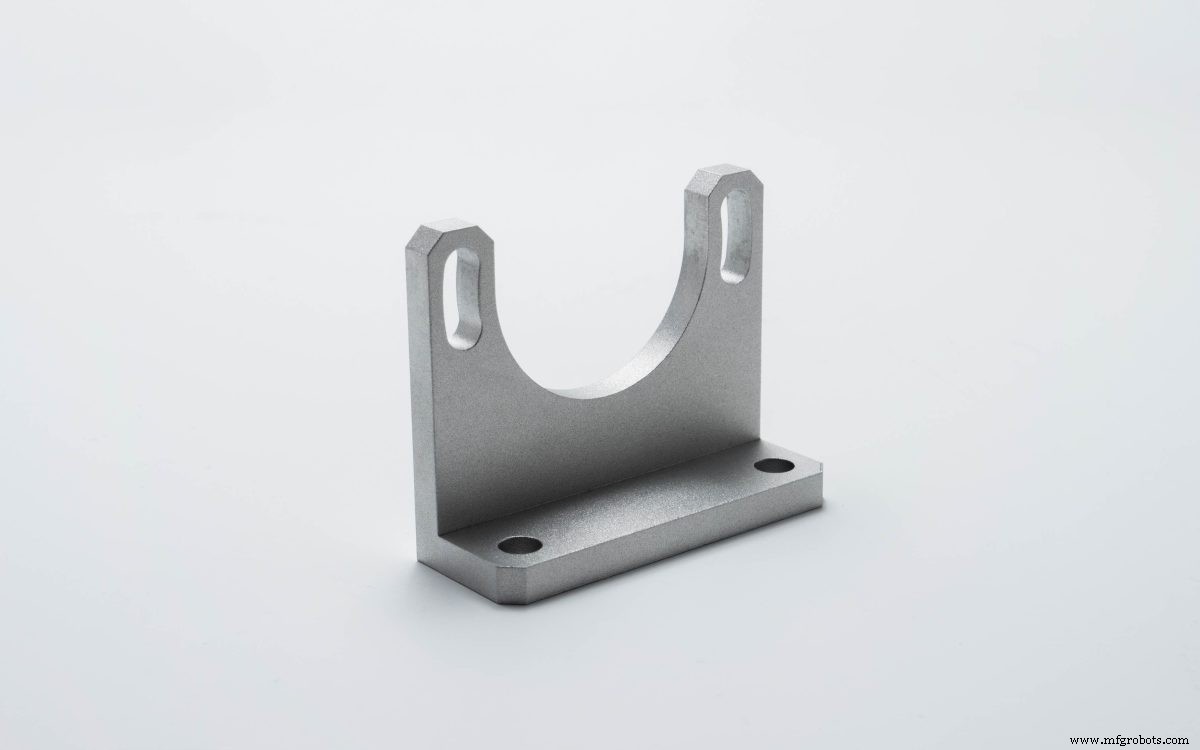
加工后需对铣削零件去毛刺。去毛刺是去除成品零件微小缺陷的手工过程。这些缺陷通常见于锐边,源于加工时材料变形。例如钻头钻透通孔远端会留下需去除的瑕疵。
随后若技术图纸指定公差,需检测零件关键尺寸。完成此步骤后,零件即可使用或进行后处理。CNC 加工零件(铣削和车削)的后处理内容丰富,建议复习或提升相关知识。
CNC 车削如何工作?
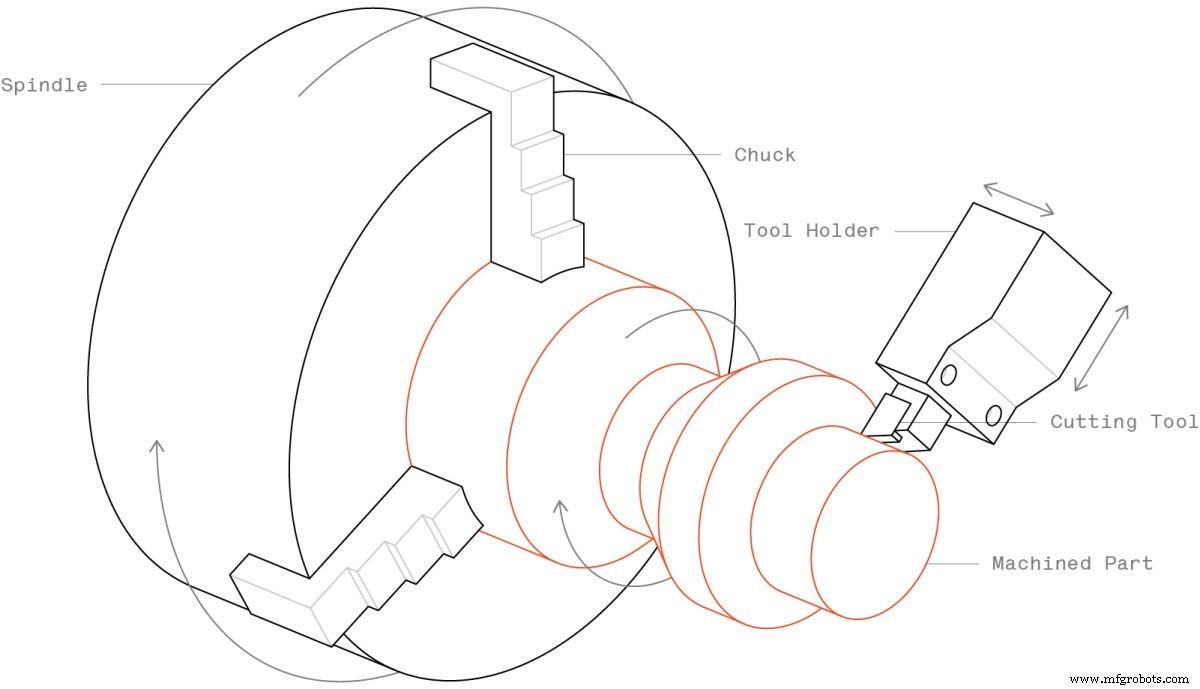
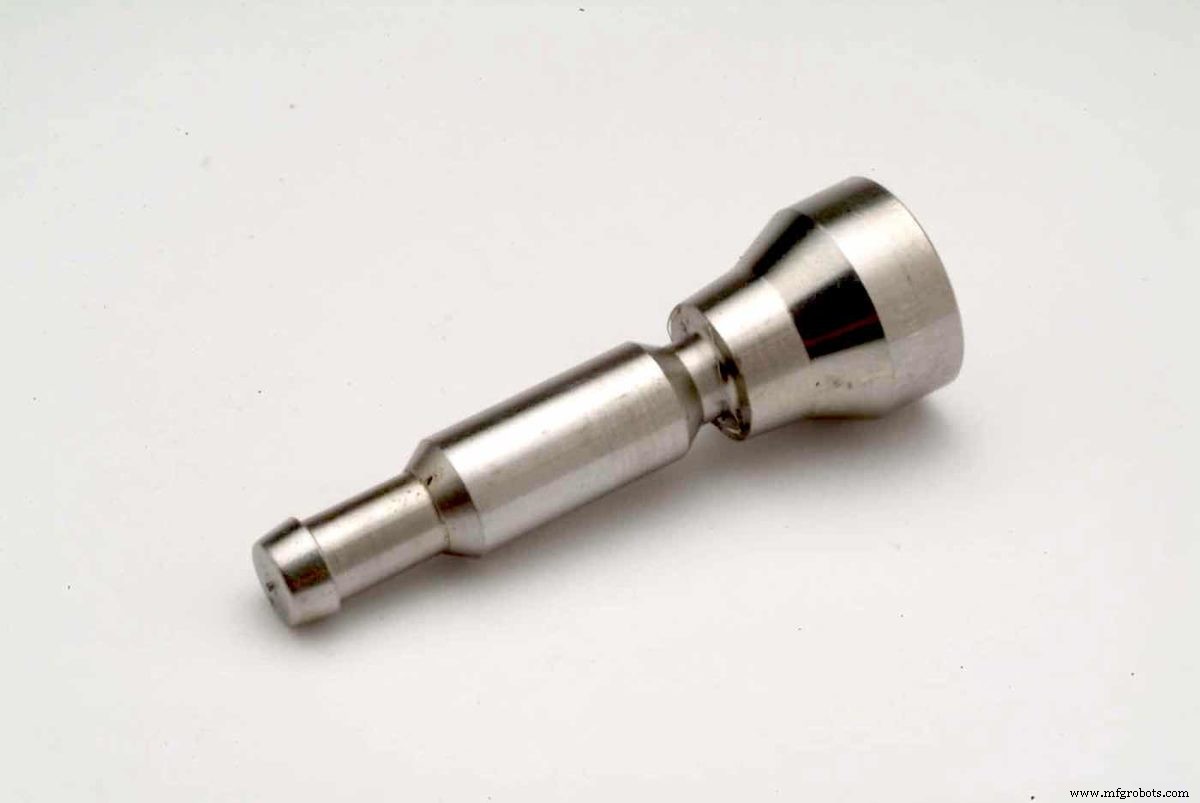
CNC 车床使用固定切削工具从安装在旋转卡盘上的工件上切削材料。这是制造中心轴对称零件的理想方式。车削零件通常比铣削零件生产更快、成本更低。
通常 CNC 车削系统(即车床)用于制造圆柱形零件。配备 CNC 铣削刀具的现代多轴 CNC 车削中心可制造非圆柱形零件。这些系统结合 CNC 车削的高生产率和 CNC 铣削的能力,可制造具有旋转对称性的大量几何形状,如凸轮轴和径向压缩机叶轮。
CNC 车削机床制造零件的流程概览:
- 操作员从 CAD 模型生成 G 代码,装入圆柱形毛坯材料。
- 工件高速旋转,固定切削工具描绘轮廓,逐步切削材料直至获得设计几何形状。
- 内部切削工具和中心钻可用于沿工件中心轴钻孔。
- 若需翻转或移动工件则重复此过程。否则切削完成后零件即可使用或进一步后处理。
因 CNC 铣削和车削系统界限模糊,本指南后续主要关注更常用的 CNC 铣削制造工艺。
CNC 加工参数快速指南
大多数加工参数由操作员生成 G 代码时确定。我们要介绍的主要参数是 CNC 机床的构建尺寸和精度。
CNC 机床构建区域相对较大,尤其是对比 3D 打印机。CNC 铣削系统可加工尺寸高达 2000 × 800 × 100 mm (78″ × 32″ × 40″) 的零件,CNC 车削系统可加工直径高达 Ø 500 mm (Ø 20″) 的零件。
CNC 加工可制造高精度、严公差零件。CNC 机床甚至可达 ±0.025 mm (.001″) 公差,不到人类平均发丝直径一半。若技术图纸未指定公差,操作员通常按 0.125 mm (.005″) 精度加工。
CNC 加工最常用的切削工具有哪些?
为创建广泛几何形状,CNC 机床使用多种切削工具。以下是铣削最常用的加工工具。
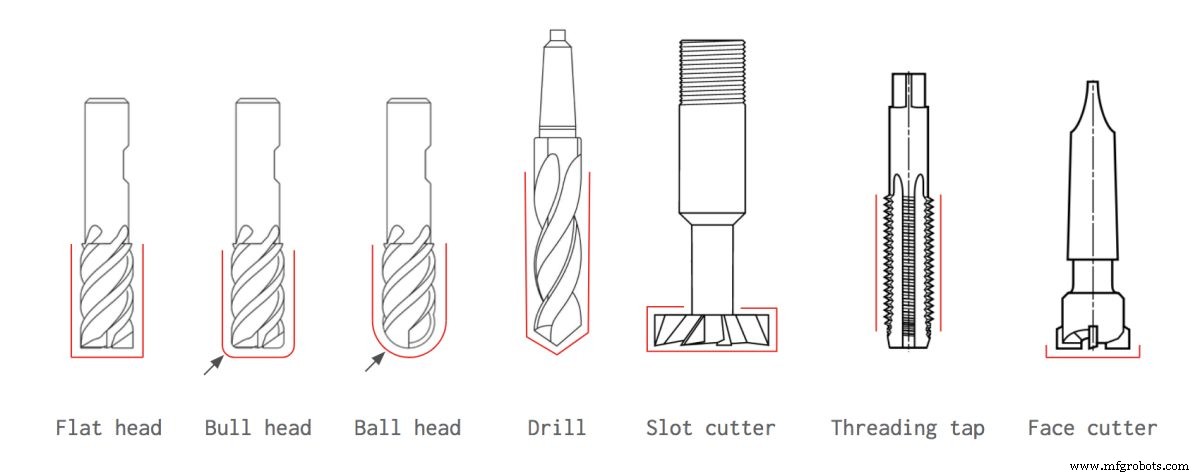
平底刀、牛头刀和球头刀用于加工槽、沟槽、型腔和其他垂直壁。因各自几何能力不同,可加工多种特征。球头刀也常用于五轴 CNC 加工制造曲面和自由形态几何。
钻头当然是快速高效创建孔的最常用工具。标准钻头尺寸见此处. 非标准直径孔可用平底钻(螺旋路径)加工。
槽铣刀刀杆直径小于切削刃直径,允许这些铣削工具通过从垂直壁侧面切削材料来加工 T 槽和其他下切特征。
攻丝刀用于加工螺纹孔。制造螺纹需精确控制攻丝刀旋转和线速度。机械车间仍常依赖手工攻丝。
面铣刀用于从大面积平面去除材料。直径大于立铣刀,加工大面积所需行程更少,减少生产平面零件总加工时间。操作员常在加工循环中进行面铣步骤以准备毛坯尺寸。
CNC 车削同样有广泛切削工具,涵盖端面切削、螺纹和沟槽切削等所有加工需求。
CNC 加工几何复杂零件:有哪些设计限制?
虽然 CNC 加工提供令人印象深刻的设计自由度,但车削和铣削机床无法制造所有几何形状。与 3D 打印不同,设计越复杂,加工成本越高。这是因更复杂零件需要额外步骤。
CNC 加工的主要限制与每个切削工具几何形状有关。工具几何决定零件圆角,大多数 CNC 切削工具呈圆柱形且切削长度有限。这些因素使锐利内角极具挑战性。
刀具触达性是另一大限制。例如三轴系统只能达到特定复杂度。若为三轴机床设计,所有零件特征只能从正上方直接触达。五轴系统灵活性更强,可调整工件与刀具夹角以触达更难触及的区域。
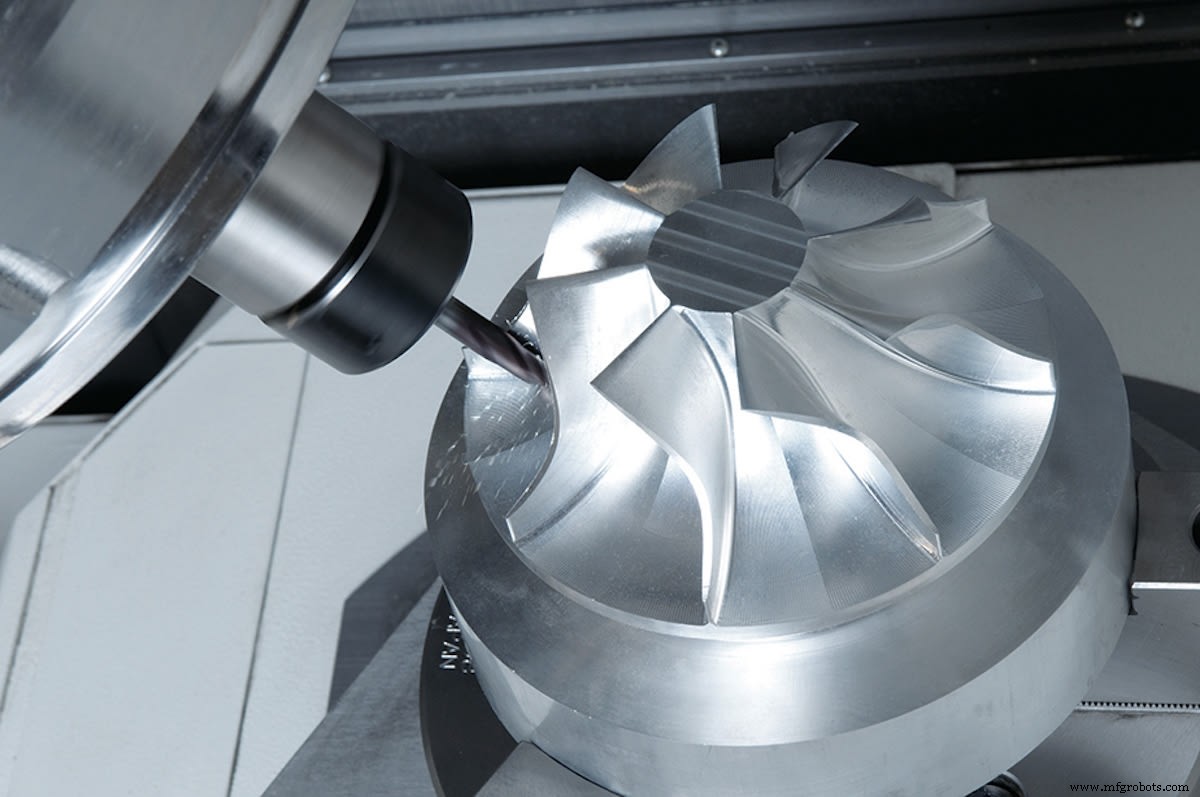
此外,薄壁或其他精细特征零件对 CNC 机床极具挑战。薄壁易因车削或铣削力产生振动并可能断裂。我们建议金属零件最小壁厚 0.8 mm,塑料零件 1.5 mm。
了解不同机型可设计的复杂度及限制,对确保零件按设计出炉并达到质量标准至关重要。更多关于设计如何节省 CNC 加工时间和成本的指南,请查看这篇文章。
CNC 加工有哪些特点?
CNC 加工一大优势是能从极宽材料选择中持续生产坚固零件。CNC 机床几乎能处理所有工程材料。
与 3D 打印相反,CNC 加工制造的零件具有完全各向同性的物理性能,与加工所用毛坯材料块体性能完全一致。
CNC 加工主要用于金属的原型制作和大批量生产。塑料加工通常更难,因其刚度和熔点较低,但我们常见的一个有价值用例是量产注塑成型前,先用 CNC 加工塑料功能原型。
CNC 加工材料成本如何?
CNC 加工材料种类繁多,不同材料成本差异大。每种材料价格不同,物理性能也影响整体加工成本。
铝 6061 是生产金属零件最经济选择,150 × 150 × 25 mm 毛坯约 $25。ABS 最便宜,同尺寸约 $17。从加工难易度影响成本看,不锈钢是典型例子。它比铝硬得多,加工更难,增加总成本。
以下是 Hubs 平台最热门材料及其重要特性的综合概览。
| 材料 | 特性 | 成本对比 |
|---|---|---|
| 铝 6061 | 良好强重比、优异可加工性、低硬度 | $ |
| 不锈钢 304 | 优异机械性能、耐腐蚀和酸、相对难加工 | $$$ |
| 黄铜 C360 | 高延展性、优异可加工性、良好耐腐蚀性 | $$ |
| ABS | 优异抗冲击性、良好机械性能、易受溶剂影响 | $$ |
| 尼龙 (PA6 & PA66) | 优异机械性能、高韧性、耐湿性差 | $$ |
| POM (Delrin) | 高刚度、优异热学和电学性能、相对脆 | $$ |
如何了解更多 CNC 加工材料?
Hubs 提供的 CNC 加工材料有很多值得学习的地方。深入了解单个材料或材料组,请查看我们 YouTube 频道的专题视频。
CNC 加工的后处理和表面处理
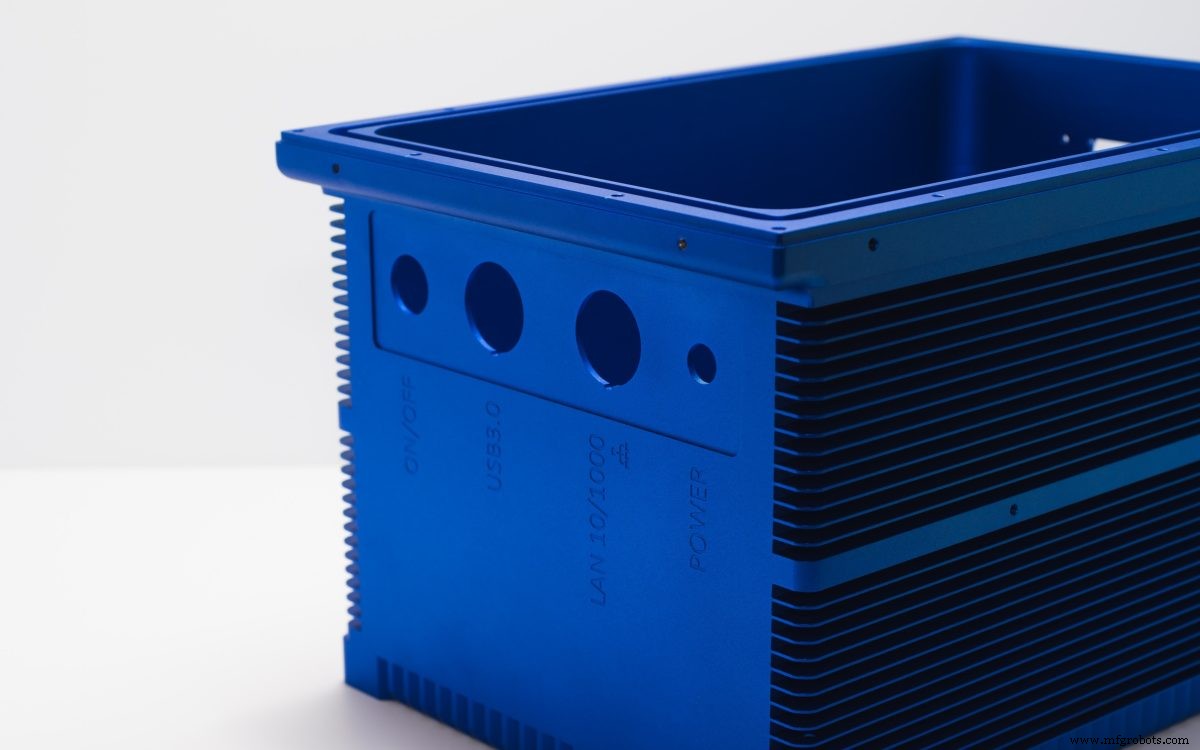
刚下机的 CNC 加工零件通常有可见刀具痕迹,并不总是符合零件要求。有多种后处理方法可改善零件表面外观,提升耐磨、耐腐蚀和耐化学性。阳极氧化、喷砂和粉末喷涂都是定制零件表面处理的可行方法。
本文为通用指南,不深入探讨后处理和表面处理。可在这份实用指南中探索 CNC 加工最常用技术和表面处理。
CNC 加工的优势和劣势是什么?
虽然 CNC 加工是跨越原型到中规模最终用途零件生产的许多应用的可行甚至理想制造工艺,但也有缺陷。本节介绍这一减材加工工艺的优势和局限。
CNC 加工提供优异精度和重复性。铣削和车削均可生产极严公差零件,使 CNC 成为航空航天、航空和汽车等高端应用的理想选择。CNC 加工用材料大多具有优异且完全各向同性的物理性能,适合大多数工程应用。
总体而言,CNC 加工是生产低到中等数量金属零件最具成本效益的制造工艺。可用于单件原型或生产多达 1000 件。
虽然这些优势使 CNC 加工对工程师极具吸引力,但减材技术本质使某些更复杂几何形状制造成本极高甚至不可能。
从财务角度看,CNC 加工启动成本远高于 3D 打印。若要生产低成本塑料原型,3D 打印在设置上可能更好。
CNC 加工交付时间也比 3D 打印长,平均交期 10 天对比 3D 打印的 2–5 天。CNC 机床不如 3D 打印机普及,因操作需要更多专业知识。
Hubs 的 CNC 加工经验法则是什么?
让我们分解 CNC 加工金属和塑料定制零件的关键参数。
| 关键 CNC 参数 | Hubs 建议 |
|---|---|
| 尺寸精度 | 典型:±0.125 mm (.005″) 最大:±0.02 mm (.0008″) |
| 最小壁厚 | 金属:0.75 mm (0.030″) 塑料:1.5 mm (0.060″) |
| 最大构建尺寸 | 铣削:2000 × 800 × 100 mm (78″ × 32″ × 40″) 车削:Ø 500 mm (Ø 20″) |
常见问题
CNC 加工最佳应用是什么?
CNC 加工适合一次性制造和每几百到 1000 件的中小批量生产。我们建议用 CNC 加工生产金属原型,因其最具价格竞争力。零件需极严公差时也应选 CNC 加工。
最常用的 CNC 加工切削工具有哪些?
CNC 机床使用多种切削工具实现更广零件几何形状。包括钻头、槽铣刀、攻丝刀、面铣刀和平底刀、牛头刀、球头刀。
哪些行业最多使用 CNC 加工?
CNC 加工是广泛使用的减材制造工艺。大量行业依赖 CNC,包括航空航天、汽车、航空、运输等核心领域。飞机零件需极高精度制造以确保整机按设计完美运行。
CNC 加工完全自动化吗?
CNC 加工大部分自动化并依赖预编程软件。CAD 软件设定零件尺寸,CNC 机床用其生产实体零件。通常极少需人工干预,但极复杂工艺可能需额外人工。近乎完全自动化使 CNC 加工成为可重复、可信赖的制造工艺。
数控机床