


深度解析四大类CNC机床:打造最优制造方案
我们公司中间名“Fab”代表制造,我们大量销售折弯机、剪板机、激光、水射流、等离子切割等制造设备。我们在制造设备上表现优异,在收购销售二手CNC机床上同样擅长,南方制造团队中许多人职业生涯全奉献给CNC机械。
南方制造CNC业务覆盖广泛的CNC(计算机数控)类别,如车削和铣削,常被称为“制屑”机床,因切削金属产生切屑。符合此描述的四类CNC机床包括:
1) 车削
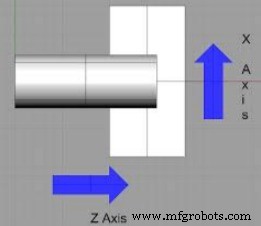 车削机床通常为卧式,起步为刀具简单的二轴控制。切削刀具可能为手动安装单刀架式,或安装在分度刀塔上的系列刀具。这称为固定主轴原理:工件夹持在卡盘或筒夹中,刀具围绕工件运动。
美国销售的车削机床绝大多数为简单二轴配置。立式车削适用于直径大、长度相对较短的工件,将在另一博客深入探讨。
利用工件主轴“C”旋转轴和刀塔旋转/动力刀具,可实现铣削功能,在工件上加工各种铣削特征。对“车铣复合”车床的进一步增强是增加“Y”轴,使动力刀具能在主轴中心线上下移动。
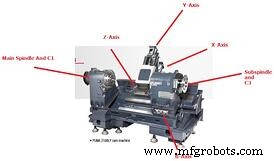
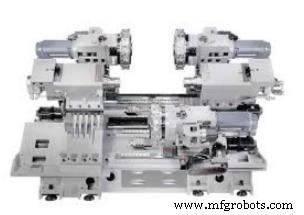 基于上述概念,可增加对置第二主轴。第二主轴(常称副主轴)能在工件切断时从主轴接管,进而对工件背面进一步加工。随后可加第二刀塔,增加刀具容量,允许双主轴同时切削,缩短循环时间。针对夹持式零件或棒料机,甚至可加第三、第四刀塔。
从2轴到12轴甚至更多,CNC车床可适配最终用户的各种应用。
查看我们的二手CNC机床库存
2) 走心式车削(瑞士型)
“滑动主轴”原理严格用于棒料加工,通常棒料精磨以维持通过导套的紧密配合,切削刀具定位在导套端面附近。
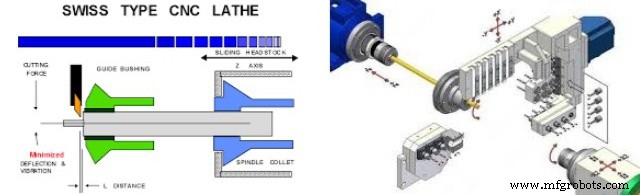
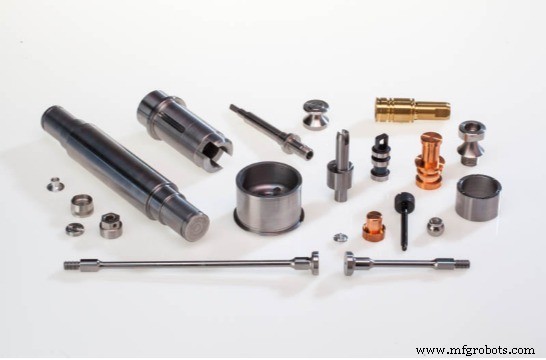
除刀塔式车床外,还有主要用于简单二轴车削的排刀式车床,和专为棒料加工多轴复杂零件的走心式车床。走心机独特优势:能车削细长零件而无挠度问题,这在“固定主轴车床”上会出现。
3) 立式CNC铣削
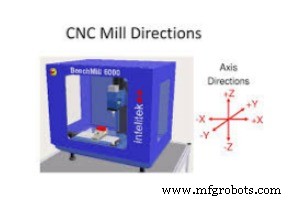 大多数CNC铣削在垂直平面进行,从基础二三轴桥港式膝式铣床到典型VMC(立式加工中心)的X、Y、Z三轴运动。
VMC配备刀库和自动换刀机构,移除完成任务的旧刀、从刀库调取新刀。
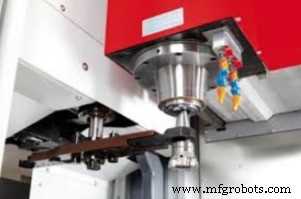 多数VMC用锥柄刀具如BT或CAT,也可用HSK等现代欧洲标准刀具。因刀具夹持在主轴,高速机(10,000 RPM+)可能要求刀具动平衡。
加工中心刀具适用于立式和卧式机床。
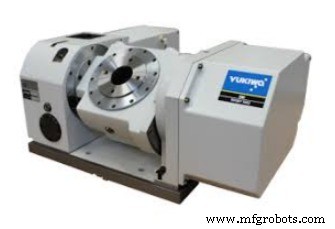
可加装分度盘提供额外能力,配合CNC控制额外轴。通常加第四或五轴,常两者皆加。旋转可作用于零件侧面或端面。进一步可通过工作台实现回转倾斜。
4) 卧式CNC铣削
同立式铣削,刀具旋转、工件静止,但主轴旋转90度。工件安装在至少有X、Y轴的工作台上,在刀具周围移动。
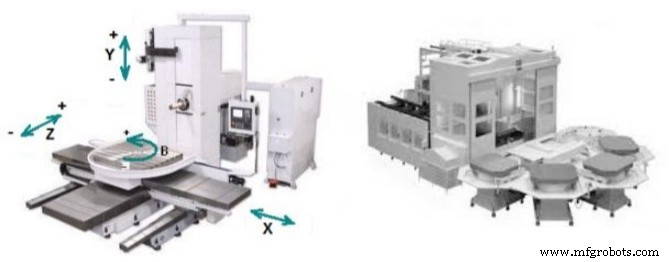
X、Z轴上安装的旋转轴(第四轴)在卧式加工中心极常见。卧式极适配托盘和多托盘系统(如下图)。自动化是卧式加工中心关键优势:加工区外托盘可在主轴运行时装卸,从而提升卧式加工效率超越立式。
工业设备