


CNC铣削加工类型全解析
计算机数控(CNC)加工是将各类金属、塑料及复合材料成型为零件的重要工艺,凭借高重复性和高精度,广泛应用于各类制造领域。
CNC加工是车削、铣削、钻削等多种工艺的统称,其中CNC铣削是工业和商业零部件生产中的核心工艺之一。
CNC铣床结合计算机控制精度,实现多点刀具的旋转与定位。原材料按预编程工序通过,刀具沿X、Y、Z三轴移动精准切削。针对复杂几何形状,五轴CNC铣床可同时沿三个线性轴和两个旋转轴运动。
CNC加工车间常见的铣削类型有哪些?本文为您详细解答。
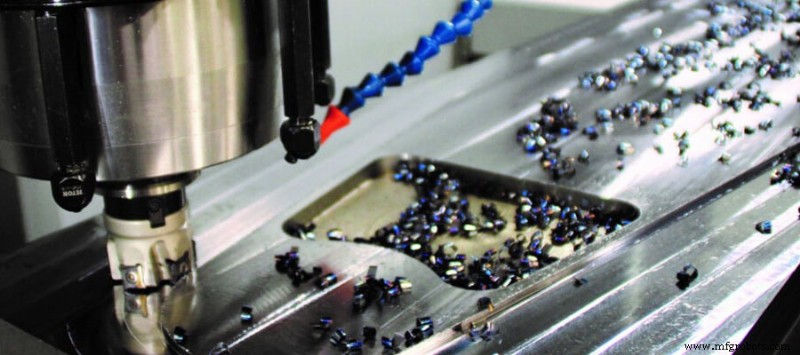
平面铣削
平面铣削用于加工平坦水平表面,又称板铣。该工艺利用刀具沿工件表面移动去除材料。平面铣削中,刀具旋转轴线与工件平行。根据工作台与材料相对运动,可分为顺铣和逆铣。通过将工件装夹在平行于铣床工作台的平面上、刀具安装在标准主轴上实现。
面铣削
面铣削是指刀具轴线与加工平面垂直的加工方式。所用刀具周边和端面均有齿,各组齿分工明确:周边齿切削,端面齿精加工。面铣可获得更高表面质量,可采用立式或卧式方式。
与面铣刀具相比,材料去除用刀具齿数更多。接触平面材料的齿用于精加工,边缘齿用于切削毛坯。
角度铣削
此类铣削中,刀具与工件表面成特定角度。角槽可为单角或双角。用于加工既不平行也不垂直于刀具轴线的平面。
该方法将刀具旋转轴线与工件表面成角度放置,按设计要求切出角度,如槽或燕尾槽。
燕尾槽铣削是角度铣削典型案例。按设计要求,刀具角度为45°、50°、55°或60°。先用侧铣刀粗加工舌部或槽部,再用角铣刀精加工角边和底部。
成形铣削
成形铣削使用成形刀具加工不规则轮廓零件。可实现非平面切削,如轮廓、曲线和圆弧。每种曲线需特定刀具以实现精准成形切削。
成形铣削是加工不规则表面(如曲面或全曲线)的功能。可用成形铣刀或飞刀形成切削轮廓,一次切削完成成形。常见成形铣削包括工件半圆槽、珠状或四分之一圆角加工。成形铣削刀具类型包括凸形、凹形和圆角刀,可磨削至所需圆直径。成形铣削可一次切削创建复杂图案或加工多个复杂表面。半球形和半圆形腔、珠状件和轮廓也可由此工艺成形。
双侧铣削
双侧铣削使用一对侧铣刀同时加工工件两个平行表面。两刀朝向相反,工件被其“跨坐”在中间。此类铣削更适合一次切削加工多个垂直表面。
双侧铣削中,两个或多个平行垂直表面一次切削完成。通过在同一刀架上安装两把铣刀并按工件精确宽度间隔实现。工件两侧同时加工,尺寸精准可控。工件装夹于分度夹具或立式回转虎钳上。
组合铣削
组合铣削在一刀架上安装多把铣刀,切削不同水平面。所用刀具直径不同,刀具转速按最大直径刀具计算。
组合铣削通过将工件送入多把直径相同或不同的刀具,同时加工工件多个表面。该工艺可对复杂零件进行更复杂切削,缩短生产周期。若工件需多次切削(如槽、平面、角槽),组合铣削是完美选择。
CNC铣削优势在于能切削多种材料,且比传统加工更快生产定制设计零件。经验丰富的CNC加工服务商更懂得选择适合的铣削类型。若您寻找值得信赖的CNC加工服务商,可考虑SANS Machining。
制造工艺