


走心式车床:钟表制造的精密工艺基石
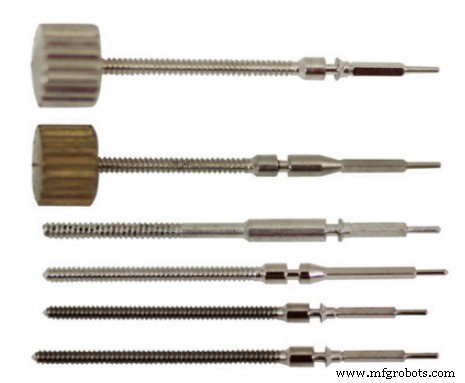 走心原理19世纪在瑞士为制造极小、极复杂、细长钟表零件而发明。钟表业对瑞士至关重要,故发明走心车床,解决常规“固定主轴车床”无法加工的问题。因钟表零件极大长径比和需精细小刀具的微小直径。
固定主轴车削
固定主轴原理下,长径比超4:1时工件在刀具压力下易挠度偏移。这是常规车床极限:工件伸出长度后车削至给定直径。视原料尺寸、长度、目标直径、完成走刀次数,有时可超4:1。
 尾座和稳定架可辅助加工更长工件,但仅对大尺寸有效。走心机涉足直径范围通常≤38mm,最大用量在1英寸以下。
走心自动车床称呼多样:走心型、瑞士螺丝机、滑动主轴车床等。瑞士CNC机床用于常规机床无效的多行业:医疗器械、骨螺钉、牙种植体、电气连接器触点、钟表零件等小型精密复杂零件,且均为棒料加工。
走心自动车床专为棒料设计,通常用12英尺长棒料。许多配自动料仓送料器,多根棒料自动换料。高产量生产是CNC走心机常态。
极少数情况下走心机用于二次操作:车好零件重新夹持在主轴做额外加工。
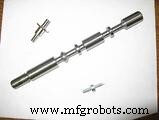
典型走心零件
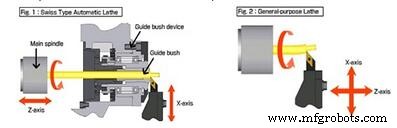
 走心车床高效加工细长棒料零件的关键因素是导套。导套安装在主轴铸件内,内径按棒料直径配合至十分位。棒料夹持在滑动主轴后方筒夹中。棒料通过导套(Z轴)推进,车刀在导套前端给定直径(X轴)切削,工件几乎零挠度完成车削。
早期凸轮驱动走心自动机,导套不旋转。故棒料须无心磨至极紧公差,维持与导套内径持续紧配合。棒料在静止导套内旋转产生高摩擦,要求切削油同时导向导套和刀具。
今几乎所有走心机制造商标配驱动同步导套,随主轴筒夹1:1旋转,大幅消除摩擦发热。虽如此,多数走心机房仍用切削油而非水基切削液。切削油润滑机床、防锈防早期磨损。用水基冷却液的二手走心机大幅贬值,买家知情后极难转手。
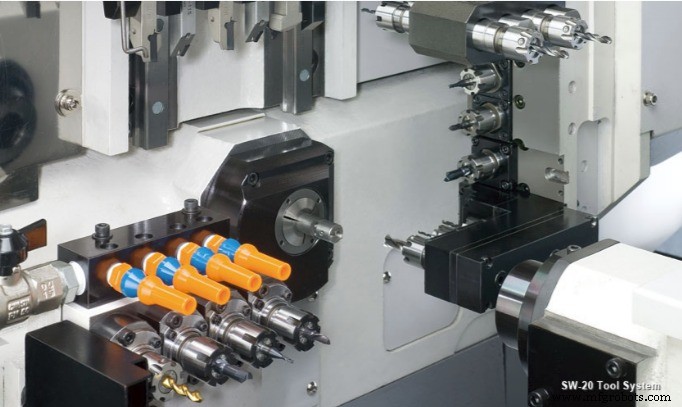
今CNC走心自动机远超原始纯车削的凸轮驱动走心机。今近乎所有走心机双主轴——主/副,各配独立“C”轴、动力刀具、允许动力刀具上下越过中心线的“Y”轴。多厂商还含“B”轴或回转轴,对应刀具组可完成立体特征。
除这些现代进步,还有混合型号:部分厂商提供满配机型可带/不带导套运行。用于系列零件较短、不带导套更实用时。不带导套运行时,导套座移除,主轴筒夹伸入主轴铸件,机床如线性Z轴固定主轴车床运行。此时原料可为普通轧制材,允许外径变动。
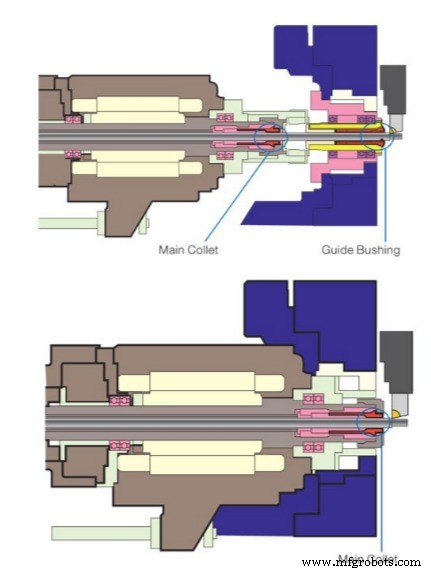 下图展示带导套滑动主轴与去导套后直接从主轴筒夹车削的区别。这种切换能力仅限特定品牌及其特定型号。
二手走心机经8-10年高产量运行通常仍保持良好运行状态。切削油大幅延长机械部件寿命——如多数走心车床的线性导轨。小而精密零件对机床负荷小,不如8-10英寸卡盘车床苛刻。
最热门走心机品牌为Star、Citizen、Tsugami——但也有Tornos、Hanwha、Nexturn等小份额品牌。通常难觅4-5年车龄顶级品牌,因用户倾向留用满配走心机至见重大技术变革才考虑转售。
工业设备
- CNC车削核心问答:原理、成形范围与工艺选型指南
- 钻攻机/钻攻中心专家指南:定制化与多功能复合的双轮驱动
- PAC与PLC核心差异深度解析
- 电火花加工(EDM):非接触的精密制造
- 马扎克CNC机床全景解析:产品矩阵与核心能力
- 棒料机加速小批量车削:快速换型是关键
- CTX 410/510:新一代通用车削机床
- Hardinge发布GS 51A与RS T-42先进车削中心:集成自动化与原型征求反馈
- Traub TNL18 P滑动主轴自动化:瑞士型与生产车削的五轴单装夹精度
- EvoDeco单主轴车削机与完整Tornos/Almac CNC产品线
- Tornos Swiss ST26:交钥匙高性能走心式车削中心方案
- 溶剂染料与活性染料:应用优势与行业洞察