


EDM线切割选丝指南:速度、精度与表面质量的平衡艺术
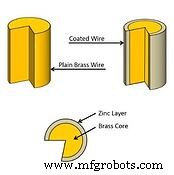 线切割电火花加工(EDM)能以精密精度和极细表面光洁度切割惊艳形状。丝材选择繁多,各有优劣。您需保持两微米公差,还是追求极致速度?这里简述两大基础丝材类型。
涂层丝
若只求极致速度清理料段以便下一工序,大直径.012-.014英寸涂层丝是首选。涂层丝芯为高导电铜或黄铜,外覆锌铜薄涂层。外层保护内芯,允许高功率设置、增加“通电时间”实现更快材料去除率。
涂层丝另一优势:同等发生器设置下比纯黄铜丝断丝少。涂层丝分A-D类型,各类型针对不同应用提供特定收益。虽速度是涂层丝对纯黄铜丝最大优势,但部分涂层丝在精度、表面光洁度、差冲洗条件、硬质合金等材料上更优。
须考虑成本因素。虽涂层丝切割速度比纯黄铜丝快20-30%,但需评估高成本是否合理。
纯黄铜丝
纯黄铜丝头号优势是成本。若应用非时敏且冲洗条件好,纯黄铜丝是最佳最经济选择。
特定切割条件下纯黄铜丝也是最佳选择!需切>15度大锥度?超软(390 N/mm)纯黄铜丝最佳。大锥度要求丝在导轮即时弯曲形成角度。硬丝抗拒弯曲,导致切割路径错误,顶部/底部/角度或三者均无法达标开口尺寸。
纯黄铜丝有不同直径,主要三种抗拉强度/硬度等级:
- 软——如刚提大锥度切割;
- 半硬——5-15度锥度;
- 硬——<5度锥度及直切。
丝越硬,可施加张力越大,切割更直——在粗切和拐角最显著。超精密公差≤.0001英寸时,纯黄铜丝精修切割也是最佳。虽微小,涂层丝锌层汽化快于芯材,纯黄铜丝无此问题。
须铭记:丝材选择远不止这两类。<0.004英寸细丝可能含钢芯或其他材料组合。对大多数车间和应用,备.010英寸涂层丝和纯黄铜丝是线切割EDM应用的最佳组合。
工业设备