


为何精密折弯机模具能提升制造质量与效率
早前发布《折弯机操作员必知4大关键》指出操作基础,文中略提模具重要性未深入。本文将深度剖析模具类型差异、核心优劣、对操作员与车间主最关键的指标,并揭示为何旧模具可能是新机床最差、是的、最差的配置。
选购折弯机首考模具类型。非指刨制/软/硬质材质,而是刀具夹持风格,因有多种风格供选择且各有适用场景。所有风格指冲头如何夹持于滑块。有的换模快,有的换模重复定位精度高。
折弯机模具夹持风格
- 美式风格:北美最通用(约占市场70%),虽人气下降仍主流。采购成本低、易采购,但换模重复精度最差。定位夹持面小(0.5″×0.63″),定位基准弱。涵盖简易刨制到精密磨制工装。
- 欧式风格:提供大得多的夹持定位面,显著提升定位与重复精度。冲头中心与滑块中心对齐,消除偏心载荷隐患。
- Wila/Trumpf/新标准风格:融合欧式大夹持面优势,加入快换特性,兼顾换模速度与重复精度。
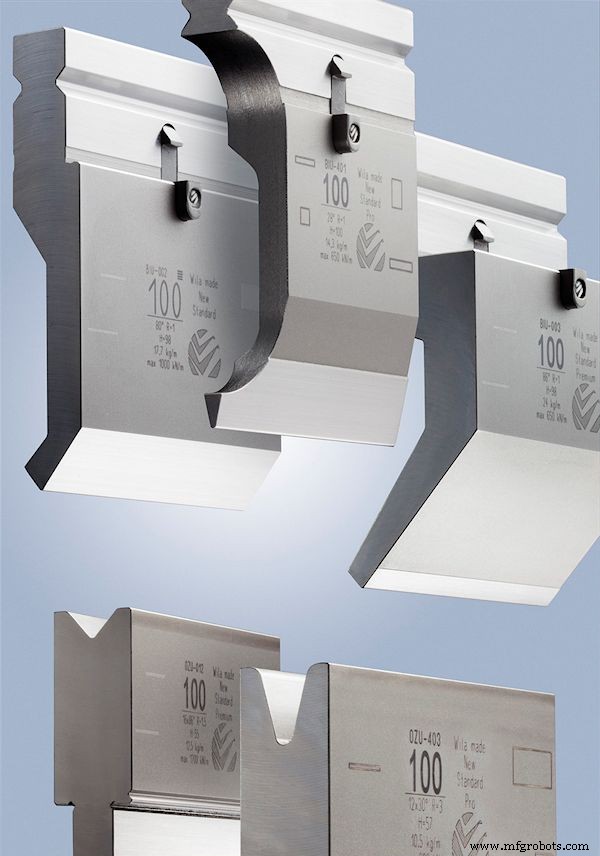
什么是精密折弯机模具?
上述风格均有“精密工装”与“标准冷刨工装”之分。标准冷刨工装在刨床/刨铣床成型,材质软(可表面火焰硬化耐磨)。精度差,最优仅0.0015″/英尺,远逊于现代折弯机0.0004″级重复定位能力。
冷刨工装优势
- 成本低
- 可按需分段切割
冷刨工装劣势
- 成型面软(32-34 HRC),易压痕变形
- 分段后无法精准对齐
- 全长精度累积偏差大
何为“精密”模具?为何必需?
精密源于两点:制造工艺与反复装夹的重复定位精度。理想状态:冲头尖端每次装夹在滑块中位置高度一致,保证弯曲深度一致。二是制造工艺进阶。
精密模具在冷刨基础上整体热处理,耐磨面与定位基准面均硬化至56-58 HRC,耐磨与寿命双优。随后精密磨削,线性精度较冷刨提升约10倍,轮廓精度与高度常达±0.0005″。且全部预分段、多宽度规格,组合拼装任意箱体尺寸。
精密折弯机模具优势
- 寿命3-5倍于冷刨工装
- 重复精度10倍提升
- 更换受损分段比换整根冷刨工装更省
精密折弯机模具劣势
- 成本高
精密折弯机模具应用场景
车间常混用精密与标准工装。定制一次性工装常买标准风格,因精密工装成本高。但这正是标准工装优势终点:换模重复性、装调速度、零件重复精度的综合收益远超精密工装溢价。精密工装配合自动液压夹紧系统,一键换模自动夹紧定位,免去冲头底死点顶模消除间隙的繁琐。
折弯实战贴士
无需新机或精密模具即可起效的技巧多见《避免折弯机成型四大顽疾》与《折弯机成型四大基础必知》。核心三条:
- 知材料:硬度、回弹差异导致成型不同。
- 知机器:滑块重复精度不足时须底死点成型。
- 知模具:消除成型故障最直接路径——淘汰磨损、损坏、不准的模具。
总结:折弯机是强大灵活的制造利器,优质工装是长期高性能前提。从起步就用精密模具,规避装调烦恼。
文中断言“旧模具可能是新机床最差、是的、最差的配置”句句属实。新折弯机如高性能赛车,规格速度满足制造精准重复零件制胜需求。旧磨损工装如秃胎旧轮胎,上赛道必败。别用旧技术拖累新机性能,投入精密模具,跑完全程!
喜欢本文可访问折弯机博客专区 HERE 获取更多同类内容并订阅。疑问/建议/纠错请访问官网“联系我们”。选购折弯机请点击下方链接浏览现货与验机表,随时致电 1-813-444-4555 咨询弯曲应用。
工业设备