


Powill“雷霆穹顶”:五轴夹具高效加工27个异形零件
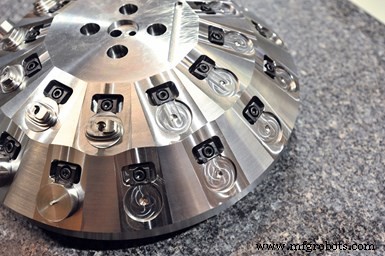
“雷霆穹顶”定制夹具在五轴机床上夹持27个异形零件,总循环周期仅6小时。(图片来源:Powill Manufacturing and Engineering)
在精密加工的严肃世界里,偶尔也需要一点趣味。
“雷霆穹顶”便是Powill Manufacturing and Engineering为充分利用五轴机床内置B、C轴转台,自2011年购入首台五轴设备以来制造的众多定制夹具之一。
初期,该亚利桑那州凤凰城车间使用垫块将夹在传统虎钳和三爪卡盘中的工件抬离C轴工作台面(直径近20英寸),以便主轴和刀具在工件以奇特角度定位时获得更好加工余量。随后采用专为五轴设计的商用工装,通过工件底部加工的小型燕尾槽夹持,既提供重切削所需夹持力,又保证工件周围有足够空间。此类工装至今仍在使用。
但在某些情况下,即使这些装置也非最佳五轴工装方案。
Powill逐渐认识到自主设计制造的定制夹具对特定工序的价值,主要针对严格真位公差和/或大批量工件。后者致力于设计可一次夹持多件的夹具,以最大化主轴利用率和无人加工时间;前者则用于夹持高度异形或无法用常规工装有效夹持的工件。管理层认为这些应用足以证明开发一次性工装的时间和成本合理性。
Powill为五轴机床制作过多种定制夹具,本文重点介绍两款:专为某复杂大批量工序设计、可夹持27件的“雷霆穹顶”;以及采用通用燕尾夹持接口、可夹持4件的四柱式夹具,后者通过适配不同工件家族最大化投资回报。
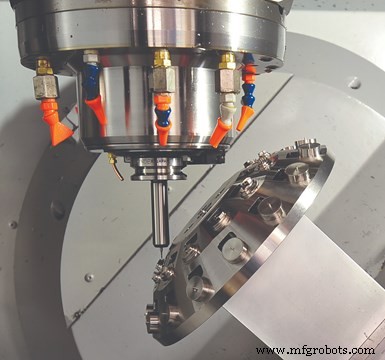
穹顶状夹具形状使其能一次性固定所有27个工件,同时为切削刀具和主轴提供避让空间。
进军五轴加工领域
Powill主要服务商用和军用航空航天领域,拥有立式加工中心(VMC)、卧式加工中心(HMC)、40英寸工作台立式车床(VTL)、多任务车床、磨床、珩床和深孔钻床等CNC设备。业务以单件小批为主,也有部分重复订单。
总经理Kevin Wolfe表示,引入DMG MORI NMV5000五轴机床的首要原因是减少装夹次数,让主轴一次装夹即可加工工件五个面(即3+2加工)。全五轴轮廓加工能力也是吸引点,虽仅部分工件需要该技术。
NMV5000工作台套叠设计(B轴旋转+160°至-180°,C轴360°,最大承重661磅)刚性极佳,且比双支点支撌的转台结构更开放,工件可倒置加工底部特征,切屑自然落下避免再切削,延长刀具寿命并改善表面质量。奇特角度定位还能使用更短、更刚性的刀具实现大切深。
机床附带Esprit CAM CAD/CAM软件,虽学习需时,但仿真功能极具价值。软件预置NMV5000三维模型及主要运动部件,程序员只需导入工装和工件模型即可仿真,提前排查主轴、刀具、工装、工件间的干涉风险。
复合五轴铣削功能提供多种加工模式和刀轴方向控制,ProfitMilling刀路策略特别适合圆柱底面Z轴粗加工,通过优化切入角和切屑量提升刀具寿命和循环效率。
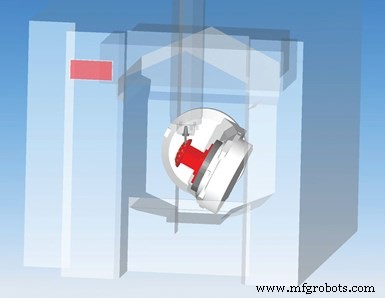
随机CAD/CAM软件预载特定机床模型,程序员可添加工装和工件模型进行仿真,确保奇特角度下无碰撞干涉。
“雷霆穹顶”诞生记
一批1000件Inconel 625复杂异形零件订单促使车间开发可容纳27工件的夹具,且夹具本身在NMV5000上加工完成。
初期尝试在矩形夹具上尽可能多装工件,但棱柱型夹具难以为五轴轮廓加工提供足够避让空间(成品无直边),最多仅能装10件。
Wolfe构想穹顶形夹具:沿球面排列工件既能保证加工避让,又能增加装夹数量。利用库存钢材加工成型并安装在矩形垫块上,因酷似《疯狂的麦克斯3:雷霆穹顶》电影场景而得名。
挑战在于如何夹持毛坯。采用接近成品净形状的圆棒料合理,需在每个毛坯铣削平面以便Mitee Bite凸轮夹钳夹持,每件工件对应两个型腔:一个安装夹钳,一个容纳圆棒。
多工件夹具还面临间距布局、刚性与装夹数量平衡等挑战。过度去除材料会降低刚性并限制切削参数。
“雷霆穹顶”采用双排布局,错位排列使下排多容纳3个型腔(上排12件,下排15件)。27件工件总加工周期6小时,随后移至立加定制虎钳完成底面加工和通孔背面沉头。
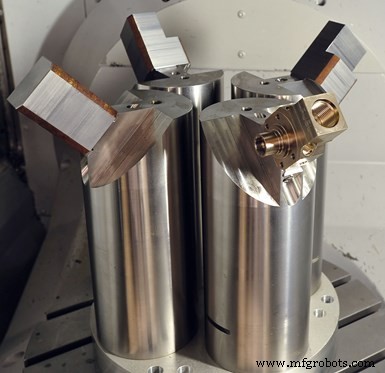
四柱夹具顶端呈45°角,配合燕尾夹头提供足够间距和避让空间。
另一款四柱夹具采用铝基体加四根钢柱,每柱顶部配燕尾接口,通用性强,可适配多种工件家族,这也为定制成本提供了合理性依据。
其首要任务是快速响应某燃料模块订单:1215钢毛坯,批量300件以上。大批量是考虑多工件一次装夹的主因。夹具需兼顾粗加工刚性与雕刻、复合角度钻孔等精加工避让。每根柱顶加工成45°角,将工件向外展开,确保刀具能加工五个面。CAD/CAM仿真和防撞功能对此至关重要。
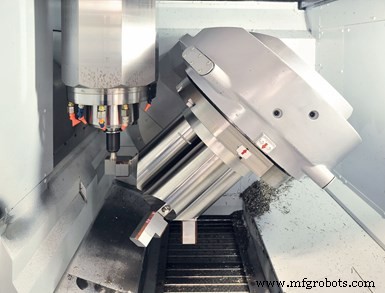
该定制夹具为五轴机床提供刀具和主轴避让空间。
工件毛坯先在立加上加工燕尾槽和定位销槽(选加工量最小的端面),装夹后五轴机床加工4件燃料模块(不含去除燕尾槽及第六面加工)仅需2.5小时。B轴倾斜135°加工底部特征,燕尾槽后在卧加铣除并加工四个与五轴加工油口相交的孔。若仅用卧加需三次装夹和至少一套定制工装。此后该夹具已复用于多种工件。
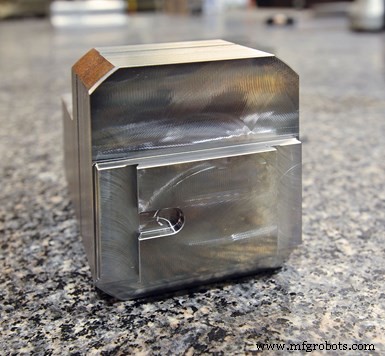
燃料模块毛坯装夹前在立加加工燕尾槽和销槽,此配置即使重切削也能杜绝工件位移,销槽还能确保燕尾夹具定位重复精度(图示为燕尾槽铣除一半状态)。
旧件新造:三轴工序向五轴迁移
除新工序开发定制夹具外,Powill还利用工装专长将原三轴设备工序迁移至五轴机床,并为柔性四柱夹具编写其他工件程序。多工序集成为单次装夹不仅缩短生产周期,更提升零件精度。事实上,Powill还用五轴机床为三轴设备加工高精度定位特征,因单次装夹即可更精准地完成关键工装特征加工。
工业设备