


20种常见铸造缺陷:成因、症状与实战对策全解析
金属铸造是将熔融金属注入砂型或金属型腔成形的基础制造工艺。虽因通用性强、成本效益高而被广泛采用,但工艺本身固有多种缺陷风险,可能损害产品质量、推高废品率与生产成本。
什么是铸造缺陷?
铸造过程中,熔融合金须在压力下填充型腔、凝固、脱模。任何阶段的中断、污染或控制不当均可能产生缺陷,削弱零件力学性能与外观质量。
深入剖析缺陷根因,可指导制造商在铸造前、中、后实施针对性纠正,提升良率、减少返工。
20大铸造缺陷——成因与对策
-
错型(位移)
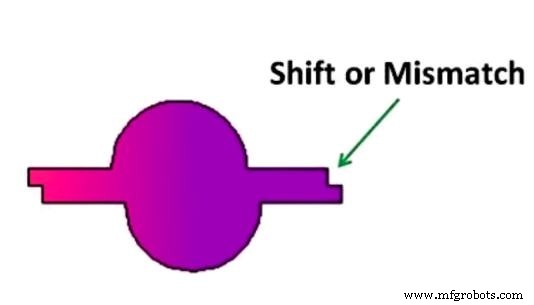
- 成因: 上下箱(覆型箱与下型箱)错位、箱销松动、定位销装配错误、砂芯定位偏移。
- 对策: 核对合型板对齐,使用合格型箱与锁箱销,每次开工前检查砂箱对齐度。
-
膨胀
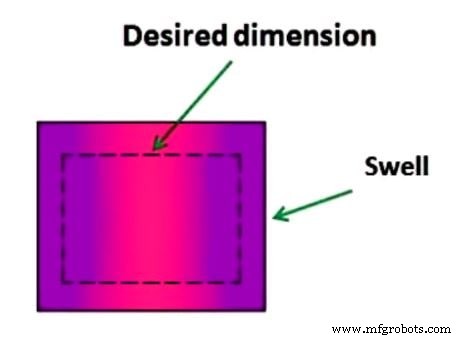
- 成因: 造型压实压力过大、砂型强度不足、型壁在金属静压力下变形。
- 对策: 采用高强度、适度压实的砂混合物,确保型壁厚度足以抵抗变形。
-
针孔
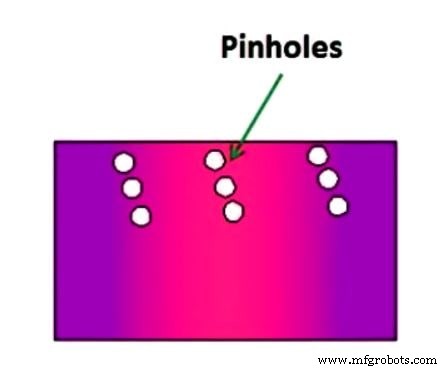
- 成因: 零件上表面微小气袋排气不畅,气体被困形成微小穿孔。
- 对策: 设置充分排气,使用高透气性型砂,目视或无损检测排查簇集针孔。
-
气孔(吹孔)
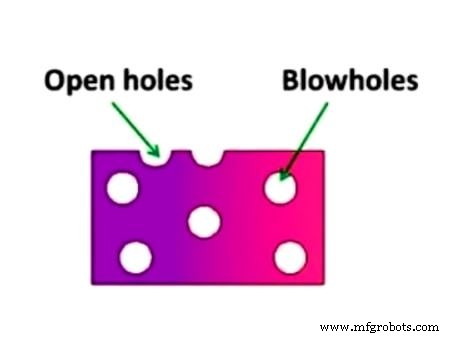
- 成因: 型砂受潮或透气性差、排气不足、凝固过程气体卷入。
- 对策: 严控砂水分、用高透气砂、完善排气系统。可通过X射线或超声检测识别。
-
明孔(气体孔隙)
- 成因: 型腔或砂芯排气不足、砂水分过高、透气性差。
- 对策: 强化排气、使用前烘干型砂芯、使用熔剂、提高砂透气性。
-
冲刷与冲蚀
- 成因: 金属液高速流动冲蚀型砂、砂强度弱、局部金属液过多。
- 对策: 优化浇注系统设计、强化砂芯与型砂强度、面砂添加粘结剂。
-
烧结(玻璃质结壳)
- 成因: 砂耐火度不足、浇注温度过高、砂粒混入金属液。
- 对策: 使用耐火型砂、降低浇注温度、确保金属液无砂粒混入。
-
落砂
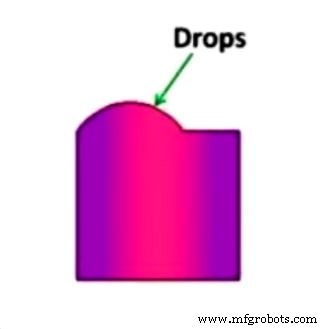
- 成因: 型砂强度弱、熔剂效果差、压实过软。
- 对策: 用高强度砂、适度硬压实、熔剂净化金属液。
-
金属渗透
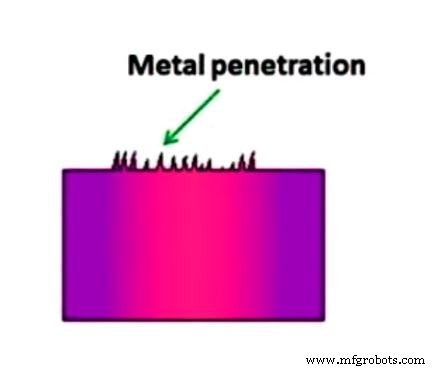
- 成因: 粗粒高透气砂、软压实、未涂刷型面涂料。
- 对策: 采用细粒低透气砂、硬压实、涂刷隔离型面涂料。
-
缩孔
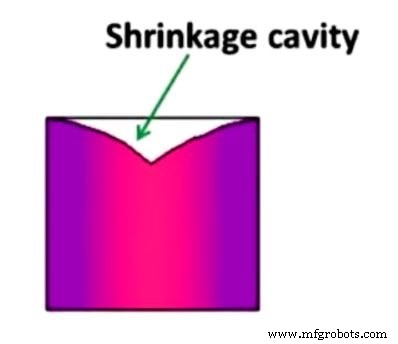
- 成因: 凝固失控、浇注温度过高。
- 对策: 实施顺序凝固、使用冷铁、控制合理浇注温度。
-
漏火(跑火)
- 成因: 型砂缺陷、砂箱不匹配、型腔设计不良。
- 对策: 更换缺陷型砂、优化砂箱设计、确保浇注系统精准。
-
夹渣
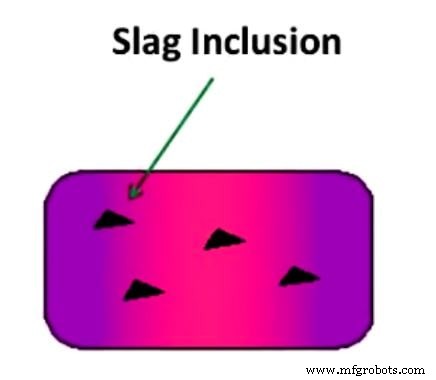
- 成因: 金属液含渣、浇注系统设计不当、凝固期形成金属间化合物。
- 对策: 定期清理炉渣、设计有效浇注系统、使用洁净充分熔化的合金。
-
热点/硬点
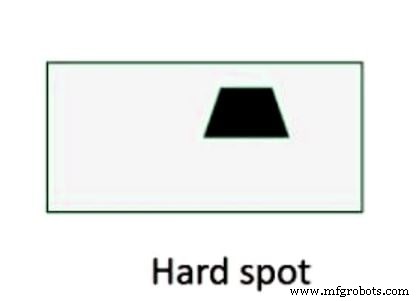
- 成因: 局部快速冷却、热梯度差异大。
- 对策: 实施均匀冷却、调整合金成分、采用可控热处理。
-
热裂
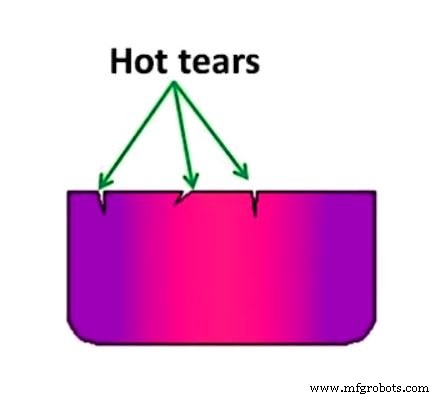
- 成因: 热收缩、残余拉应力、浇口位置不当。
- 对策: 标准化凝固工艺、优化浇口布局、保持壁厚均匀。
-
冷隔
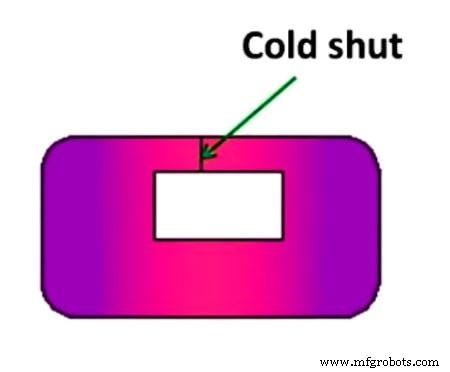
- 成因: 低温金属流汇合未熔合、浇注系统差、熔体流动性差。
- 对策: 优化浇注系统、提高熔体温度、改善砂透气性。
-
夹砂/脏污
- 成因: 维护不当、洗砂、金属液含渣粒。
- 对策: 保持设备清洁、正确熔炼熔剂、确保无尘作业环境。
-
浇不足
- 成因: 熔体流动性差、型腔/浇注设计不足。
- 对策: 改善熔体流动性、重新设计型腔浇注、维持适当浇注温度。
-
蜂窝/松散
- 成因: 冻结杂质、脱渣不彻底、金属液含渣块。
- 对策: 充分脱渣、过滤杂质、确保包操作洁净。
-
毛刺与烧结(飞边)
- 成因: 型/芯装配错误、砂箱重量不足、夹紧不良。
- 对策: 确保精准装配、施加足够重量、牢固锁箱。
-
变形
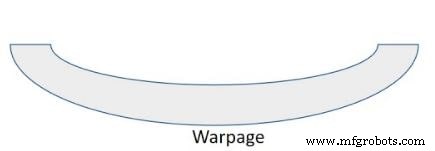
- 成因: 不同部位凝固速度差异产生内应力。
- 对策: 热处理消除残余应力、设计避免大面积平板结构。
延伸阅读
PDF下载
结语
系统识别并解决上述20种铸造缺陷,制造商可显著提升产品质量、降低废品率、实现运营效率跃升。欢迎在评论区留言交流或分享经验。
订阅我们的通讯,免费获取PDF资料直达邮箱。
工业设备
- 2018年10月纺织机械领军机型:Top 5精选
- 读懂三大核心液压密封件,保障机械可靠运行
- 氮气:化工行业的“安全保护伞”——化学惰性保护原理解析
- 现代化改造起重机:解锁效率、安全与成本节约
- Arburg注塑机市场行情与选购指南:Allrounder系列价格参考
- Summit EVS 760-B:高端立式床身铣床
- Concepts NREC设计方案:全流程赋能涡轮机械性能跃升
- 宠物食品产业全景扫描:生产模式、监管框架、细分赛道与未来趋势
- 钢琴铰链选购 5 大核心考量
- 从好莱坞到墨西哥湾:Kevin Costner的CINC Industries以离心机技术应对环境灾难
- 专家指南:小型移动起重机维护保养与安全长寿
- Turck TB3-CP80:感应/磁性/电容/光电传感器精准测试盒