亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

塑料树脂通过“裂解工艺”加热烃类制成。目标是将大分子分解为乙烯、丙烯等烃类。裂解温度决定乙烯产量。裂解完成后,化合物形成聚合物链。不同聚合物组合制成具有特定特性的塑料树脂。成型后用于制造各类产品。根据产品需求选择合适树脂类型。部分塑料装热食品 (如食品厂),耐热性要求高;化工产品包装需不同性能。聚对苯二甲酸乙二醇酯 (PET) 用于汽水瓶、瓶装、废弃物容器。高密度聚乙烯 (HDPE) 用于奶壶、维生素瓶、胶卷盒。家用保鲜膜为聚氯乙烯 (PVC)。塑料袋、服装袋、网袋用低密度聚乙烯 (LDPE)。许多熟悉产品由热塑性塑料制成。这类材料受热软化,可模塑成各种形状,可按需添加色彩。其他添加剂赋予耐热

渲柄工厂是将死畜回收加工为从人类食品到生物柴油等产品的加工厂。屠宰场废弃物是主要原料来源。头、蹄、骨、血、内脏及其他不可食用部位均流向渲柄厂。畜牧养殖场的死畜尸体是次要来源。渲柄厂也收死马、羊驼、农场动物园动物。安乐死的猫狗、路杀动物 (鹿、臭鼬、老鼠、浣熊) 也在此处理。兽医诊所、动物收容所依赖渲柄厂处理安乐死动物。超市退回拒收肉类也被接收。大多数食用渲柄产品卖给饲料厂,作为蛋白质、钙、磷来源。饲料厂添加配料后作为宠物食品、牲畜饲料销售。非屠宰/安乐死死亡的动物常因癌症、脑炎、器官衰竭死亡。安乐死动物注射过戊巴比妥钠,此巴比妥酸盐会残留在猫狗粮与牲畜饲料中,因渲柄工艺无法分解它。原料还包括重
不锈钢是多种钢材的统称,主要用于其抗腐蚀特性。这类钢材可抵抗多种腐蚀环境,保障工作场所安全、建筑长久耐用、食品加工表面卫生。也是环保材料,可熔炼回收再造。不锈钢必含铬,最低含量 10.5%,铬使钢“不锈”。铬在钢表面形成氧化铬薄膜提升耐腐蚀性,在适当条件下该薄膜可自我修复。其他合金元素包括镍、氮、钼。这些元素组合形成不同晶体结构,赋予加工、焊接、成型多样性能。不锈钢四大主要类型中,奥氏体应用最广。镍含量 ≥7%,韧性极佳。用于家用制品、工业管道容器、建筑结构、建筑立面。铁素体不锈钢性能似低碳钢但耐蚀更好,用于洗衣机、锅炉、室内建筑。马氏体不锈钢硬度高、强度大,含铬约 13%,用于制刀、涡轮叶片
手拉葫芦是一种手动棘轮杠杆绞盘。绞盘是卷绕绳索或钢缆的机械装置,棘轮是防止绳索松开的机械制动器。手拉葫芦便携实用,单手可握、重量仅约 10 磅 (4.54 公斤),几乎适用于任何场景。用途:拉拢接头、就位扶正重型面板、安全系绳、新建筑起架拉拢框架;也可用于拉伸、起吊、下放物体。除建筑工业外,还适用于拖曳船只、汽车、滑翔机。船舶上可拉锚缆、系泊绳、帆索、升降索。手拉葫芦有多种尺寸与起重能力,适应不同建筑需求。起重能力通常 1-3 吨 (907-2722 公斤),起升高度 6-12 英尺 (1.83-3.66 米)。必须遵守工具标注的建议重量限制,因反复在接近抗拉断裂强度的百分比下操作易导致疲劳断
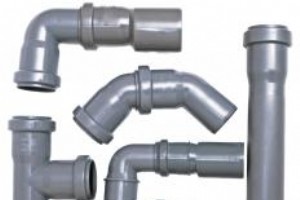
聚氯乙烯 (PVC) 管由塑料与乙烯基复合材料制成。管材坚固、抗损、经久耐用,不生锈、不腐烂、不磨损。因此 PVC 管最常用于供水系统、地下布线、污水管线。1925 年,BF Goodrich 员工 Waldo Semon 博士试图发明金属与橡胶粘合方法,混合材料创造出坚韧柔性材料,意外发现 PVC。此后十年产品几乎无用。1930 年代末发现其卓越减震性能,催生耐用 PVC 轮胎胎面。二十年后发明 PVC 管。加热 PVC 经挤出机挤压成中空管,极其坚固近乎不可摧毁。用于灌溉系统成效显著,PVC 管遂成水管领域经济可靠之选。得益于耐极端位移与弯曲特性,PVC 管越来越多用于地震多发区;能承受剧

镀锌钢是经过化学工艺处理以防腐蚀的钢材。钢材表面覆盖氧化锌层,因锌不易生锈,提供保护。镀层还赋予钢材更耐用、抗划伤的表面,外观深受青睐。在无数户外、海洋、工业应用中,镀锌钢是不可或缺的制造组件。制造工艺让钢材防锈最常见的方法是与难腐蚀的金属——锌合金化。将钢浸入熔融锌中,化学反应永久结合锌与钢。因此锌不只是像油漆那样的封闭涂层,而是实实在在成为钢材一部分。最外层全锌,逐层过渡为锌铁混合层,内核为纯钢。此工艺称热浸镀锌,是最常用方法但非唯一。连续板材镀锌将钢板/钢丝通过熔融锌,也是热浸形式但镀层更薄。钢材也可喷涂或喷锌,但结合强度不如热浸。电镀锌利用电力结合两金属,镀层较薄。镀锌程度通常用单位面

三相电是一种输电方式,利用三根导线传输三路独立的交流电流。每路电流相位相差三分之一周期,各代表一相。因此,使用此电源的设备获得的电流流动比单相配电系统更稳定。部分三相系统实际有四根线,第四根是中性线,允许系统使用更高电压。目的三路电流合成平衡负载,这是单相交流无法实现的。交流电 (AC) 中电流方向交替、电压在最大最小值间不断波动。三相电通过三根线错开峰谷波动,使受电设备电压变化幅度大幅降低,成为极高效的配电方式。因此,同电压额定值下,三相电机比单相电机更省电、寿命更长。起源三相电源始于发电站,发电机将机械能转为交流电。经配电输电网多次变换,最终转为家庭商业标准电压(欧洲 230V、北美 12

聚氨酯是一种坚韧、柔韧且耐用的合成材料,可在几乎所有领域的数千种应用中替代油漆、棉花、橡胶、金属或木材。它可以像玻璃纤维一样坚硬,像家具泡沫一样柔软,像清漆一样保护,像橡胶一样弹性,像胶水一样粘性。自 1940 年代发明以来,聚氨酯已广泛应用于从婴儿玩具到飞机机翼的广泛产品,并持续适配当代技术。制造原理基于化学结构,聚氨酯属于聚合物——由称为单体的重复小单元组成的分子。它通过化学反应将两类化合物——二异氰酸酯和二元醇(单体)结合而成。这造就了一种基础材料,其变体可被拉伸、压碎或刮擦,却依然极其坚不可摧。根据不同的二异氰酸酯与二元醇或多元醇成分,聚氨酯可呈液体、泡沫或固体形态,每种形态各有优劣。
什么是数控车削中心? 数控车削中心是通过卡盘夹持工件旋转,由数控系统控制刀具按预设轨迹进给切削的自动化机床。其前身是传统车床,数控化后实现了主轴转速、刀具位置/角度、换刀、冷却、排屑等全过程的程序化控制。按主轴布局分卧式(占地大、通用性强)与立式(占地小、重力辅助夹持、适合大直径薄壁件)两大类。 数控车削中心 vs 传统数控车床:核心差异 维度传统数控车床数控车削中心 工艺集中度单一车削,需多机床配合车铣复合、钻攻一体,一次装夹完成 自动化程度人工换刀、换工件刀库/动力刀塔/机械手/棒料送料器全自动 精度一致性依赖操工经验,批次波动大1.67稳定输出 生产节拍辅助时间长(30%-50
前言 数控机床虽以耐用著称,但长期高负荷运行难免出现故障。轻微故障可由技工快速修复,严重故障则会导致长时间停机,造成巨大经济损失。本文梳理桌面级数控铣床至大型加工中心通用的八大高发故障及对应解决方案,助您将停机时间降至最低。 1. 刀具选用不当或切削参数设置错误 现象:工件表面粗糙、边缘毛刺、烧伤痕迹、尺寸超差。 根因:刀具钝化、进给/转速比失配、刀具尺寸/材质/涂层与工件材料不匹配。 解决方案 依据刀具厂商推荐切削参数表(切削速度Vc、每齿进给fz、切深ap、切宽ae)选型 建立工艺数据库:按材料分类(P/M/K/N/S/H类)预设标准刀具库与参数模板 新材料/新刀具必做切削试验,验证参

什么是折弯机及其用途? 折弯机是金属加工车间必不可少的设备,用于将板材弯曲成箱体、盘件等各种形状的组件。其工作原理是:活动滑块(或上工台)携带上模(冲头)向下施压,将板材压入下模(凹模)中,在特定吨位作用下使材料发生塑性变形,从而获得所需的弯曲角度和形状。 现代数控折弯机的三大核心受控轴组 数控折弯机的轴控制主要分为三大类,这是每个采购或使用折弯机的加工厂必须了解的基础知识: 1. 滑块/压力机构控制轴(Y轴) 这是折弯机最先实现数控化的轴。Y轴控制滑块的上下运动深度,直接决定弯曲角度的精度。现代折弯机普遍采用双油缸同步控制(Y1、Y2分别控制左右两侧油缸),通过光栅尺实时反馈位置,配合电
水刀精度=泵稳定性+切割头设定+运动精度+工艺参数+工件固定的全链路乘积。本文深度拆解三大核心部件维护红线、切割速度-质量博弈模型、压力-寿命-成本三角权衡、多切割头扩产条件、宝石喷嘴/混合管寿命管理、磨料计量精控、工件防位移七大实操模块。 三大核心部件维护红线 1. 高压泵 直驱泵:转速控压,**转速↑→压力↑但密封件磨损指数级上升**,必装高压表实时监控; 增压泵:恒压输出,**核心监控=输出压力×流量**,匹配喷嘴/混合管/磨料组合; 87ksi):大修周期缩短至常压段1/6-1/8,速度仅提升30-50%,**综合性价比负向**。 2. 切割头设定 宝石喷嘴(红宝石/蓝宝石/金刚
等离子切割是制造业入门级形状切割设备,但选错配置极易陷入“切割质量差/耗材成本高/停机频发”三重坑。本文提供功率匹配、工艺分级、台式/龙门选型、品牌甄别全流程指南。 等离子电源两大技术路线 维度气等离子高精度等离子 定位通用/手工/入门级机械化专用CNC数控切割台 工艺窗口宽松站距/气流参数严苛站距/气体配比/穿孔高度 切割质量斜度大/挂渣多/需二次打磨斜度<2°/挂渣极少/可直接焊接 典型功率段45-125A130-400A+ 投资门槛$5k-30k$50k-200k+ 四步场景化选型法 材料-厚度锁定功率:查阅厂商切割能力表(低碳钢/不锈钢/铝),按最大常规厚度+20%冗余选安培数;
激光切割技术普及加速,功率跨度100W-100kW,价格跨度$10k-$2M+. 本文构建“材料-工艺-产能-财务”四维选型模型,覆盖三大技术路线、成本效益测算、融资税务筹划全链路。 三大激光技术路线本质 技术光源波长核心优势核心局限 CO₂/气体激光CO₂混合气体谐振腔10.6μm非金属/厚板不锈铝边缘质量高反材料难切、光路维护繁重、功耗高 YAG/晶体激光Nd:YAG/Nd:YVO₄晶体1.06μm极高峰值功率,金属/非金属双通晶体热效应限制连续功率、维护成本高 光纤激光固态二极管→光纤放大1.07μm可调光纤直达零光路损耗、功耗1/3、薄板速度10倍、切铜/黄铜、免维护厚板边缘质量追赶
CNC车削中心与立式加工中心并列为机加工双核心。本文系统梳理四大机型架构、五大配置决策维度、新旧机投资组合策略,助您精准锁定车削核心产能。 四大车削中心机型架构 机型结构特征适用工件包络核心优势 卧式(主流)主轴水平,重力垂直于主轴Ø1/8 - 30+,通用职业车间首选选配最灵活,自动化生态最成熟 立式车床(VTL/VTC)主轴垂直,工件平置工作台Ø30+ 至数米,重达数吨自重辅助夹持,大型法兰/齿轮圈/涡壳首选 倒立式车削中心主轴倒置悬挂,工件垂直装夹铸件/锻件毛坯单件自动化铁屑重力自排,配合链式/机器人上下料极致高效 走心机/滑动主轴机主轴轴向进给+同步旋转筒夹+多刀位同步切削Ø0.5-

折弯机采购前,请先放下画册,在车间完成八大关键问题自查。本文提供结构化决策框架,覆盖吨位/宽度/轴数/精度/自动化/控制/工装/技能全维度,助您规避“过度配置/欠配置”双重陷阱。 折弯机本质与替代方案确认 上下模具配合板料折弯,CNC控制挡料/滑块/补偿。先确认:文件夹/折弯机二选一?折弯机通用性强,文件夹精度高/无模具痕/薄板高效。若确需折弯机,继续下文。 八大决策维度自查清单 核心痛点:吨位不足/长度不够/换模慢/维修频/安全隐患/操作难/废品高? 工装兼容性:美式/欧式/通快/天田风格,冷刨/淬火/精磨精度差10倍,**勿因兼容少量旧模具牺牲新机选型**; 吨位计算:按最硬/最厚常规料

CO₂与光纤激光之争已近尾声——主流厂商均双线布局,实则是“材料-厚度-应用”三维匹配问题。本文从光路架构、运维成本、切割性能、技术演进四维度,还原技术本质与选型真相。 光路架构本质差异 维度CO₂激光光纤激光 光源产生CO₂气体谐振腔,RF/DC激励离子碰撞倍增固态二极管泵浦,光纤掺杂放大 光路传输镜面反射+多透镜聚焦“光路传输系统”,需激光气体吹扫光纤直达切割头,末端聚焦,零反射/零吹扫/零光路维护 功率传输效率谐振腔→切割头损耗30-40%95%到达工件 性能对标实测(4kW同功率段,16ga低碳钢/N₂) CO₂切割速度:260 IPM 光纤切割速度:1,417 IPM (5.4
焊接自动化从“替代人工”进化为“重塑产线”。劳动力缺口29万(2019-2020)、电源技术代际跃迁、工业物联网(IIoT)赋能,驱动机器人焊接成为制造业核心竞争力。本文深度解析四大技术趋势与投资逻辑。 机器人焊接本质 可编程机械臂(3D/6轴)+ 焊枪/电源 + 工件定位器,复刻技工动作并超越人工一致性/速度/可追溯性。支持MIG/TIG/SAW/GMAW等全工艺谱。核心价值:消除漏焊(头号质量隐患)、降低熟练焊工依赖、单机产出2-3倍人工。 四大自动化驱动趋势 1. 六轴协作机器人普及化 人臂仿生结构:7轴冗余→全向避障/深腔焊接/复杂轨迹。趋势:中小负载(≤20kg)六轴协作机器人价格下
形状切割版图中,水刀以“冷切割、零热影响区、全材料通切、环保零排放”四大独特属性,成为高端制造不可替代的核心产能。本文系统拆解原理、架构、优势、材料谱、机型分类与选型路径。 水刀切割原理 自来水40-50psi → 高压泵增压至40-90ksi → 红宝石/金刚石喷嘴成射流 → 文丘里效应吸入石榴石磨料 → 混合射流高速冲蚀切割。 核心物理过程:微米级磨料颗粒以2-3倍音速冲蚀材料,本质为微观研磨而非热熔切割。 四大核心子系统 工作台:钢/铝/工程塑料/复合结构,承重强、不划伤工件; CNC控制驱动:PC基架控制器,软件集成嵌套/刀补/模拟/诊断; 高压泵:直驱泵(转速控压)vs 增压泵(液
设备扩产/替代决策周期长、变量多。二手设备虽可节省30-50%+采购成本,但隐性风险需结构化管控。本文提供新旧机对标矩阵、五大决策维度、融资税务筹划全链路指南。 新旧机对标决策矩阵 维度新机优势新机劣势二手优势二手劣势 技术代际最新控制/驱动/工艺包价格溢价30-100%技术接近新机(1-2代差)可能缺最新工艺包 备件/服务原厂全周期保障交期长/价格高成熟生态/副厂件丰富老旧机型面临断供 交付速度订单排产周期长资金占用久现货即买即用需自行组织安装调试 融资/税务标准融资/加速折旧首付比例高同享融资/折旧/税务红利部分银行估值保守 五大核心决策维度 财务杠杆测算:$250k新机 vs $1
工业设备