


精益机器人焊接工作站:最大化焊接空间生产力
基于精益制造原则设计的机器人电弧焊工作站,旨在减少浪费、优化流程,为跨行业多元应用提供精度、可靠性、通用性与速度。虽有厂商主张最小占地面积即最高效,但还有其他关键因素。这引出核心问题:如何最高效利用宝贵厂房面积?
为在给定回本周期内最大化 ROI,必须针对特定应用与工件类型选用最高效工作站。近期采购趋势显示,采购占地更大、配置更多机器人的工作站,往往能更大幅提升产能与质量,同时缓解劳动力短缺、满足客户需求。
亚系厂商常强调小占地优势,美系厂商历来较少关注占地,但随着增产举措推进,这种心态正在改变。Yaskawa 提供多款标准焊接工作站,属 ArcWorld® 系列。通过六大关键因素可量化评估占地生产力,亦可解释采购趋势与驱动力。
六大核心考量因素:
工作站效率答案或在于因子对比与简单比率。评估机器人工作站生产力,应考量:
- 工件面积
工件面积即支撑产品所需空间。如汽车座椅供应商,倾斜支架、前排座椅、60/40 分体后排座架子组件尺寸差异显著。拥有足够工件面积配合工装高效生产优质零件至关重要。工件定位也是因子:若需翻转,将需更大三维体积。 - 工作站面积
指整个工作站占地面积。厂商常视小占地为高效,但仅凭占地选型并非最佳。单工位工作站对比双工位时,应作为一对评估。 - 安全区面积
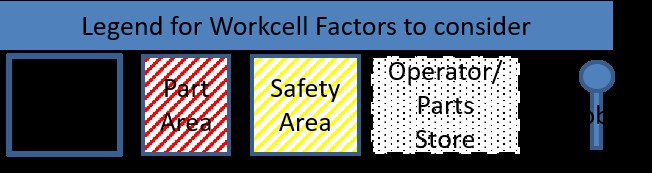
位置器分度时操作员必须撤离的开放空间,为符合安全法规所设。部分配置卷帘门压缩安全区。在安全区悬挂小件料箱可利用空间改善人机工程。 - 操作员/零件存储区
操作员抓取/放置零件进工装的空间。有安全区的工作站可能挤压操作员与料仓,需单工位加宽通道。单工位有时对向布置,操作员装料一侧再服务对侧。 - 机器人数量
工作站内电弧焊机器人数——即工作焊枪“弧数”——是选型关键。增配第二、第三台机器人可在几不增加占地前提下将焊接产能近翻倍或三倍,即提升工作站“弧密度”。 - 成本
工作站价格贯穿设计实施全程。含定位器、单元控制、工装后,机器人往往占比较小。激光传感器等增项虽增成本但可缩短周期。客户工件与产能需求决定其对增值功能的价值取向。
应用实例
选型最适配工作站时,应以关键因子为比较基准。例如:
- 工件面积 / 工作站面积 = 工件-工作站面积比
- 工件 / 工作站 × 弧机器人数 = 弧密度或工作站生产力比
- $ / 占地面积 与 弧数 的比率 = 价值比
- 集成成本(每工作站 1 次):PLC + HMI + 供电 + 工装 + 等
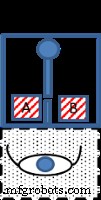
案例 1:职业焊接车间或汽车企业可考虑 ArcWorld C-52 (AWC-52),适用于中低产量制造的紧凑型工作站,配双平台工位(AWC-52S 配主轴翻转)。特性:
- 占地紧凑
- 单台六轴 Motoman® 机器人
- 卷帘门
- 集成焊接包
- 最大工件尺寸 760×700 mm
仅按工件尺寸选小工作站似占地最优,但结合工件面积与工作站总占地,该工作站整体面积效率仅 12%。引入弧机器人数评估产能后,因单机器人限制,生产力比仍为 12%。虽入门成本低、部署快、占地紧凑、安全防护易,但对比下可能不足。
类似地,紧凑单工位工作站应作为一对与双工位对比。该配置增加一台焊接机器人,但也扩大操作员区域。虽消除位置器扫描时间,却迫使操作员走动,人机工程差、可能增周期。
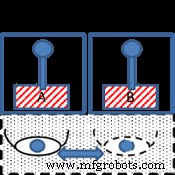
部分厂商将两单元对向布置,单操作员看管中间操作区。基于双机器人与工件/工作站面积,生产力比可达 30%。但双单元导致集成成本翻倍,对自动化工装的汽车厂影响显著。
案例 2:焊接无需定位的小工件,可考虑更大的 ArcWorld 1000(单机)或 ArcWorld 1200(双机)。预置于中小工件中高产量焊接应用,特性:
- 高速伺服转台(60/72 英寸台面)
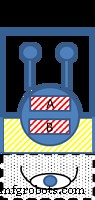
- 单/双六轴 Motoman 机器人
- 功能安全单元 (FSU)
- 集成焊接包
- 最大工件尺寸 1000×474 mm
同前例对比,AW1000 工件-工作站面积比效率 10%。虽引入高速伺服转台,但安全区形成“不可用死区”。正面是操作员移动极少,人机工程更优。
引入弧密度计算后,双机配置 AW1200 使整体工作站生产力升至 19%。横向比较各 ArcWorld 列表价,AW1200 单弧价格最低,性价比高。且仅 1 倍集成成本。
案例 3:最畅销 AWIV-6000 系列(摩天轮位置器)实现最高占地效率。预置于中高产量零件生产,特性:
- 高速节省空间纤薄位置器
- 1-4 台六轴 Motoman 机器人
- 功能安全单元 (FSU)
- 集成焊接包
- 最大工件尺寸 4000×1525 mm
同效率比较法,ArcWorld IV-6000 系列工件-工作站面积比效率 30-34%。高速纤薄位置器提升效率,但安全区仍形成死区。部分配置卷帘帘缩减光幕距离。
引入弧密度后,各机型生产力比:
- AWIV-6000SL:工件/工作站 × 1 弧 = 60%
- AWIV-6200SL:× 2 弧 = 67%
- AWIV-6300SL:× 3 弧 = 100%
弧密度结合工件-工作站比,使 AWIV-6300SL 成为标准配置中最灵活、最高产的工作站。
回头客已从 3 机器人、3 米跨度 AWIV-6300 升级为 4 机器人、4 米跨度 AWIV-6400。虽占地效率仅从 34% 微增至 36%,但弧密度比(生产力效率)从 101% 跃升至 143%。且增机器人不增加 PLC、HMI、工装、防护、公用设施等集成成本,极具成本效益。
结论:
紧凑工作站占地虽小,未必是最高效占地利用。职业焊接车间可评估工件尺寸容量与工作站占地比,确定最灵活占地利用;汽车企业为提升占地生产力,可考虑适度扩大工作区增配机器人。对比不同配置成本(含集成成本),助制造商最大化占地价值。
工业机器人
- 被动维护适合您的设施吗?平衡成本、安全与可靠性
- 巧用雕刻填充料快速标记 3D 打印零件:经验证的简易方法
- 电商赋能制造业:解锁增长新引擎
- 通过IIoT驱动的工艺优化最大化机器人焊接ROI——第四部分
- 机器人焊接:通过解决劳动力短缺与强化安全提升ROI
- 机器人焊接ROI:提升正常运行时间与效率助力制造商——第二部分
- 机器人焊接最大化ROI:制造商洞察指南——第一部分
- 机器人MIG与TIG焊接:为您的生产需求选择理想系统
- 机器人焊接安全生产:构建全维度防护体系的最佳实践
- 机器人焊接工艺与设备选型全攻略:从工艺分类到软硬件生态构建
- RW950定制焊接工作站:Motoman EA1400“专家弧”赋能柔性高效焊接
- 利用物联网数据实现制造卓越