


激光焊接:解锁精度、效率与创新
更可负担、更强大的激光技术进步与高性能工业机器人结合,为制造商带来超越传统可靠机器人焊接工艺的更高精度与柔性,实现车间更高产能。曾被视为不可焊的材料如今轻松成型,常创造独特产品并减少浪费。
远程激光焊 (RLW) —— 非接触激光焊技术 —— 广泛替代航空航天、汽车、重型设备制造商的点焊应用,现于各行业更复杂应用中利用率上扬,尤其适配大批量制造。传统机器人焊接仍是广泛任务首选,但对极致精度与速度有要求的应用,配备远程激光焊头的工业机器人更合适。无论您刚了解 RLW 或近采购决策,以下信息或助决策。
为何选择远程激光焊?
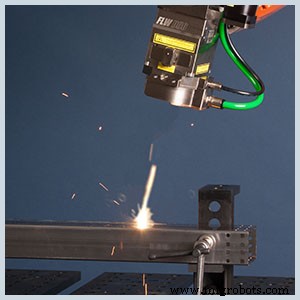
RLW 之“远程”,指激光头采用 100-150 mm 较长焦距,光束从头部传播至工件聚焦点。光纤将激光束传输至末端激光头工具,极大增加机器人运动柔性、最小化干涉、防止碰撞昂贵损失。远程激光焊头通过电光马达(低惯量、可编程伺服电机)驱动反射镜高速聚焦引导光束。
这使机器人精度成为次要因素,制造商可部署 SP165、GP180 等传统重载机器人定位焊头,而非采用 MC2000 II 等高精机器人,往往成本更低、回本周期更优。
同样,远程激光焊头专用软件支持机器人运动中执行程序,即“飞行焊”。虽少数应用用“飞行焊”配置,Yaskawa 提供基于机器人位置触发输出功能,同步机器人与焊头运动至同一节点。
RLW 划算吗?
激光焊仍涉及激光器、焊头、冷水机的大额资本支出,但价格持续下探。为证明投资合理性,需足够产量摊销成本。若高产量是顾虑,与可靠机器人供应商探讨机器人激光焊与点焊枪+计时器方案在特定应用的利弊将有裨益。
机器人激光焊常用 YAG 激光器(钇铝石榴石晶体),有害光需避光外壳,增成本且对车身等大件不切实际。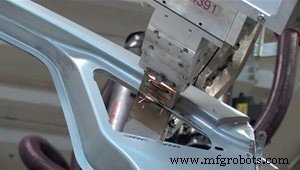 针对大件激光焊,部分焊头采用“靴套”包裹焊区形成避光密封。如 IPG Laser Seam Stepper (LSS),将避光要求局部化,但限制焊缝长度与范围,成为点焊/缝焊替代理想选择。
RLW 是激光焊唯一路径吗?
远程激光焊头优势在于快速在宽区域移动光束,执行给定区域多道焊缝时可能无需机器人运动。机器人也可将工件呈递至固定 RLW 头,分担“激光开启时间”高负荷。RLW 头还可操控光束用于非焊应用,如表面清洁消融。
固定焊头可安装于机器人末端,由机器人运动驱动光束。固定头也可包含摆动/振荡功能,扩大焊缝宽度、分散热量、应对更大接头间隙、排除气体。小负载电弧焊级机器人配摆动头,可组建小占地、低成本工作站加工小件。
其他关键考量
材料
激光焊为次世代材料焊接开门。常被问及的汽车用新型超高强钢,是否适配激光焊优于电阻点焊。因高强钢冶金特性,绝对是良好候选,对激光快速热/冷循环响应优于较慢电阻加热。
铝材用于轻量化卡车与汽车零部件(如电动车电池托盘)快速增长,激光焊用于后者获青睐——低热输入、高焊速、高柔性助满足车用电池部件严苛焊接工艺要求。
工艺
从电阻点焊到搅拌摩擦焊,机器人激光焊替代特定工艺、提质增产。热丝激光焊、混合激光焊等特定激光焊工艺受重点关注,适配多类机器人焊接应用。激光熔覆(丝/粉末)因高速、低热输入获关注。
接头设计
紧贴搭接接头最适配激光焊。微小间隙易将激光焊变激光切割,故激光焊夹具采用大力夹持。激光焊仅需单面接近(点焊需双面),但底部需支撑抵抗夹持力。
表面
被焊工件表面亦需考量。理想情况下,激光焊产品应用 Class A 表面(美学造型与最优表面质量的自由曲面)。因小热影响区易清理,激光焊替代传统电阻点焊 (RSW)、气保焊 (GMAW)、钨极惰性气体保护焊 (TIG) 在家电行业扩展,如不锈钢油烟机、烤箱、冰箱制造。
专业人才
编程机器人时,操作员必须理解所教工艺。有电弧/电阻焊经验的熟练机器人操作员未必懂激光工艺。为充分释放工艺潜能并保零件完整,企业应考虑招聘/培训懂激光焊技术人员。电压/电流/送丝速度被激光功率/速度替代,更别提保护气/填充金属差异。激光安全也是厂内人员必须负责的关键因素。
从接头几何到工件配合,机器人激光焊考量繁多。若疑惑机器人激光焊的稳健质量与产能提升是否适配贵司,明智之举是联系首选机器人供应商,针对特定应用寻答案。
工业机器人