
Fanuc弧焊机器人:破解熟练焊工荒的“铁军”
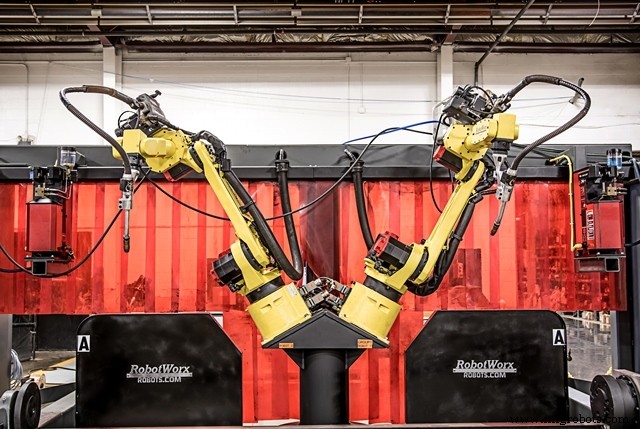
制造业外流导致国内熟练焊工断层严重。Fanuc机器人弧焊系统化身“永不疲倦的焊工”:全天候在岗、无需休假病假,精准填补用工缺口,同时大幅跃升产能,加速优质产品交付。
RobotWorx助您无缝导入Fanuc焊接自动化
专家团队全程指导集成流程,解答所有疑虑。立即致电877-762-6881或在线咨询,让Fanuc弧焊机器人成为您的生产主力军。
工业机器人

 亿迅智能制造网
制造业外流导致国内熟练焊工断层严重。Fanuc机器人弧焊系统化身“永不疲倦的焊工”:全天候在岗、无需休假病假,精准填补用工缺口,同时大幅跃升产能,加速优质产品交付。
专家团队全程指导集成流程,解答所有疑虑。立即致电877-762-6881或在线咨询,让Fanuc弧焊机器人成为您的生产主力军。
工业机器人
自动化电弧焊设备设计不同于手工电弧焊设备。这些焊机必须为重型工件操作、高生产循环率、能与控制系统接口而设计。使用机器人焊接系统还通过夹具和变位机操纵工件定位提高生产力。允许工人在机器焊接另一侧工件时上下料。部分热门平价电弧焊机器人:发那科最常见电弧焊机器人制造商之一。其ARC Mate系列专为焊接应用设计。与林肯电气合作,发那科证明先进机器人电弧焊技术降低制造成本。ARC Mate 100iC系列提供精准一致路径性能。专用设计保护焊枪电缆从送丝机到枪鹅颈,减少电缆磨损和送丝问题。系列提供极大工作包络,利于大工件或复杂工装。ARC Mate 100iB负载6kg,紧凑、灵活、精准、高速。极窄手腕
铜及铜合金提供独特材料性能组合,使其成为许多制造环境理想选择。因优异导电导热性、卓越耐腐蚀、易加工、良好强度疲劳抗力而广泛应用。其他有用特性含防火花、金属对金属耐磨、低渗透性、独特色泽。铜焊接工艺铜常用焊接连接。电弧焊工艺为主要关注。电弧焊可用药皮焊条电弧焊(SMAW)、钨极惰性气保焊(GTAW)、熔化极惰性气保焊(GMAW)、等离子弧焊(PAW)、埋弧焊(SAW)。用气体保护焊接工艺通常首选,虽SMAW可用于许多非关键应用。氩、氦或两者混合用作GTAW、PAW、GMAW保护气。通常手工焊<3mm材料、低导热或两者兼有时用氦。氦或75%氦+25%氩混合气推荐用于薄板机焊和高导热合金厚板手工焊。
寻找适应多种制造与系统工艺的理想机器人,发那科 M-710iB 系列是不二之选。该系列电伺服驱动,大工作包络、最小占地,支持落地、倒装、壁装、货架、角度安装等多种方式,实现非常规工件接近。 特点:小占地、薄型外形、全轴防抱死制动、极高刚性、行业最小 J2 干涉区。以下是系列主要变体: M-710iB/45:载荷 45 kg,臂展 1,706 mm。 M-710iB/70:载荷 70 kg,臂展 1,893 mm。 M-710iB/45T 与 M-710iB/70T:轨道安装顶置机器人,兼具线性龙门(大规模可扩展工作包络、有限占地)与六轴关节机器人(灵活、高可靠、易维护)优势。 设计易适配
寻找通用性、生产力与重型主力机型,发那科 R-2000iA 系列是产线首选。系列机器人提供更快循环时间、更高吞吐量。无论自动焊接、物料搬运、去料、点焊、装配、机床上下料、电弧焊、零件搬运等,这些六轴机器人均能胜任最艰巨任务并精简生产,助力高 ROI。 R-2000iA 系列机器人快速、高效、强劲。搬运/上下料任务循环时间大幅缩短。支持上方/后方作业,是车间宝贵补充。 纤细臂腕设计最小化与外设干涉、深入狭窄空间,延长线缆寿命、便于离线编程。机械部件更少,维护成本降低,减少停机和备件。 系列提供多款型号,载荷与臂展微异以适配广泛需求: R-2000iA/125L:125 kg 载荷,臂展 3,