


铜及铜合金焊接机器人自动化:工艺、材料学与焊接性优化
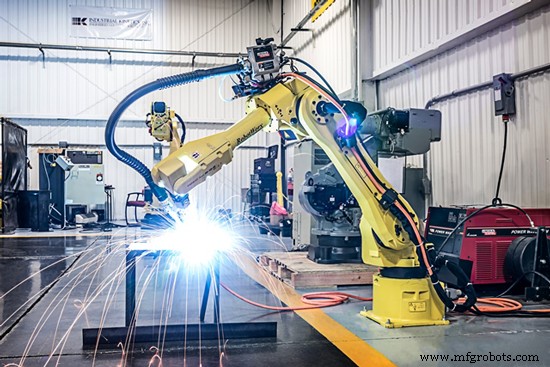
铜及铜合金提供独特材料性能组合,使其成为许多制造环境理想选择。因优异导电导热性、卓越耐腐蚀、易加工、良好强度疲劳抗力而广泛应用。其他有用特性含防火花、金属对金属耐磨、低渗透性、独特色泽。
铜焊接工艺
铜常用焊接连接。电弧焊工艺为主要关注。电弧焊可用药皮焊条电弧焊(SMAW)、钨极惰性气保焊(GTAW)、熔化极惰性气保焊(GMAW)、等离子弧焊(PAW)、埋弧焊(SAW)。
用气体保护焊接工艺通常首选,虽SMAW可用于许多非关键应用。氩、氦或两者混合用作GTAW、PAW、GMAW保护气。通常手工焊<3mm材料、低导热或两者兼有时用氦。氦或75%氦+25%氩混合气推荐用于薄板机焊和高导热合金厚板手工焊。少量氮加入氩保护气可增加有效热输入。药皮焊条电弧焊可焊接宽范围铜合金厚度。铜合金埋弧焊(SAW)药皮电极标准尺寸2.4-4.8mm。
钨极惰性气保焊
GTAW因强烈电弧产生极高接头温度和窄热影响区(HAZ)极适合铜及铜合金。
焊接铜和高导热铜合金时,电弧强度对在最小化高导热基体金属周围加热下完成熔融很重要。窄HAZ在沉淀硬化铜合金焊接中特别理想。
许多标准钨或合金钨电极可用于铜铜合金GTAW。钨电极正常选择因素一般适用铜铜合金。除特定铜合金类别外,钍钨(通常EWTh-2)因性能更好、寿命更长、抗污染更强而首选。
熔化极惰性气保焊
GMAW用于<3mm厚度铜铜合金连接,>3mm截面厚度及连接铝青铜、硅青铜、铜镍合金首选GMAW。
等离子弧焊
铜铜合金PAW焊接与这些合金GTAW可比。氩、氦或混合气用于所有合金焊接。焊接铜时绝不可用氢气。
PAW相对GTAW有两显著优势:
- 钨极隐蔽完全屏蔽,大幅减少电极污染,特别是低沸点成分合金如黄铜、青铜、磷青铜、铝青铜。
- 构造电弧柱产生更高电弧能量同时最小化HAZ增长。如GTAW,电流脉冲和斜坡也可用。等离子焊设备微型化用于精细作业,称微等离子焊。
铜铜合金PAW可自熔或填丝焊接。填丝选择同GTAW。此工艺自动化机械化易实现,优于污染限制生产效率的GTAW。PAW焊接位置同GTAW。但等离子小孔模式在垂直向上位置对厚板评估过。通常GTAW所有信息适用PAW。
埋弧焊
厚规格材料如重板成型管可通过颗粒焊剂下连续金属弧作业实现。有效脱氧和渣金属反应形成所需焊缝金属成分关键,SAW工艺对铜基材料仍在开发中。工艺变体可用于焊缝堆焊或表面硬化。铜镍合金应用商业化焊剂。
合金冶金与焊接性
许多常见金属与铜合金化产生各类铜合金。最常见合金元素:铝、镍、硅、锡、锌。其他元素少量添加改进特定特性如耐腐蚀或可加工性。
九大铜及铜合金组:
- 铜,含≥99.3% Cu
- 高铜合金,含≤5%合金元素
- 铜锌合金(黄铜),含≤40% Zn
- 铜锡合金(磷青铜),含≤10% Sn和0.2% P
- 铜铝合金(铝青铜),含≤10% Al
- 铜硅合金(硅青铜),含≤3% Si
- 铜镍合金,含≤30% Ni
- 铜锌镍合金(镍银),含≤7% Zn和18% Ni
- 特殊合金,含增强特定性能合金元素,如可加工性。
许多铜合金有通用名:无氧铜(≥99.95% Cu)、铍铜(0.02-0.2% Be)、黄铜(Cu40Zn)、海军黄铜(Cu-39.5Zn-0.75Sn)、商业青铜(Cu-10Zn)。
性能
许多铜合金物理性能对焊接工艺重要,含熔温、热膨胀系数、导电导热率。某些合金元素降低铜铜合金导电导热率。
焊接性
几个合金元素对铜铜合金焊接性有显著影响。铜及合金常含少量挥发性有毒合金元素。结果,保护焊工/焊机操作员的有效通风系统比焊铁基金属更关键。
锌按合金中锌百分比相对比例降低所有黄铜焊接性。锌低沸点导致焊接铜锌合金产生有毒蒸汽。
硅因脱氧熔剂作用对铜硅合金焊接性有益。
锡
锡1-10%量存在时增加焊接热裂倾向。锌比锡挥发毒性大得多。焊接时锡可能相对铜优先氧化。结果为氧化物夹杂,可能降低焊接件强度。
顽固氧化物
Be、Al、Ni形成顽固氧化物,焊前必除。焊接中防止这些氧化物形成需保护气或配合适当焊接电流用焊剂。Ni氧化物干扰电弧焊比Be、Al小。结果镍银和铜镍合金对焊接电流类型不敏感。含Be合金焊接也产生有毒烟雾。
氧
氧可致某铜合金气孔降低焊缝强度,因缺乏足量磷或其他脱氧剂。氧可作游离气或亚氧化铜存在。最常焊铜合金含脱氧元素,通常磷、硅、铝、铁、锰。
铁锰不显著影响含其合金焊接性。铁通常在特种黄铜、铝青铜、铜镍合金中1.4-3.5%。锰常用于同类合金但浓度低于铁。
易切削添加剂
Pb、Se、Te、S添加改善铜合金可加工性。Bi用于无铅合金需求时。这些微量合金剂改善可加工性,但显著影响铜合金焊接性使合金热裂敏感。~0.05%添加剂即显现不利影响,浓度越大越严重。Pb对热裂敏感性危害最大。
影响焊接性因素
除组成特定铜合金的合金元素外,其他因素影响焊接性:被焊合金导热率、保护气、焊接电流类型、接头设计、焊接位置、表面状况清洁度。
导热率影响
铜铜合金焊接行为深受合金导热率影响。焊接商业铜和高导热微合金铜材料时,电流类型和保护气须选为向接头提供最大热输入。此高热输入对抗快速热量从局部焊区消散。
视截面厚度,低导热铜合金可能需预热。层间温度应同预热。铜合金不像钢常做焊后热处理,但一些合金需控制冷却速率最小化残余应力和热脆。
焊接位置
因铜及合金高度流动性,平焊位置尽可能用于焊接。水平位置用于一些角焊缝和T型接头。
沉淀硬化合金
最重要沉淀硬化反应来自Be、Cr、B、Ni、Si、Zr。焊接沉淀硬化铜合金须避免氧化和未熔合。尽可能退火态焊接组件,然后焊件施以沉淀硬化热处理。
热裂纹
铜锡、铜镍等铜合金在凝固温度易热裂。此特性在宽液相线-固相线温度范围铜合金均显现。严重收缩应力致凝固时枝晶间分离。减少约束、预热降低冷却速率和焊接应力幅度、减小根部间隙增大根部焊道可最小化热裂。
气孔
某些元素(如Zn、Cd、P)低沸点。焊接时这些元素汽化可能致气孔。焊接含这些元素铜合金时,提高焊速和用低这些元素填丝可最小化气孔。
表面状况
焊前除工件表面油脂氧化物。钢丝刷或亮浸可用。铝青铜和硅青铜表面氧化皮从焊区起≥13mm距离除去,通常机械法。铜镍合金油脂漆笔记污垢等污染物可致脆化须焊前除去。铜镍合金氧化皮须磨削或酸洗除去;钢丝刷无效。
铜焊接电极合金
理想电极材料应有工具钢压缩强度和银导电率。可惜不存在。故开发多种铜合金。所有RWMA推荐材料退火软化温度高于纯铜,压缩强度耐磨性改进。因铜合金化获高强度耐磨,导电率有牺牲。
铜合金分级:
1级:最常指定焊接铝和其他高导电材料。RWMA合金中导电率最高。最软(最低强度耐磨特性)。
2级:最广泛使用推荐铜合金。推荐宽范围钢合金。推荐点焊、缝焊、凸焊、对焊。导电率略低于1级,强度耐磨特性更高。
3级:主三级铜电极材料中导电率最低,强度性能最高。高强度耐磨至关重要的大多数应用推荐。
工业机器人