


镁合金焊接自动化:精度与效率的机器人解决方案
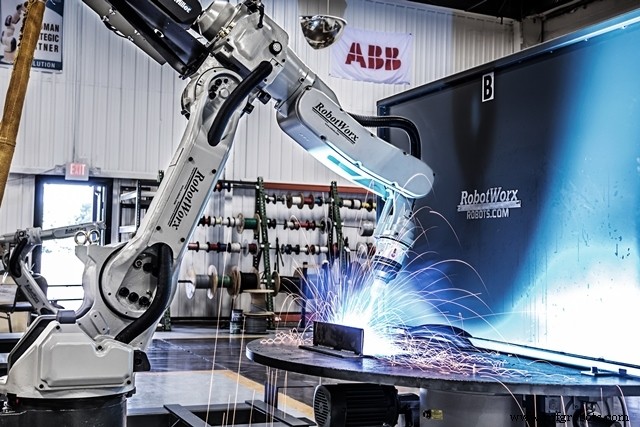
镁焊接用于初级制造或维修。
特性
镁合金密度约1.74g/cm³(0.063lb/in³),铸造态与铝、锰、稀土、钍、锌或锆合金化,显示高强重比,成为减重关键或降低惯性力(高速运动机件)时首选材料。镁约重钢20%、铝67%。镁铸件展现卓越阻尼能力。
- 纯镁熔点650℃(1202℉)。
- 液态固化收缩3.9-4.2%,液态熔点至室温固态收缩9.7%。
- 镁用作某些铝合金生产合金元素。
- 球墨铸铁铸造厂用镁使石墨颗粒球化。也用于其他金属阴极保护防腐蚀。
安全
必须理解遵守安全预防。镁易氧化。机加工车屑或粉末状态遇火剧烈燃烧。机加工须受控条件下进行,备灭火剂。
规格
- 铸造合金覆盖ASTM B80、B94、B199规范。
- 变形合金按ASTM B90、B107、B217。
- 镁合金焊接填充金属按:AWS A5.19镁合金焊条规范、ASTM B448镁合金焊丝裸电极规范、SAE AMS 4397镁焊丝。
特性
镁合金焊接所需热量低于其他材料。但因高导热系数和热膨胀系数易变形,须采取充分预防。
合金元素
镁机械性能太弱不能直接用,须与其他元素合金化赋予改进性能。Mg-Al-Zn组含铝、锰、锌,是室温应用最常见合金元素。Th、Ce、Zr(无Al)用于高温,形成Mg-Zn-Zr组。
合金含量增加降低熔点、扩大熔化范围、增加焊接裂纹倾向。高合金含量需较少热量熔化、限制晶粒生长、显示更高镁焊接效率。
- 铝是提供改进结果最有效成分。2-10%配少量锌锰,增强强度硬度,牺牲延展性。含Al>1.5%镁合金易应力腐蚀,焊后须消除应力。
- 锌配合铝克服铁镍杂质有害腐蚀。Zn含量高(>1%)增加热脆性,导致焊裂纹。
- 锰轻微提高镁合金屈服强度和耐盐水性。熔点较高需更高热输入。焊缝邻近晶粒生长降低强度。
- Th或Ce可提高260-370℃(500-700℉)温度下强度。少量Zr细化晶粒改善焊接性。
- Be有时添加减少熔化时镁燃烧倾向。焊接无不利影响。钎焊合金中可能有益,减少炉钎焊时点火危险。
- Ca少量添加减少氧化,但增加焊裂纹风险。
工艺
镁焊接通常用反极性直流(电极正)电弧工艺。变形合金通常比某些铸造合金更易焊。
镁气体金属电弧焊(GMAW)/熔化极惰性气体保护焊(MIG)金属过渡模式
- 短路过渡模式 — 填充丝每秒多次触工件熄灭电弧,金属以液滴序列供给。
- 脉冲电弧模式 — 电源提供调制电流。电弧不中断,金属中间过渡。
- 喷射过渡模式 — 金属以飞溅液滴过渡。
- 最常用保护气通常为氩气,氦混合气可接受。
镁钨极惰性气体保护焊(GTAW)/钨极氩弧焊(TIG)
- 交流机或反极性直流(电极正)电源,叠加高频电流使用。
- 薄板两者均适用,厚板首选交流因提供更深熔深。
- 直极性直流(电极负)不推荐,因缺阴极清洗作用。
电子束焊镁用于修复含Zn<1%合金昂贵铸件。不同镁合金相对焊接性类似常见电弧工艺表现。
因镁低沸点和Zn更低沸点,易产生空孔和气孔,条件须严格监控。轻微离焦束可助获得合理焊缝。
激光束因低热输入、高速、变形小成镁焊接首选。但此法易产生气孔。
电阻焊镁点/缝焊在变形合金如板材挤压件进行,基本用类似铝的设备条件。
铸件修复:最常见镁焊应用是修复铸件,或铸造态或服役后。准备重要,须排除外来材料污染。应准备大倒角允许全熔透。
预热:镁焊接预热需求由接头约束程度和金属厚度决定:厚壁短焊珠可能不需。预热应在保护气氛炉中进行减少氧化。减少焊裂纹推荐工序:从中心向两侧焊(一半接一半)。避免热冲击。
工业机器人
- 低成本自动化:RHEWUM® 借协作机器人第七轴升级焊接工艺
- 通过再集成服务复活老旧机器人,最大化ROI
- 工厂自动化未来趋势:纳米技术、无线网络与单一遥控工厂
- 驾驭龙门机器人:提升制造业自动化高度
- 解锁焊接自动化:提质、降本、加速生产的三重奏
- 先进机器人点胶自动化:精准物料传输的制胜法宝
- 从手工到现代:KUKA 焊接机器人演进史
- 伺服焊钳:点焊工作站的质效双优变革者
- 医疗器械制造自动化:模块化柔性产线+视觉力控双引擎驱动合规生产
- Fanuc 机器人精通铝焊:助力汽车轻量化制造卓越品质
- Fanuc 双臂机器人协同弧焊:单臂时代的效率跨越
- 机器人自动化赋能食品生产柔性制造:Advance Brands 与 Pepperidge Farm 实证