


热固性注塑成型:优势、劣势与专家指导
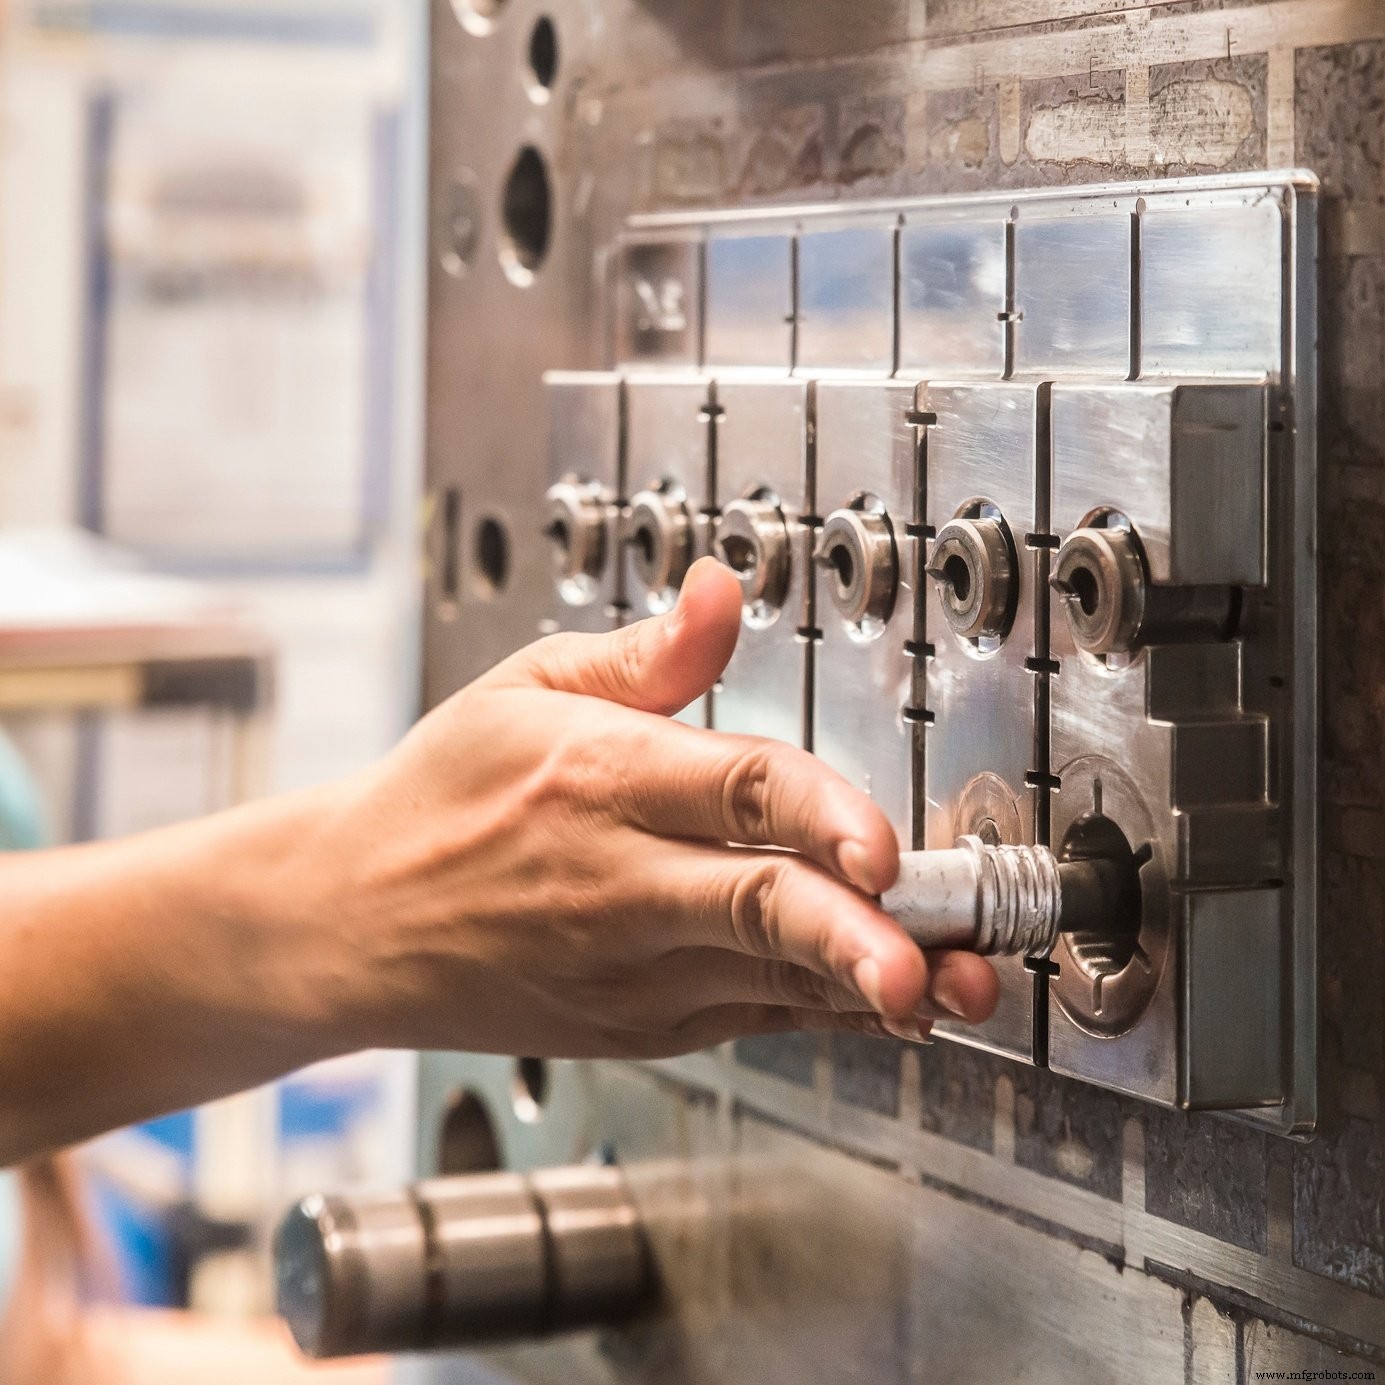
为复合零件选择正确成型工艺至关重要。热固性注塑成型具有独特优势与挑战,影响成本、质量、生产速度。以下拆解关键利弊助您判断该工艺是否适配项目。
- 压缩成型
- 注塑成型
- 转移成型
- 挤出成型
这四大工艺产出不同形状尺寸,各有优劣。以下聚焦热固性复合材料的注塑成型路径。
热固性注塑成型的优势
- 材料通用性:从热塑性、热固性树脂到聚合物、弹性体,注塑让工程师混配以满足精确力学或化学需求。
- 适配大批量生产:工装就位后循环时间短,支持大批次一致质量产出。
- 高精度低废料:闭合系统设计与受控流动较其他成型法减少废料。
- 快速冷却:热固性快速固化,缩短循环时间、释放模具供下一零件。
热固性注塑成型的劣势
- 高工装投入:精准耐用模具为必需,推高前期成本。
- 溢料形成:因热固性流动性优于热塑性,模具边缘常出现溢料。去除溢料通常需额外修边步骤。
- 尺寸限制:一般 0.1-6 磅零件最适配注塑。大件更适合转移或压缩成型,小型低批量件可用挤出或压缩。
决定成型策略时,咨询复合材料或热塑性工程师至关重要。他们能评估设计、材料、产量、成本目标,推荐最优工艺以产出高质量、高性价比零件。
复合材料