


塑料注塑成型 13 大顽疾及解决方案全攻略
注塑成型优势:生产快、效率高、自动化、形状尺寸灵活。制品尺寸精准、易替换、可成型复杂形状,环保适配量产与复杂件。但操作员虽熟稔机器与技艺,模具设计与材料导致的各类缺陷难免。本文梳理 注塑缺陷成因与对策,涵盖原料、零件/模具设计、成型工艺等维度。
1. 充填不足
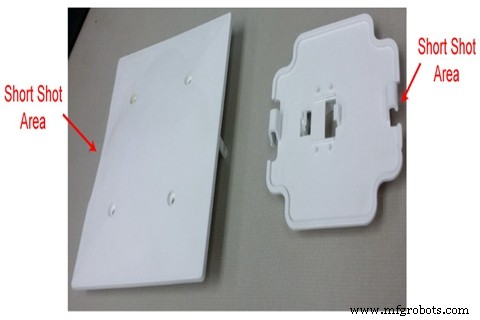
成因: (1) 模温/料温/注射压力/速度偏低 (2) 原料塑化不均 (3) 排气不良 (4) 原料流动性不足 (5) 零件过薄或浇口过小 (6) 结构设计不合理导致熔体过早固化。
对策:
材料:选用流动性更好材料。
模具设计:(1) 先填厚壁后填薄壁防滞留 (2) 增加浇口数量/流道尺寸降低流程比与流动阻力 (3) 合理设置排气位置尺寸。
设备:(1) 检查止回阀与料筒内壁磨损 (2) 检查料斗有无物料/架桥。
工艺:(1) 提高注射压力/速度增强剪切热 (2) 增加注射量 (3) 升高料筒/模具温度。
2. 困气/气泡
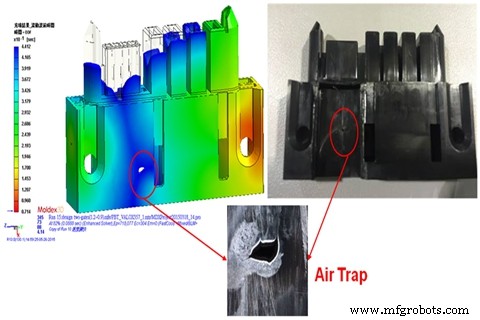
成因: 熔体汇合处空气无法从分型面/浇口/排气槽逃逸。
对策: 结构:减小壁厚差异,尽量均壁。模具:(1) 最后充填处增设排气 (2) 重设浇口/流道系统。工艺:(1) 降低末级注射速度 (2) 提高模温。
3. 脆裂
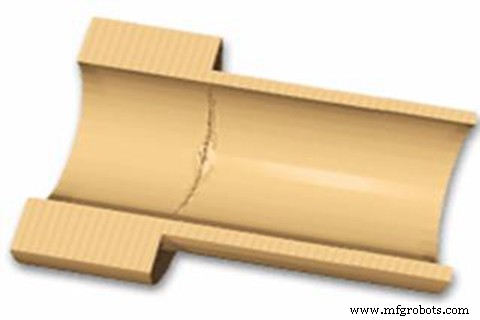
成因: (1) 干燥条件不当/过量回料 (2) 注射温度设定错误 (3) 浇口流道设计不当 (4) 熔体熔接痕强度低。
对策: 材料:(1) 设定合理干燥条件 (2) 减少回料比例提高新料占比 (3) 选用高强度塑料。模具:增大主/分流道与浇口尺寸。设备:选用设计良好的螺杆使塑化温度均匀。工艺:(1) 降低料筒/嘴温度 (2) 降低背压/螺杆转速/注射速度 (3) 提高料温/注射压力改善熔体强度。
4. 烧焦/烧痕
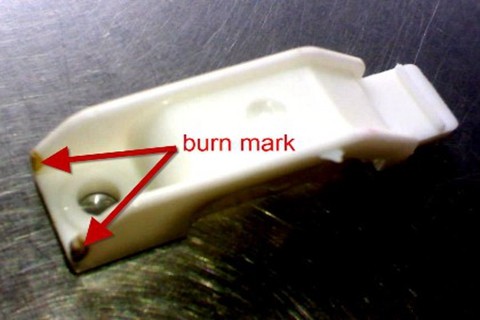
成因: (1) 型腔气体排不出 (2) 料降解:熔体温度过高/螺杆转速过高/流道设计不当。
对策: 模具:(1) 易产气处增设排气 (2) 加大流道尺寸。工艺:(1) 降低注射压力/速度 (2) 降低料筒温度 (3) 检查加热圈/热电偶工作状态。
5. 溢边/飞边
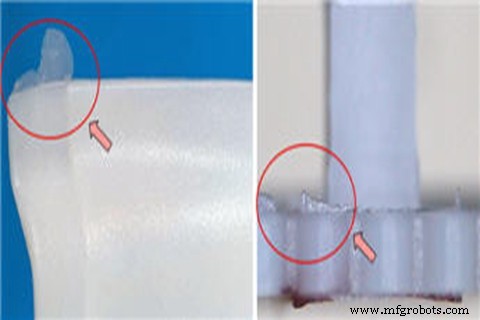
成因: (1) 锁模力不足 (2) 模具缺陷 (3) 成型条件不合理 (4) 排气系统设计不当。
对策: 模具:(1) 合理设计保证合模严密 (2) 检查排气槽尺寸 (3) 清洁模具表面。设备:选用合适锁模力机型。工艺:(1) 延长注射时间降低速度 (2) 降低料筒/嘴温度 (3) 降低注射/保压压力。
6. 分层/剥离
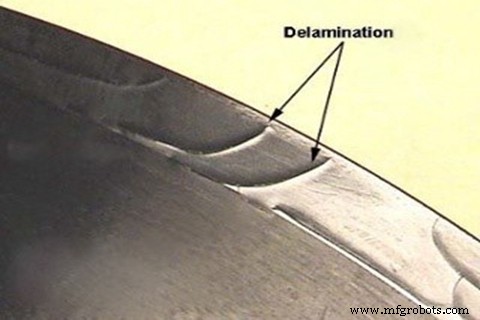
成因: (1) 混入不相容聚合物 (2) 脱模剂过量 (3) 树脂温度不均 (4) 水分过高 (5) 浇口/流道有尖角。
对策: 材料:避免不相容杂质/污染回料混入。模具:倒圆所有尖角流道/浇口。工艺:(1) 升高料筒/模温 (2) 成型前适当干燥 (3) 避免过量脱模剂。
7. 喷射纹
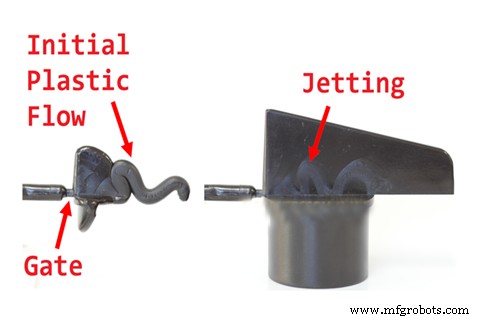
成因: (1) 浇口过小且对着大截面制品表面 (2) 填充速度过快。
对策: 模具:(1) 增大浇口 (2) 侧浇口改耳浇口 (3) 浇口前增设挡钉。
8. 流痕/波纹
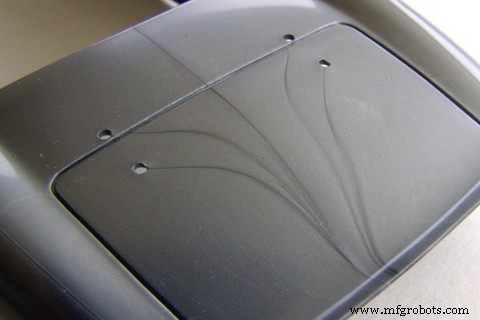
成因: (1) 模温/料温过低 (2) 注射速度/压力过低 (3) 流道/浇口过小 (4) 产品结构导致填充流动加速过大。
对策: 模具:(1) 增大冷料井 (2) 加大流道/浇口 (3) 缩短主流道或改热流道。工艺:(1) 提高注射速度 (2) 增加注射/保压压力 (3) 延长保压时间 (4) 升高模温/料温。
9. 雾纹/云纹
浇口附近出现云状变色,因熔体破裂。
成因: 浇口过小或浇口处型腔过薄 → 流速大、破裂面积小、剪切率大、剪切应力大 → 熔体破裂产生雾纹。
对策: Moldflow 模流分析。预测狭窄区熔体温度/剪切率/剪切应力,依材料上限调整浇口尺寸与浇口处壁厚消除雾纹。
10. 条纹
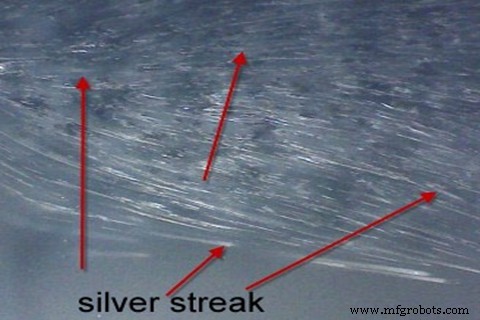
成因: (1) 原料水分过高 (2) 原料夹带空气 (3) 料降解:污染/料筒温度过高/注射量不足。
对策: 模具:检查排气是否充分。工艺:(1) 选用合适机型与模具 (2) 换料时彻底清理料筒旧料 (3) 改善排气 (4) 降低熔体温度/注射压力/速度。
11. 缩痕/凹痕
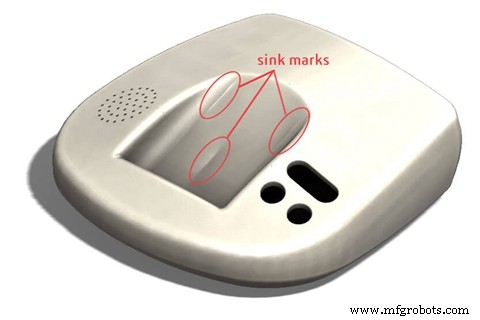
成因: (1) 注射/保压压力低 (2) 保压/冷却时间短 (3) 熔体/模温高 (4) 零件结构设计不当。
对策: 设计:(1) 易缩处做波纹面 (2) 减薄厚壁,控制相邻壁厚比 1.5~2,平滑过渡。重设加强筋/沉孔/筋厚(建议 40-80% 基础壁厚)。工艺:(1) 提高注射/保压压力 (2) 增大浇口或改变浇口位置。
12. 熔接线/焊线
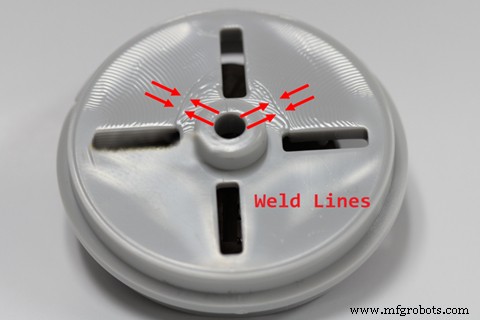
成因: 制件有孔/嵌件/多浇口/壁厚不均 → 多股熔体汇合产生熔接线。
对策: 材料:提高熔体流动性。模具:(1) 改变浇口位置 (2) 增设排气槽。工艺:(1) 提高熔体温度 (2) 减少脱模剂用量。
13. 翘曲变形
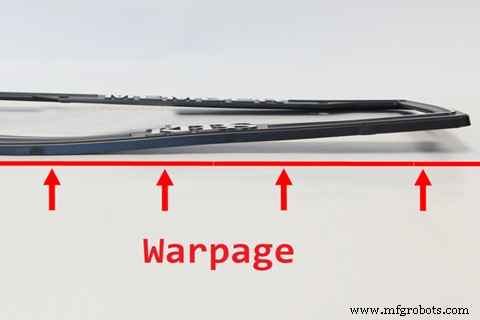
成因: (1) 模具结构:浇注/冷却/顶出系统 (2) 制件结构:壁厚变化、弯曲/非对称几何、加强筋/BOSS 柱设计不合理 (3) 工艺:未充分冷却、注射保压曲线不合理 (4) 材料:无填料、收缩率大。
对策: (1) 模温不稳 → 提供冷热平衡模具 (2) 壁厚不均 → 依树脂特性重新设计形状尺寸。
WayKen 在原型注塑项目中积累大量同类问题经验,为客户打造注塑制品,我们在制造前后极度重视注塑机细节与工艺步骤。
工业技术