


钛合金锻造:面向航空航天与发电的先进技术
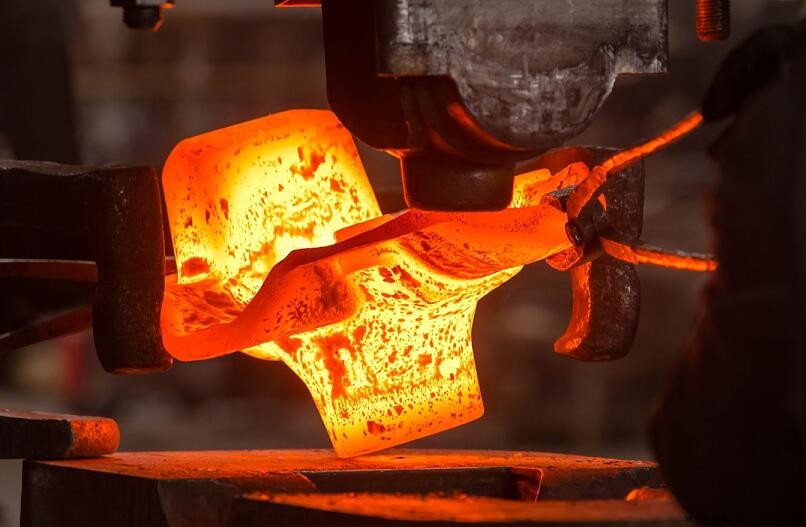
钛合金锻造:面向航空航天与发电的先进技术
钛合金以卓越比强度、耐腐蚀、无磁性著称,在航空航天、国防、海洋、石化等高性能领域不可或缺。锻件——特别是涡轮盘和医疗植入体——不仅要求尺寸精度,更需微观结构稳定性和疲劳抗力。本文深入探讨交付这些属性的最先进锻造方法。
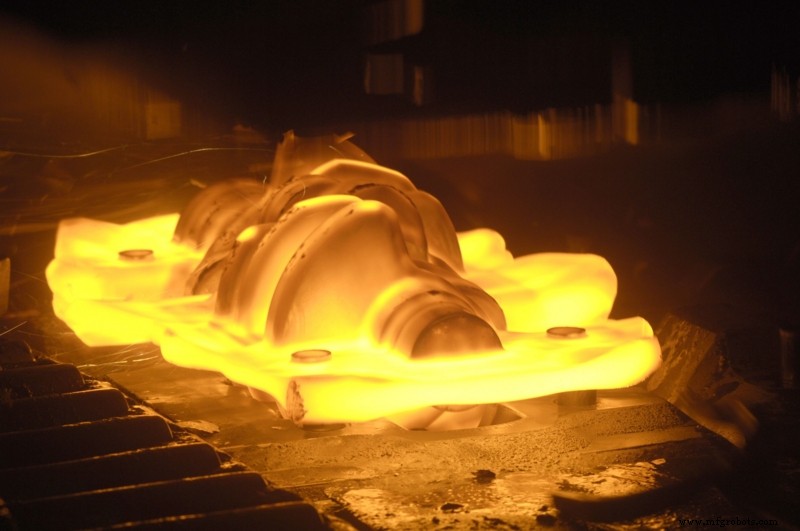
钛合金锻造技术
探索制造工艺前,先回顾钛合金锻件关键应用。
钛合金锻件应用
1. 航空航天
全球钛产量半数消耗于航天。军机机身约30%钛,民机逐步采用减重提效。波音787梦想客机钛占重15%以上,主用Ti-6Al-4V——结构安全基准。钛锻件关键用于火箭卫星燃料箱、涡轮泵叶片、高速吸气泵入口。
2. 发电用涡轮叶片
延长汽轮叶片增功输出,但载荷增大威胁转子完整性。1米长Ti-6Al-4V锻造叶片1991年成功引入,成高速汽轮机标准,提供减重和优异热疲劳性能。
钛合金锻造技术
精准控温控变形是钛加工核心。低温升流动应力增裂纹风险,变形速度影响微观结构。精密热模锻中模温通常匹配或超锻造温度,缓解温差导致缺陷。
1. 发动机盘类锻造
航空发动机盘要求极高疲劳强度和断裂韧性。700K服役温区常用Ti-6Al-2Sn-4Zr-6Mo。传统α-β锻造产生β基体+等轴α粒+细针状α双相,断裂韧性低。β锻造在β相变温度以上进行,促进再结晶得均匀针状组织,大幅提升韧性。该合金最佳锻造窗口1073-1323K,需足够变形量消除粗晶。
2. 涡轮叶片锻造
叶片超薄、锻造中温降极快。先进工具设计利用受控吹击能量成形叶面。工序典型为平锻→弯曲成形→精锻终型。
3. 环件制造
风扇/压气机外壳常用Ti-6Al-4V轧制。近净成形减少材料浪费超55%,大幅降本。厚环锻造需维持高压、精细管控温降防裂。
总之,高质量钛锻件关键在于严谨温度调控和受控变形,释放合金内在强度。
结论
希望此概述增强您对钛合金锻造的理解。如需深入了解钛及其合金,推荐访问Advanced Refractory Metals (ARM),全球难熔金属供应领导者。
总部位于加利福尼亚州湖林市的ARM供应高品质钛、钨、钼、钽、铼、锆,价格具有竞争力。
金属
- 钛合金入门:强度、牌号与工程师必知的关键优势
- 高强高弹钛合金前沿进展:从航空航天到医疗的跨界突破
- 高性能钨钛合金靶材:先进半导体芯片的关键支撑
- 钛合金:演进历程、应用领域与产业影响
- 钛合金热处理:优化强度、稳定性与工艺控制
- Alloy 10 (C17500) – TF00 锻造与挤压性能概览
- Alloy 3 (C17510) — Materion 高导电中等强度锻造挤压铍铜合金
- 合金 3 (C17510) – 优质 TF00 锻造与挤压解决方案
- Alloy 25 (C17200 TB00) 铍铜合金:锻造/挤压态最高强度铜合金
- Alloy 25 (C17200 TF00) 铍铜合金:锻造/挤压时效态最高强度铜合金
- Alloy 165 (C17000) 铍铜合金:锻造/挤压软态高强度材料
- Alloy 165 (C17000 TF00) 铍铜合金:锻造/挤压时效态高强度材料