


锻造管件制造全工艺:标准、材质与五大成型技术
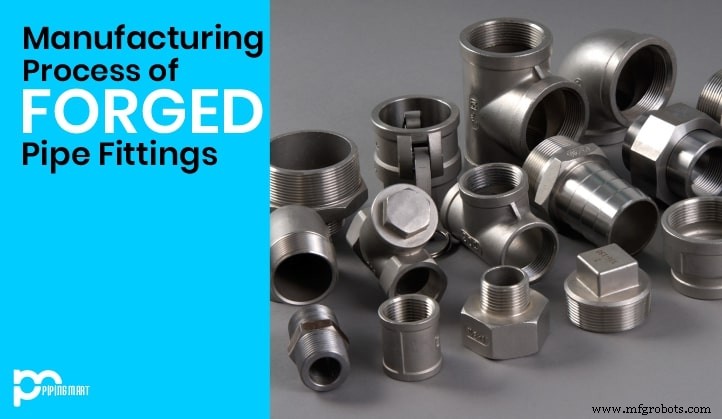
管件是给排水与工业管道核心部件,导引液气流向,提供连接、转向、变径功能。常见弯头、三通、异径管、管帽、法兰,各司连接、改向、缩径等专用功能。
锻造管件——承插焊/螺纹两大配置——遵循严格标准:ASME B16.11、MSS SP-79/83/95/97、英标BS 3799,保障全公称通径压力等级下的尺寸精度、压力完整性、材质质量。
典型锻件材质:高强碳钢(A105)、镍合金、不锈钢合金,兼顾耐久与耐蚀。压力等级2000#–9000#,适配石化、电力、油气重工业场景。
锻造管件五大关键制造工艺
- 最中(双焊缝)法 – 对称切割两半坯料对压焊合,似日式最中点心。适配大口径弯头复杂形状,保结构完整性。
- 液压鼓胀(冷成型)法 – 内压+轴向进料重塑管材几何。有限元分析与鼓胀试验确定材料行为,精控成品精度。
- 热成型/挤压法 – 热坯经模口挤压成锻件,变形极小。正挤/反挤变体,润滑剂(低温玻璃粉、高温石墨/汽油)降摩擦保模具。
- 管帽深拉伸法 – 板坯冲压成圆/异形帽,依赖金属延展性与应变控制,防裂成型。
- 短节扩口法 – 锻坯端部扩口后精加工,成搭接法兰短节。保证法兰面可靠与焊缝强度。
每种工艺按几何需求、压力等级、材质相容性选用,确保锻造管件达最高性能安全基准。
金属