


注塑成型全攻略:原理、设计指南与成本优化
分享本文
本指南涵盖注塑成型核心原理与可落地设计技巧,助您快速上手、省时降本。
第一部分
注塑成型基础
什么是注塑成型?如何工作?用途何在?本节回答这些问题,展示常见注塑零件实例,帮您建立基础力学与应用认知。
什么是注塑成型?
注塑成型是大批量生产同一塑料零件、公差良好的制造技术。工艺中,聚合物颗粒熔融后在压力下注入模具,液态塑料冷却固化。注塑材料为可着色或填充添加剂的热塑性聚合物。
您身边几乎每个塑料零件——汽车部件、电子外壳、厨房电器——均源自注塑成型。
注塑成型因高产量下单件成本极低、重复性优异、设计灵活性强而被广泛采用。主要限制通常为经济性:工艺需显著前期模具投资。传统上设计到生产周期数周,现代数字制造流程在部分情况下可压缩至一周内。
注塑成型如何工作
注塑机由三大部分组成:注射单元、模具(全流程核心)、合模/顶出单元。
本节剖析各系统功能及其基础运作力学如何影响注塑成型最终结果。
注塑成型优势与劣势
注塑成型是历史悠久的成熟制造技术,但不断随新技术进步迭代优化。
以下梳理关键优劣势,助您判断是否适配您的应用。
注塑成型优势
塑料大批量制造
注塑成型是大批量同质塑料零件最具成本竞争力的技术。模具制备完成、机器调试就绪后,额外零件可极快、极低成本生产。
注塑成型建议最小生产量500件。此时规模经济生效,模具高昂前期成本对单件价格影响减弱。
材料选择广泛
几乎所有热塑性材料(部分热固性与硅胶亦可)均可注塑。这提供极宽材料谱系与多样物理特性供设计选择。
注塑零件物理特性优异。通过玻纤等添加剂或混合粒子如PC/ABS,可定制特定强度、刚度、抗冲击性。
极高生产率
典型注塑周期15-60秒,视零件大小与模具复杂度而定。对比CNC或3D打印可能需分钟至小时产出同等几何。单模可容多腔,进一步放大产能。意味着每小时可产出数百甚至数千同质件。
优异重复性与公差
注塑过程高度可重复,产出零件基本一致。模具随时间磨损,但典型试模铝模寿命5,000-10,000次,量产级工具钢模可达100,000+次。
此精度满足大多数应用,媲美CNC与3D打印。更严公差可行但受材料收缩影响。如聚丙烯(PP)收缩大于聚碳酸酯(PC),难以保持紧致尺寸。
极佳外观质量
注塑成型核心强项:可产出几乎无需后处理的成品。模具表面可抛光至镜面级制造镜面件,或珠喷制造纹理表面。SPI标准规定可达成的精整等级。
获取精整/材料兼容性建议 →
注塑成型局限
模具启动成本高
注塑成型主要经济考量为前期模具成本,因每个零件几何需定制模具。成本主要集中于模具设计制造,简单模具约$250-$1,000,复杂模具显著更高。模具成本分摊至总产量,故中高产量下注塑愈发划算。
设计变更成本高昂
模具制成后修改极贵。设计变更通常需从头重造模具。因此首轮正确设计至关重要。
第二部分列出注塑设计关键考量。第五部分将展示如何通过物理原型缓释风险。
交期长于其他技术
注塑典型交期6-10周。制模4-6周,加2-4周生产发货。若需改模(常见),交期相应顺延。
对比桌面3D打印可隔夜交付,工业级3D打印典型3-5天,CNC加工典型10天内最快5天。
面向注塑的设计
多因素影响最终产品质量与工艺重复性。为充分获益,设计师须遵循特定设计准则。
本节梳理常见注塑缺陷与基础进阶设计准则,含成本控制建议。
常见注塑缺陷
多数注塑缺陷关联熔体流动或凝固期非均匀冷却速率。
设计注塑零件时需留意的缺陷清单。下节将展示如何通过良好设计规避。
翘曲
局部冷却(收缩)快于其他区域时,内应力导致零件永久弯曲。
壁厚不均零件最易翘曲。
缩痕
零件内部先于表面固化时,平整表面出现微凹陷称缩痕。
厚壁或肋设计不当零件最易缩痕。
拉痕
塑料收缩对模具施压。顶出时零件壁滑刮模具产生拉痕。
垂直壁(无脱模斜度)零件最易拉痕。
熔接线
两股熔体汇合处可能产生细微变色线。熔接线影响美观,亦普遍降低零件强度。
几何突变或有孔零件更易产生熔接线。
欠注
模具困气阻碍熔体流动导致零件不完整。良好设计可改善熔体流动性。
极薄壁或肋设计不当零件更易欠注。
应对倒扣
最简模具(直拉模)由两半组成。倒扣特征(如螺纹牙、卡扣钩)可能无法用直拉模成型。因模具无法CNC加工或材料阻碍顶出。
注塑倒扣指无法用简单两半模具制造的零件特征,因开模或顶出时材料阻挡。
常见设计特征
通过实用指南学习注塑零件最常见特征设计,提升功能性同时遵循基础设计规则。
第二部分
多因素影响最终产品质量与工艺重复性。为充分获益,设计师须遵循特定设计准则。本节梳理常见注塑缺陷与基础进阶指南,含成本最小化建议。
常见注塑缺陷
多数缺陷关联熔体流动或凝固期非均匀冷却。
设计注塑零件时需留意的缺陷清单。下节展示如何通过良好设计规避。
翘曲
局部冷却收缩快于其他区域,内应力致零件永久弯曲。
壁厚不恒定零件最易翘曲。
缩痕
零件内部先于表面固化,平整面出现微凹陷称缩痕。
厚壁或肋设计不当零件最易缩痕。
拉痕
塑料收缩压模具。顶出时零件壁滑刮模具产生拉痕。
垂直壁(无脱模角)零件最易拉痕。
熔接线
两股流汇合处可能产生细微发丝状变色。熔接线影响美观,亦一般降低零件强度。
几何突变或有孔零件更易熔接线。
欠注
模具困气抑制注射期熔体流动,致零件不全。良好设计改善熔体流动性。
极薄壁或肋设计不当零件更易欠注。
应对倒扣
最简模具(直拉模)含两半。倒扣特征(螺纹牙、卡扣钩)可能不可直拉模制造。因模具不可CNC加工或材料阻碍顶出。
注塑倒扣指无法用简单两半模具制造的特征,因开模或顶出时材料阻挡。
螺纹牙、卡扣钩为倒扣典例。以下思路助您应对:
利用封堵面消除倒扣
彻底避免倒扣或为最佳选择。倒扣总增模具成本、复杂度、维护。巧妙重设计常能消除倒扣。
封堵面是处理内部区域(卡扣)或侧面(孔、把手)倒扣的实用技巧。
以下示例展示如何重设计消除倒扣:本质上移除倒扣下方材料,根除问题。
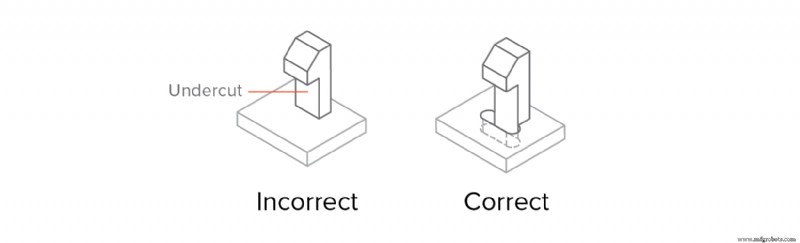
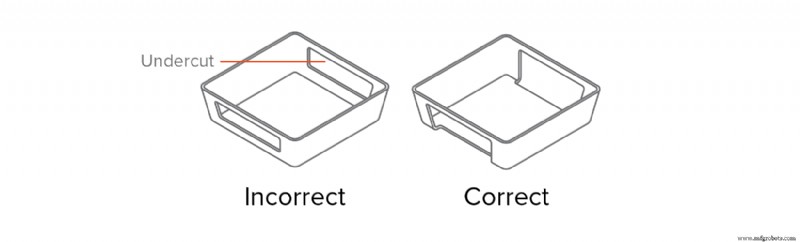
移动分型线
处理倒扣最简方式:移动模具分型线与其相交。
适用于外表面倒扣的许多设计。别忘相应调整脱模角。
使用剥离倒扣(凸台脱模)
剥离倒扣(称凸台脱模)适用于特征足够柔性可顶出时随模具变形。瓶盖螺纹即采用此法。
剥离倒扣仅在以下条件可用:
- 剥离倒扣须位于远离加强特征(如棱角、肋)。
- 倒扣须有引导角 30°-45°。
- 注塑件须有空间且足够柔性以展开变形。
建议避免在纤维增强塑料件用剥离倒扣。典型柔性塑料如PP、HDPE、尼龙(PA)可容忍直径5%以内倒扣。
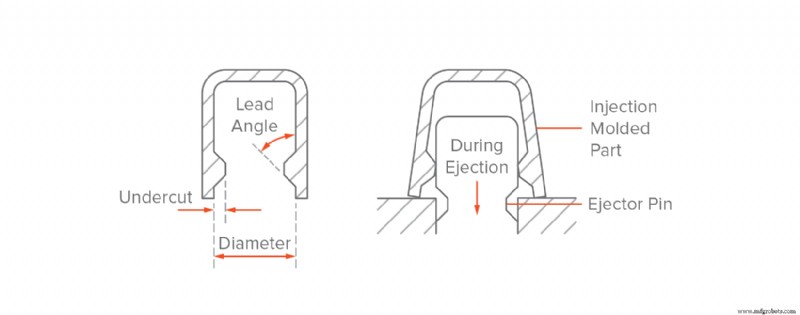
*带剥离倒扣示例件。顶出时零件变形。*
滑块侧向抽芯
滑块侧向抽芯用于无法重设计消除倒扣的情况。
侧向抽芯为嵌件,合模时滑入、开模前滑出。注意这些机构增加模具成本与复杂度。
设计侧向抽芯遵循准则:
- 需抽芯进出空间。即特征须在零件另一侧。
- 侧向抽芯须垂直运动。非90°角更复杂、增成本交期。
- 别忘按惯例添加脱模角,考虑侧向抽芯运动。
常见设计特征
通过实用指南学习注塑零件常见特征设计,提升功能性同时合规基础规则。
螺纹紧固件(柱位与嵌件)
给注塑件加紧固件三法:直接设计螺纹、加柱位供螺丝攻丝、含螺纹嵌件。
直接在件上建模螺纹可行但不推荐,因螺纹牙本质是倒扣,剧增模具复杂度成本(稍后详述倒扣)。瓶盖即直接螺纹注塑件例。
柱位
柱位在注塑件中极常见,作装配连接点。由带孔圆柱凸台组成,接纳螺丝、螺纹嵌件或其他紧固装配件。理解柱位的好方式:闭合成环的肋。
柱位配合自攻螺丝或螺纹嵌件作连接紧固点。
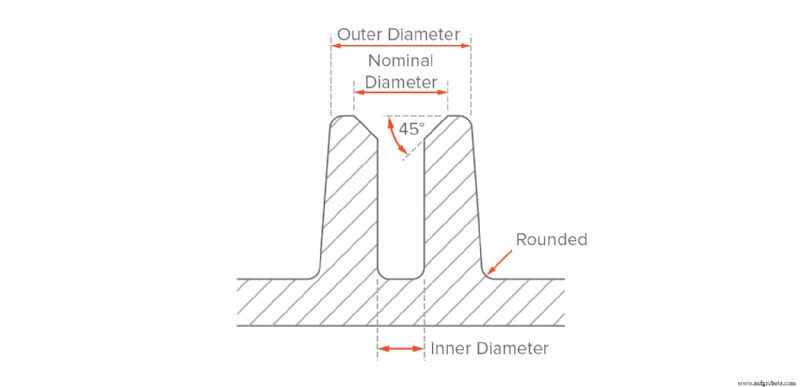 *柱位推荐设计*
柱位作紧固点时,外径应为螺丝或嵌件公称直径2倍,内径等于螺丝芯径。柱位孔应延伸至底壁平齐,即使装配不需全深度,以维持特征壁厚均匀。加倒角利于螺丝嵌件导入。
最佳实践:
避免柱位融入主壁
用肋支撑柱位或连接主壁
含嵌件柱位外径取嵌件公称尺寸2倍
螺纹
金属螺纹嵌件可植入塑料注塑件,为机用螺丝等紧固件提供耐用螺纹孔。嵌件优势:允许多次装拆循环。
嵌件通过热熔、超声波或模内植入安装。设计接纳螺纹嵌件的柱位,参照上述准则,以嵌件直径为基准尺寸。
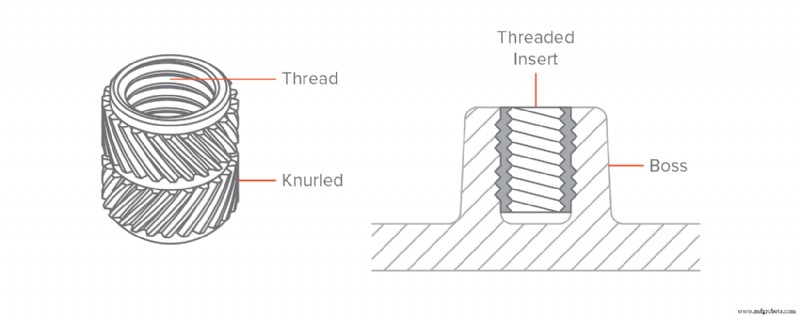 *植入柱位的螺纹嵌件*
最佳实践:
避免在注塑件直接加螺纹
柱位外径取螺丝或嵌件公称直径2倍
螺纹边缘加0.8mm倒圆
螺距大于0.8mm(32牙/英寸)
采用梯形或锯齿螺纹
处理由此产生倒扣的最佳方式:
螺距大于0.8mm(32牙/英寸)
外螺纹置于分型线上
肋
当最大推荐壁厚仍不足满足功能要求,肋可提升刚度。
设计肋时:
● 厚度 = 0.5 × 主壁厚
● 高度 < 3 × 肋厚
● 根部圆角半径 > ¼ × 肋厚
● 脱模角 ≥ 0.25°-0.5°
● 肋与壁最小间距 = 4 × 肋厚
卡扣连接
卡扣连接是无紧固件无工具快速连接两件的简易、经济、快捷方式。设计可能性广泛。
经验法则:卡扣挠度主要取决于长度,允许力取决于宽度(因厚度大体由零件壁厚决定)。卡扣也是倒扣例证。
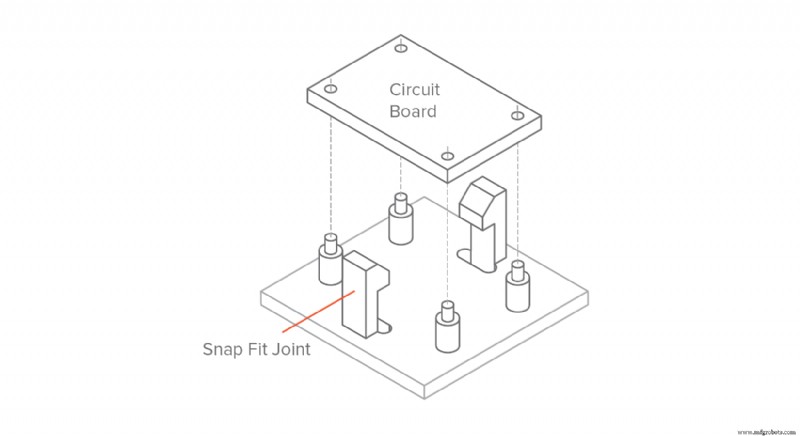 *卡扣连接组装示例*
上例展示最常见悬臂卡扣设计。同肋一样,给卡扣加脱模角,最小厚度取0.5倍壁厚。调整宽长控制挠度与允许力。
卡扣设计具体指南超出本文范围。详见MIT相关文章。
最佳实践:
给卡扣垂直壁加脱模角
卡扣厚度 > 0.5×壁厚
调整宽长控制挠度与允许力
活动铰链
活动铰链是连接零件两段、允许弯曲折叠的薄塑料段。典型用于量产容器如塑料瓶。设计良好的活动铰链可达百万次循环不失效。
注塑活动铰链材料必须柔性。聚丙烯(PP)、聚乙烯(PE)适配消费级,尼龙(PA)适配工程级。
良好设计铰链如下所示。推荐最小厚度0.20-0.35mm,厚度越大耐用但越硬。
{{img}}
*活动铰链示例(左)与PP/PE推荐设计尺寸(右)*
量产前原型验证活动铰链几何与刚度(CNC或3D打印)。加大圆角与设计肩部壁厚等于主体,改善模具填充流动、最小化应力。超150mm铰链分两段或更多延长寿命。
详细指南参考MIT指南。
最佳实践:
铰链厚度设计在0.20-0.35mm区间
带活动铰链零件选柔性材料(PP、PE或PA)
肩部厚度等于主壁厚
圆角尽可能大
压扣肋
压扣肋是组件压合时变形产生摩擦锁定位置的微小凸起特征。
压扣肻可为高公差配合孔提供经济替代。常用于容纳轴承或轴等压配合场景。
下图示例压扣肋零件。建议三根压扣肋保证对齐。每肋高/半径推荐2mm。压扣肋与配合件最小过盈0.25mm。因与模具接触面小,压扣肋可免脱模角设计。
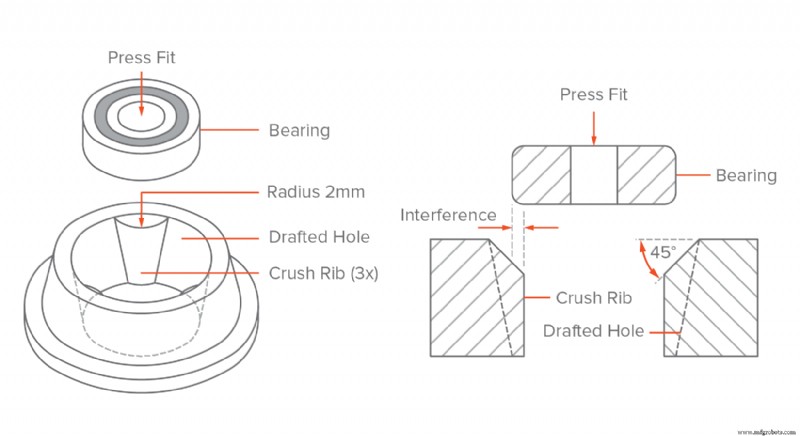 *压扣肋示例(左)与推荐设计尺寸(右)*
最佳实践:
压扣肋与配合件最小过盈0.25mm
压扣肋垂直壁不加脱模角
文字与符号
文字是常见特征,用于商标、标签、警示、图示、说明,省贴标喷漆成本。
加文字时选凸文而非凹文,因模具CNC加工更易、更经济。
文字凸高0.5mm确保易读。推荐粗体圆角字体、线宽均匀、字号≥20pt。例:Century Gothic Bold、Arial、Verdana。
采用凸文(0.5mm高)替代凹文
字体线宽均匀、最小字号20pt
文字垂直于分型线
凸高(或凹深)>0.5mm
公差
注塑典型公差±0.250mm (0.010")。
特定条件下可达更严公差(至±0.125mm甚至±0.025mm),但成本大增。
小批量(<10,000件)可考虑二次加工(如钻孔)提精度。确保与其他组件或嵌件正确过盈(如压配合)。
注塑设计规则
注塑最大优势之一:复杂几何易成型,单件可承载多功能。
模具制成后复杂件可极低成本复制。但后期改模极贵,故首轮即达最优至关重要。遵循以下准则规避常见缺陷。
采用恒定壁厚
全零件统一壁厚(如可能)且避免厚段。熔体冷却时非均匀壁厚易致翘曲或缺陷。
若需不同壁厚,用倒角或圆角使过渡尽可能平滑。长度取壁厚差3倍。这样材料在型腔内流动更均匀,确保完全填充。
最佳实践:
按推荐值保持均匀壁厚
需不同壁厚时,用长度=3×壁厚差的倒角或圆角平滑过渡
中空厚壁段
厚段易致翘曲缩痕等缺陷。将设计中任意段最大厚度限制在推荐值内、通过中空化实现至关重要。
为强化中空段,用肋设计等强等刚度但壁薄结构。设计良好的中空件如下:
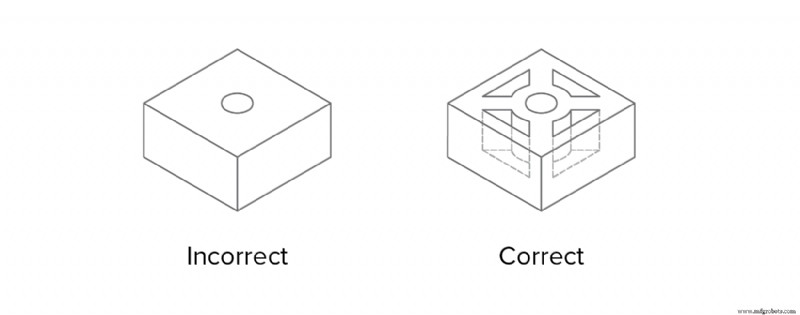 *中空厚段并加肋提升刚度*
肋亦可强化水平段刚度而不增厚度。注意壁厚限制仍适用肋。超推荐肋厚(见下)致缩痕。
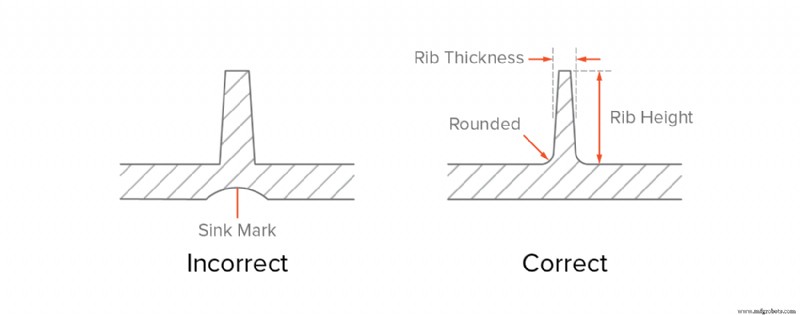 *肋壁厚限制同样适用*
最佳实践:
中空厚段并用肋提升零件强刚度
肋最大厚度 = 0.5×壁厚
肋最大高度 = 3×壁厚
添加平滑过渡
推荐: 3 × 壁厚差
有时不同壁厚段不可避免。此时用倒角或圆角使过渡尽可能平滑。
同理,垂直特征(肋、柱位、卡扣)根部亦必圆角化。
圆角化所有棱边
均匀壁厚限制亦适用棱边角:过渡须尽可能平滑以保障材料流动。
内棱边半径 ≥ 0.5 × 壁厚。外棱边半径 = 内圆角半径 + 壁厚。这样确保壁厚处处恒定(含棱角)。
尖角产生应力集中导致零件变弱。
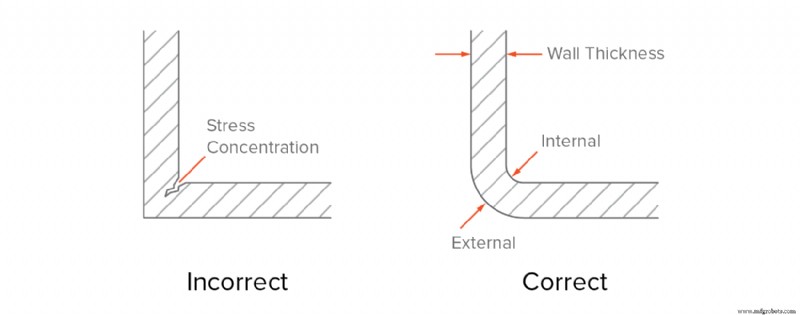 *宽圆角维持壁厚均匀、规避缺陷*
最佳实践:
内圆角 = 0.5×壁厚
外圆角 = 1.5×壁厚
添加脱模角
为便利零件脱模,所有垂直壁须加脱模角。无脱模角壁因顶出时与模具高摩擦产生拉痕。
最小脱模角2°。高大特征宜用更大角度(至5°)。
了解脱模角重要性详见文章 →
经验法则:每25mm高度加1°脱模角。如75mm高特征加3°。表面纹理件需额外增大脱模角。经验法则:在上述计算基础上额外加1°-2°。
注意肋亦需脱模角。但加角会减薄肋顶厚度,确保设计满足最小壁厚推荐值。
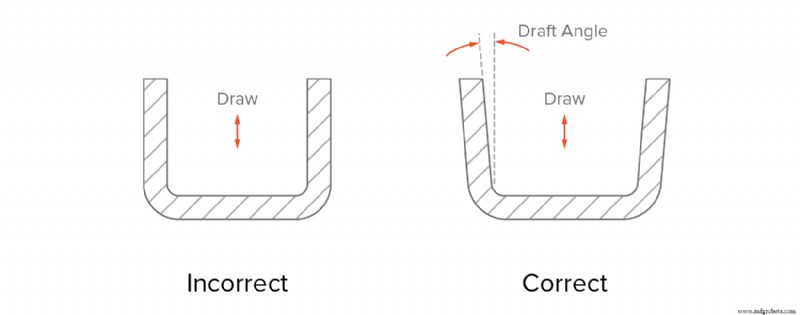 *所有垂直壁加最小2°脱模角*
最佳实践:
所有垂直壁最小脱模角2°
高>50mm特征,每25mm加1°脱模角
纹理表面件额外加1°-2°脱模角
第三部分
注塑成型材料
注塑兼容广泛塑料。本节深度解析主流材料关键特性,讨论注塑件标准表面精整。
注塑成型用材料
所有热塑性塑料可注塑。部分热固性与液态硅胶亦兼容。
可通过纤维、橡胶颗粒、矿物、阻燃剂增强改性物性。如玻纤按10%、15%、30%比例混入粒子,得更高刚度零件。
聚丙烯 (PP)
最常用注塑塑料。优异耐化学性。有食品级。不适机械应用。
ABS
通用热塑性,高抗冲击、低成本低密度。怕溶剂。
聚乙烯 (PE)
轻量热塑性,良好抗冲击耐候。适户外应用。
聚苯乙烯 (PS)
注塑塑料中成本最低。有食品级。不适机械应用。
聚氨酯 (PU)
高抗冲击、良好机械性能硬度的热塑性。适厚壁件成型。
尼龙 (PA 6)
工程热塑性,优异机械性能、高耐化学耐磨。易吸湿。
聚碳酸酯 (PC)
抗冲击强度最高塑料。高耐热耐候韧性。可着色或透明。
PC/ABS
双热塑性共混,高抗冲击、优异热稳定、高刚度。怕溶剂。
POM (乙缩醛/德尔林)
工程热塑性,高强刚度耐湿自润滑。相对易翘曲。
PEEK
高性能工程热塑性,优异强度耐热耐化学。用于金属替代。
硅胶
热固性,优异耐热耐化学、可定制肖氏硬度。有食品级医疗级。
常用添加剂玻纤提升注塑件刚度。玻纤按10%、15%、30%混入粒子,得不同机械性能。
着色剂约3%比例加入混合料,创造丰富色彩。标准色含红绿黄蓝黑白可混合出不同色调。
表面精整与SPI标准
表面精整赋予注塑件特定观感手感。除美观外亦服务技术需求。如平均粗糙度(Ra)显著影响滑动件如平面轴承寿命。
注塑件通常不后处理,但模具可精整至不同等级。
注意粗糙表面增大顶出时件模摩擦,故需更大脱模角。
塑料工业协会(SPI)规定多种标准精整工艺对应不同表面精整。
| 精整等级 | 描述 | SPI标准* | 应用 |
|---|---|---|---|
| 高光 | 模具先打磨再金刚石抛光,得镜面级 | A-1 A-2 A-3 | 要求最光滑表面的美观或功能件(Ra<0.10μm)。A-1适配镜面件与透镜。 |
| 半光 | 细砂纸打磨得细腻表面 | B-1 B-2 B-3 | 要求良好外观但非高光件。 |
| 哑光 | 细石粉打磨去除所有加工痕 | C-1 C-2 C-3 | 低外观要求但不可接受加工痕件。 |
| 纹理 | 细石粉打磨后喷砂得纹理表面 | D-1 D-2 D-3 | 要求丝绒或哑光纹理表面件。 |
| 机加工面 | 按机加工师自由度精整,刀痕可见 | - | 适配非外观件如工业或隐藏组件。 |
选高光精整时记牢:
- 高光模具精整 ≠ 高光成品表面。 显著受塑料树脂、成型条件、模具设计影响。如ABS成品光泽高于PP。推荐材料精整组合见附录。
- 更精细精整要求更高等级模具钢。 极细抛光需最高硬度工具钢。影响总成本(材料、加工、后处理时间)。
第四部分
降本技巧
深度解析注塑成本主驱动因素与可落地设计技巧,助您压降项目成本。
注塑成本驱动因素
注塑最大成本:
- 模具成本 由模具设计加工总成本决定
- 材料成本 由用料体积与单价决定
- 生产成本 由注塑机使用总时间决定
模具成本固定(起步$3,000至$5,000)。此成本与总产量无关,材料与生产成本随产量变动。
小批量(1,000-10,000件),模具成本占总成本50-70%。故值得调整设计简化模具制造(及成本)。
大批量至量产(10,000-100,000+件),模具成本占比被材料生产成本掩盖。设计重心应转向最小化零件体积与成型周期时间。
以下汇总技巧助您最小化注塑项目成本。
技巧#1:坚持直拉模
侧向抽芯等模内机构增模具成本15%-30%。约$1,000-$1,500最小额外模具成本。
前文探讨倒扣应对。为预算内生产,除非必须,避免侧向抽芯等机构。
技巧#2:重设计消除倒扣
倒扣总增成本复杂度维护。巧妙重设计常能消除。
技巧#3:缩小零件
小件成型更快、单位产出更高、单件成本更低。小件亦降材料成本与模具价格。
技巧#4:单模多腔
前文所述,单模多腔为常见做法。通常6-8个小同类件可共模,总生产时间降约80%。
不同几何件亦可共模(记模型飞机例)。降低装配总成本绝佳方案。
进阶技巧:
某些情况装配两件主体相同。创意设计在对称位置创建扣位或铰链,本质镜像零件。同一模具制造两半,模具成本减半。
技巧#5:避免微小细节
微小细节模具需更长加工精整时间。文字即例,甚至需EDM等专用加工推高成本。
技巧#6:采用低等级精整
精整通常手工施于模具,高等级精整特别贵。非外观件勿用高成本高等级精整。
技巧#7:减薄壁厚最小化零件体积
减薄壁厚是最小化零件体积最佳路径。不只少用料,注塑周期大幅加速。
例:壁厚3mm降至2mm可压缩周期50%-75%。
薄壁模具填充更快。更关键:薄件冷却固化快得多。注塑周期约半数时间花在固化、机器空转上。
须谨慎避免过度减薄导致刚度下降降级力学性能。关键位置加肋可补强。
技巧#8:考虑二次加工
小批量(<1000件)二次加工完成注塑件可能更划算。例:成型后钻孔替代昂贵侧向抽芯模具。
第五部分
启动注塑生产
设计就绪并针对注塑优化后,下一步?本节带您走完启动注塑制造的步骤。
步骤1:小步快跑,快速原型
投入昂贵注塑模具前,先制作并测试功能原型。
此步骤对成功上市至关重要。设计错误早期暴露,变更成本仍低。
三大原型方案:
- 3D打印(SLS、SLA或Material Jetting)
- 塑料CNC加工
- 3D打印模具小批量注塑。这些工艺能创建形貌功能逼近最终注塑品的真实原型。
以下信息作为快速对比指南助您按应用选型。
3D打印原型
针对注塑优化的设计易于3D打印
成本最低、交期最快的原型方案
非所有注塑材料可3D打印
3D打印件强度比注塑件低30-50%
CNC加工原型
材料特性与注塑件一致
极佳精度与表面质量
设计约束不同,可能需修改设计
比3D打印贵、交期长
小批量注塑原型
最真实原型,材料特性准确
模拟实际工艺与模具设计
成本最高的原型方案
可用性低于CNC或3D打印
步骤2:试产(500-10,000件)
设计定型后,启动小批量试产注塑。
注塑最小起订500件。此量级模具通常CNC加工铝制。铝模制造相对易、成本低(约$3,000-$5,000起)但承受5,000-10,000注塑循环。
此阶段典型单件成本$1-$5,视几何与材料。典型交期6-8周。
别被「试产」术语误导。若仅需几千件,此即最终生产步骤。
「试产」铝模件物性与精度与「量产」工具钢模件完全一致。
步骤3:量产规模化(100,000+件)
大批量生产同质件(10,000-100,000+件)需专用注塑工装。
此量级模具CNC加工工具钢,承受百万级注塑循环。亦配热流道浇口、复杂冷却通道等先进特性最大化生产速度。
此阶段典型单件成本几美分至$1,典型交期4-6月,因模具设计制造复杂。
第六部分
实用资源
本指南触及注塑起步全要素,但还有大量深度内容。
以下是注塑成型与其他数字制造技术最实用资源,若您想深入钻研。
其他指南
想了解更多数字制造?还有更多技术探索:
树脂
- Moi Composites推出开创性3D打印玻璃纤维船
- WMG为极轻轨演示车辆制造先进CFRP车架
- Materialise推出3D打印NIP连接器缓解呼吸机短缺
- ASTM International与墨西哥DGN签署谅解备忘录,强化标准合作
- Morgan Vague的PET降解细菌:对抗塑料污染的新前沿
- DSM推出Trosar UHMWPE:超高强度耐用赋能高性能应用
- Master Bond推出EP30LTE-2:异性基材粘接先进环氧胶
- FLOTANT项目:深海风电场创新复合材料系泊系统
- DUNA 推出 Corafoam 工装板新系列——无尘、多功能聚氨酯板材
- 年底大宗树脂价格分化:PE持平、PP稳定、PVC上涨、PET下跌
- Toray推出高模量碳纤维与热塑性颗粒助力轻量环保零件
- Tepex 先进增强复合材料助力儿童安全座椅头枕轻量化